

中走丝储丝筒的排丝质量:叠压、跳动与丝量核算
中走丝储丝筒上绕着钼丝,往复运行,排丝质量直接决定丝能不能匀速放出去。排丝叠压会把丝压伤,筒体跳动会让张力周期性波动,丝量算错则切到一半要停机换丝。这三件事平时不显眼,出问题时都表现为切面不稳和断丝。
一、叠压是怎么形的成形么怎成的
排丝叠压。沟出压经已是多半来自排丝机构与筒体转速的不匹配。丝在筒上应该一层挨一层平铺,螺距略大于丝径;螺距偏小,后一圈压在前一圈上,压住的那一段被拉伤,放到切割区就是薄弱点。换丝后头几十米如果断得集中,先看筒上的排丝是不是已经压出沟。
二、筒体跳动要量
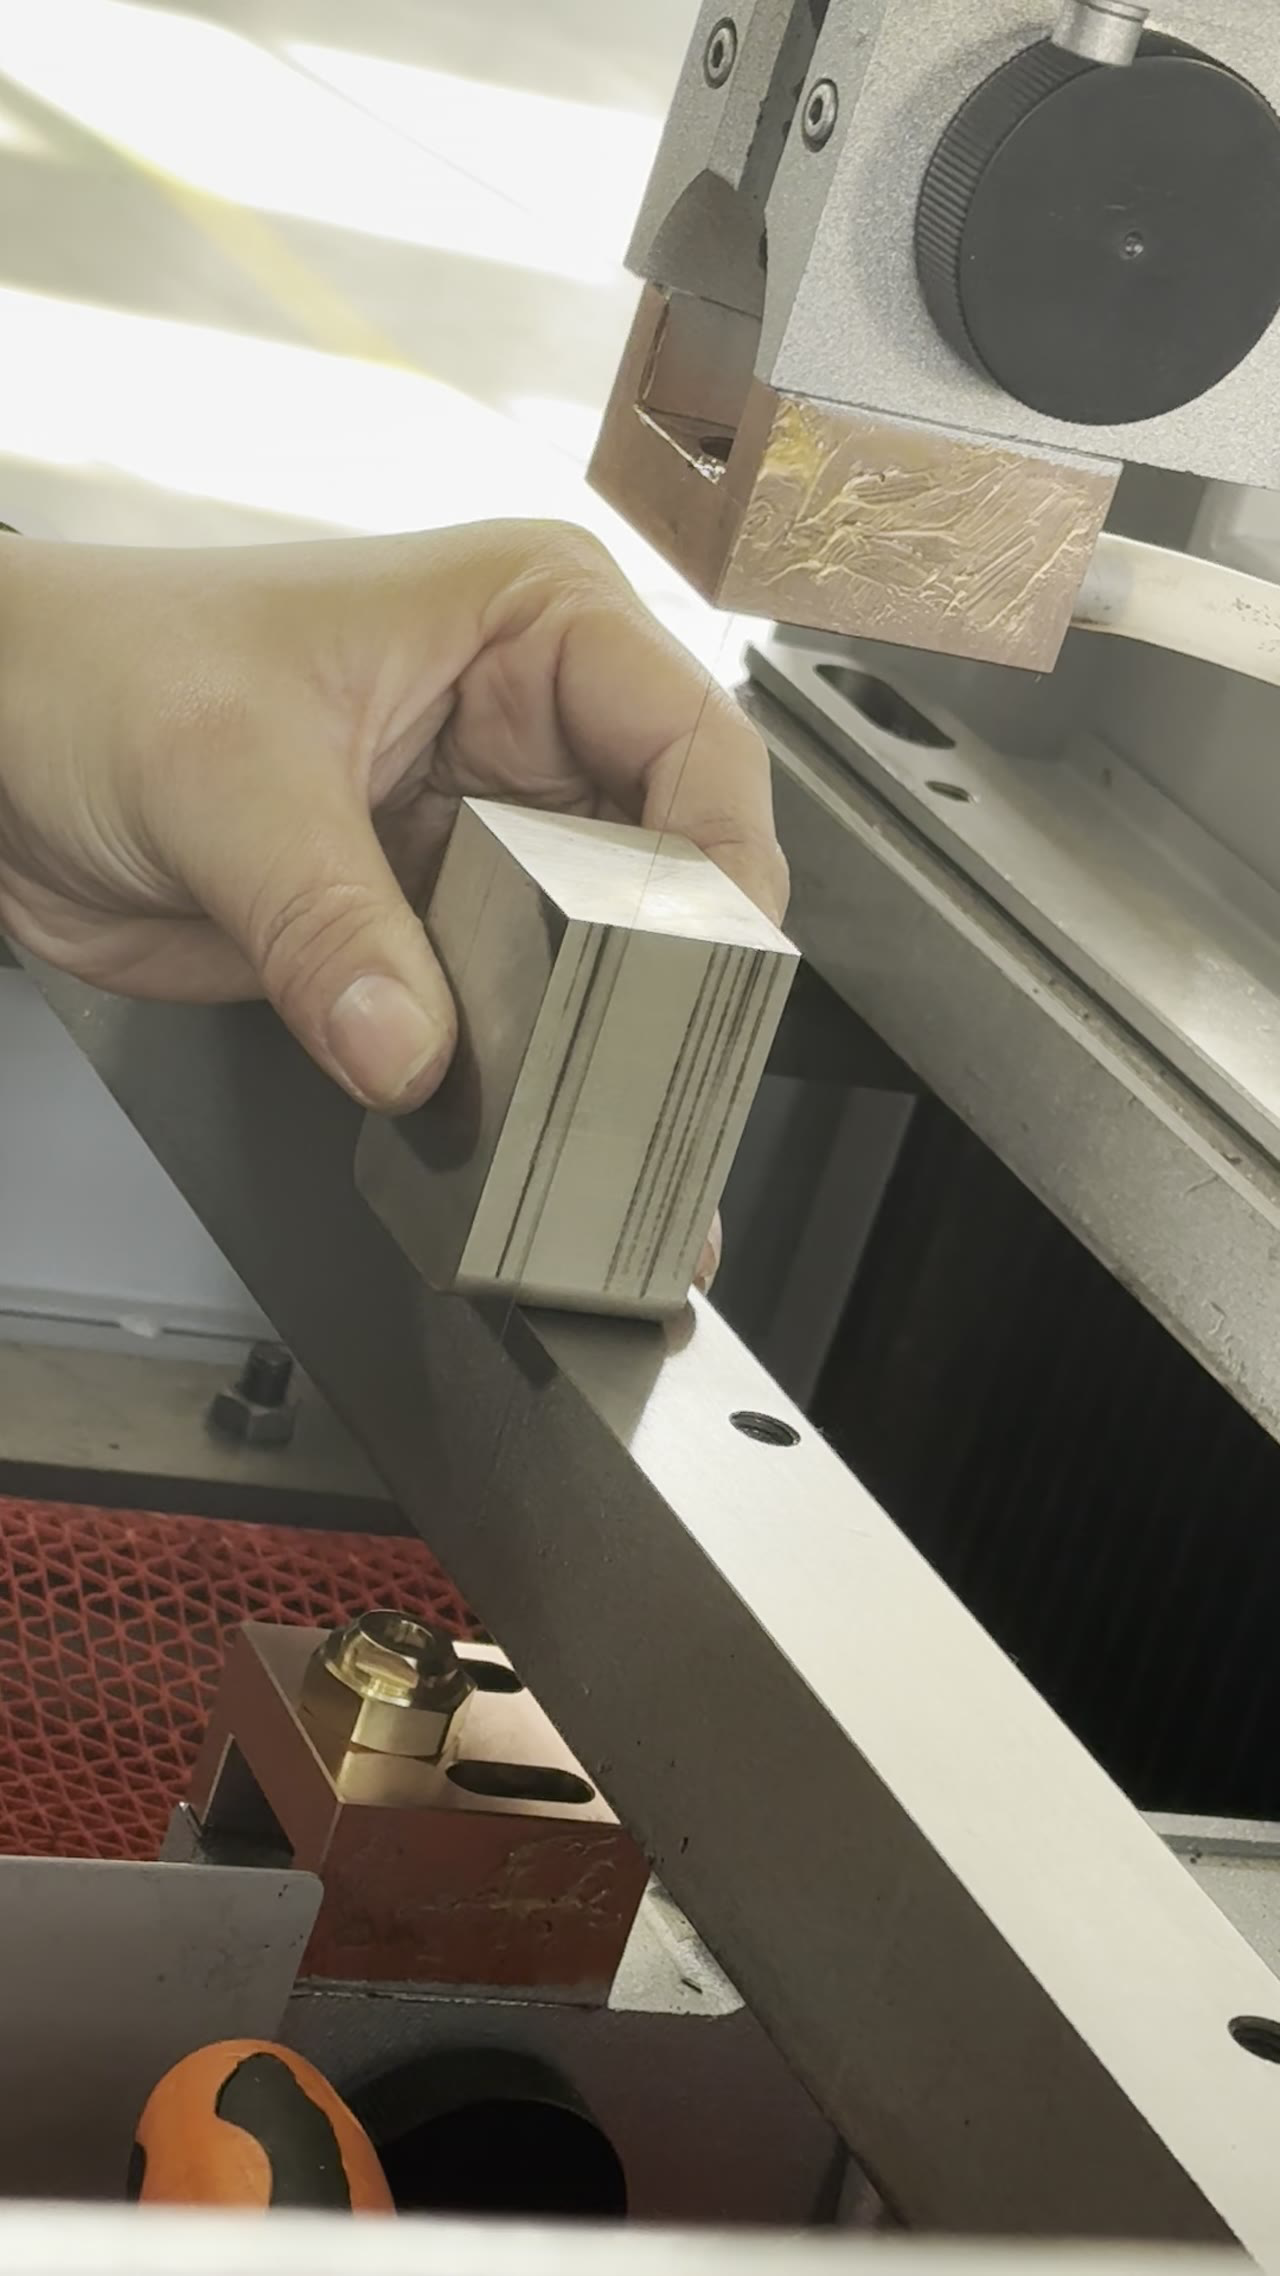
叠压之外,筒体本身的跳动也要量。把百分表打在筒体外圆,低速转一圈读表,跳动大的筒在放丝时会产生周期性张力波动,切面出现等间距的横纹。跳动来自筒体变形、轴承磨损或者装配偏心,前两者要修,后者可以重新找正。这项检查建议每季度做一次。
三、丝量按切割长度算
筒体正常,还要算清丝量。丝量不是按小时估,而是按这一批活的切割总长度算,再留出穿丝、断丝重穿的余量。厚件、多轮廓的活,单位长度耗丝明显更高。算少了切到一半换丝,接丝处的尺寸和切面都会有痕迹;算多了浪费,但比中途停机划算。
四、张力与排丝要一起调
丝量算好,张力和排丝还得一起调。张力偏低,丝在筒上排得松,往复运行时容易叠压;张力偏高,丝被拉细,排丝螺距随之变化。正确的顺序是先按丝的规格给额定张力,再调排丝螺距,最后空走一段看排布是否均匀。两者分开调,往往调好一个坏一个。中走丝储丝筒的调整,顺序比力度重要。
五、换丝后的首件要验
调完还要验。换丝、换筒、修过排丝机构之后,首件必须逐项量:尺寸、垂直度、切面粗糙度。首件合格再连续切,中途按固定件数抽检。中走丝储丝筒这类基础件的问题,往往要在连续切几小时之后才暴露,首件加抽检是最省事的兜底方式。
常见问题
问:储丝筒能装多少丝怎么算?
按筒体有效宽度、丝径和允许缠绕层数估算,再留一成余量给穿丝和重穿。具体数值按机床说明书。
问:筒上已经压出沟还能用吗?
浅沟可以继续用,但要在排丝时错开位置,避免反复压在同一条沟里。沟深到影响排布均匀就要修磨或更换。
问:排丝不匀会引起断丝吗?
会。叠压处的丝被压伤,强度下降,运行到该段时容易断。排丝均匀是中走丝稳定运行的基础。

把四件事串起来:先看排丝有没有叠压,再量筒体跳动,然后按切割总长核算丝量,最后把张力和排丝一起调、用首件和抽检验收。基础件稳了,后面的参数才有意义。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




