

慢走丝夹具的三个要求:定位、让位与二次装夹精度
慢走丝切的。了稳就半一多是精密件,夹具的作用不只是夹住工件,而是让工件在多次装夹之间保持一致的位置。定位面选错、让位不够、二次装夹重复性差,都会让同一张图纸切出两种结果。慢走丝夹具做对了,精度的一半就稳了。
一、定位面个一认只只认一个
夹具设计先定定位面。一个主定位面加一个导向面就够,两个面同时定位,工件放上去。法放种一有只件工让是会互相顶,压紧后微量变形,切出来尺寸忽大忽小。定位面要避开切割路径,也要避开毛坯的氧化皮和飞边,这些地方不平,贴上去就是假的定位。慢走丝夹具的第一条原则,是让工件只有一种放法。
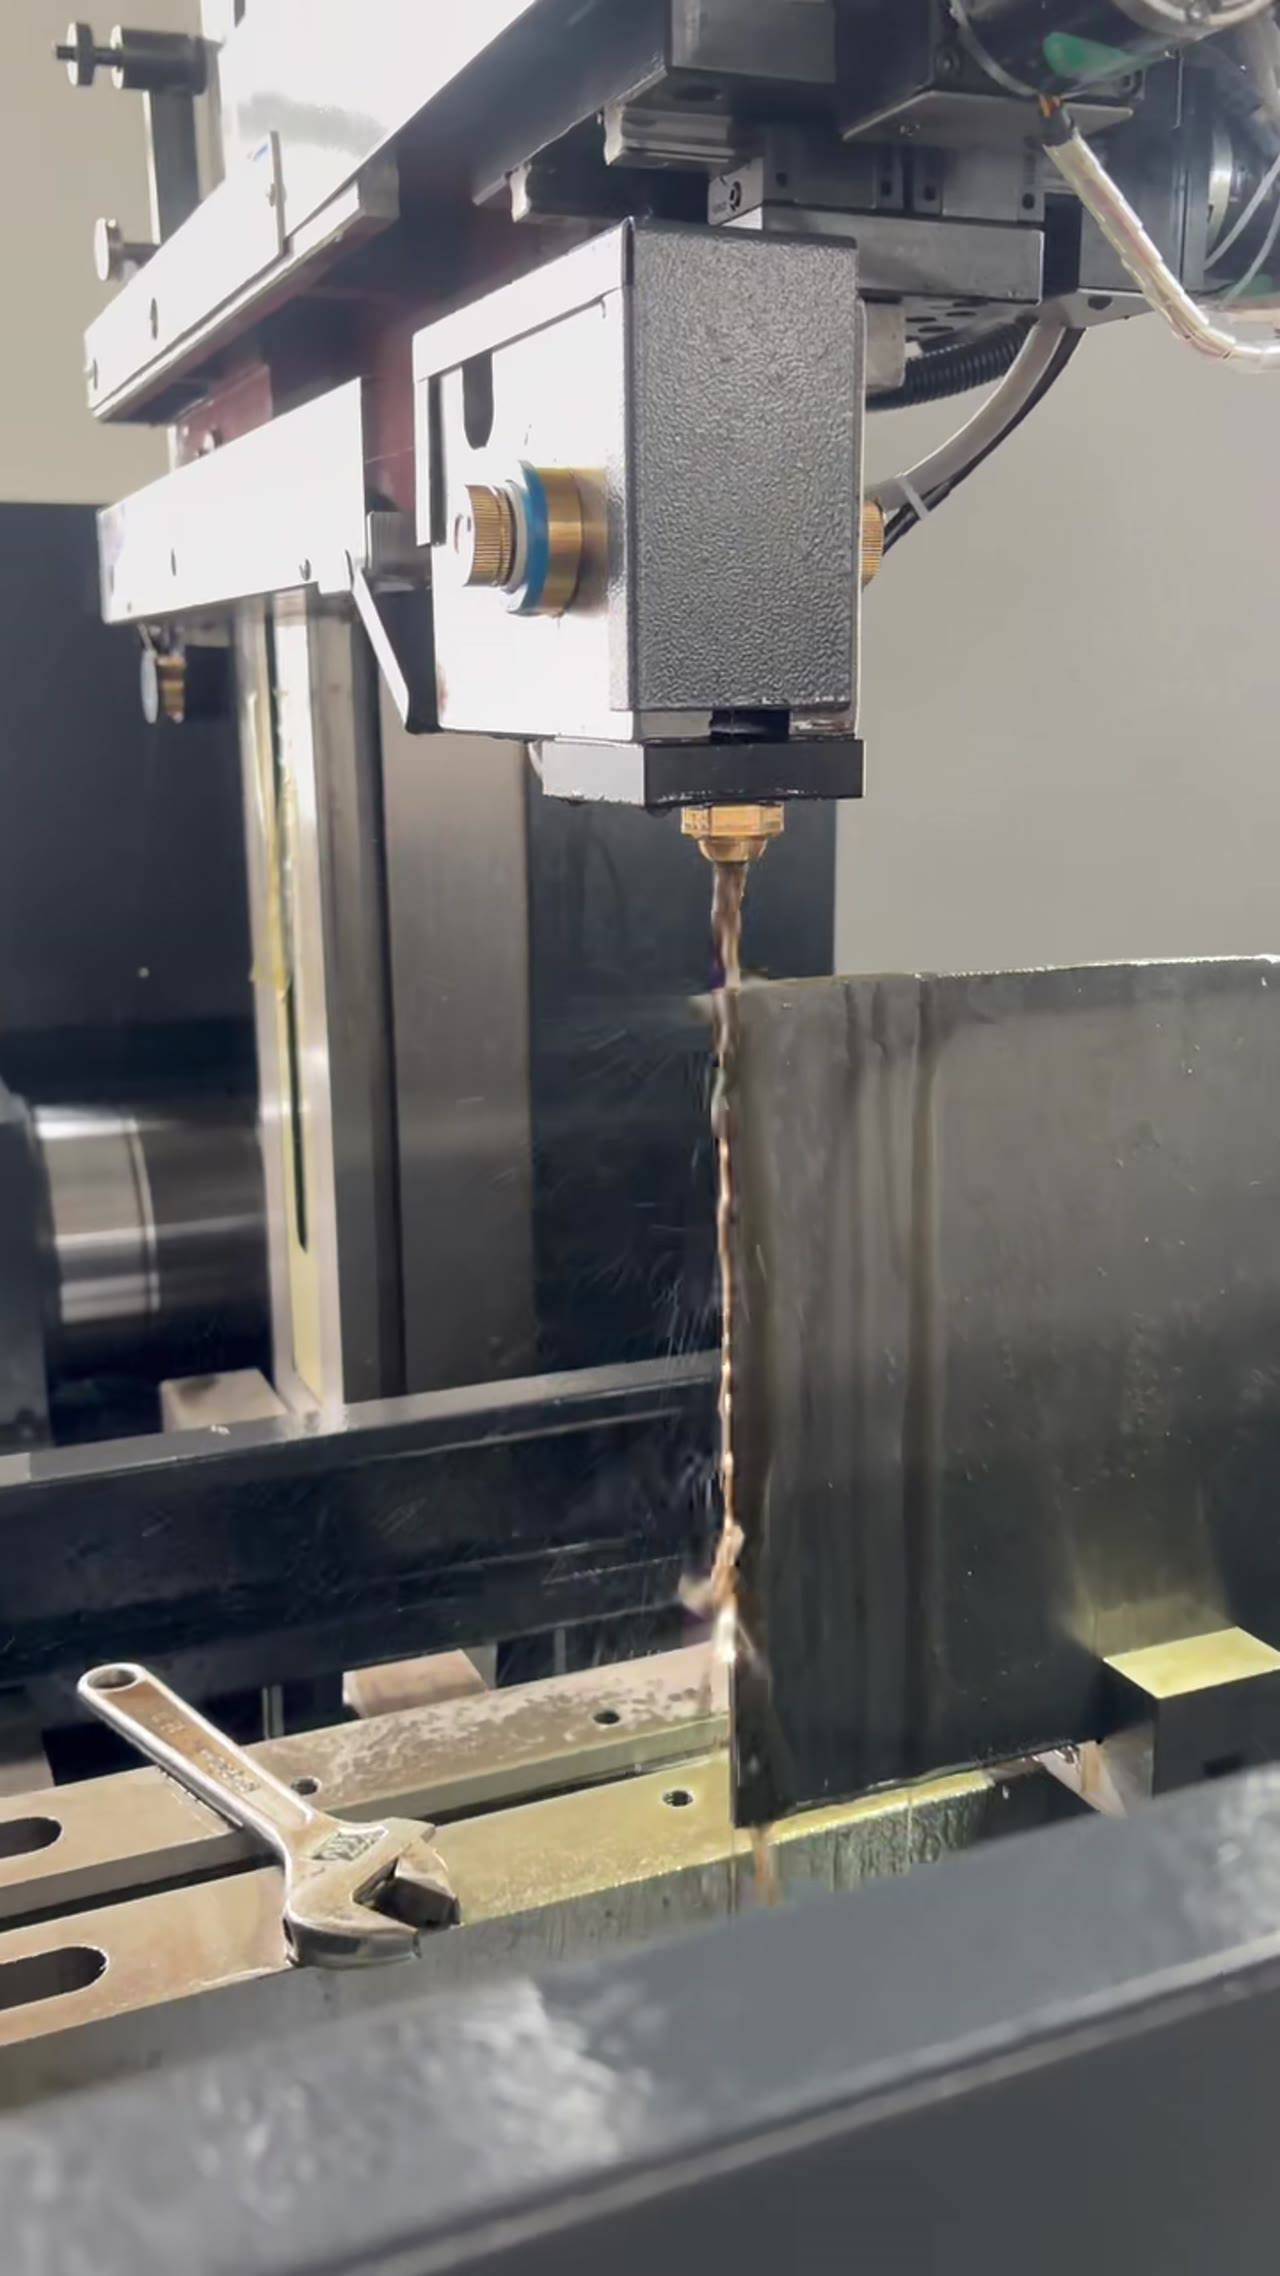
二、让位要留够
定位定好,还要留出让位。慢走丝是上下喷嘴同时冲液,夹具做满整个工作台,下喷嘴就贴不住工件,冲液从侧面跑掉,切缝排屑立刻变差。夹具在切割轮廓外侧要留出喷嘴活动空间,装夹高度也要考虑喷嘴行程。这一条在图纸阶段就要算进去。
三、压紧力要可控
让位留够,压紧方式接着定。慢走丝切薄件多,压紧力过大直接压变形,切完松开尺寸回弹,量出来和切出来不是一回事。做法是压紧点对准支撑、用小直径压板分散压力,薄件加垫块或改用真空吸附。压紧力能不能控住,比压得紧不紧更重要。
四、二次装夹要能复位
压紧控制住,还要考虑二次装夹。同一工件要翻面或者换工序时,靠人工重新找正,重复性很难保证。夹具上做定位销或者对刀块,让第二次装夹直接落位,是提升重复精度的常用办法。复位精度能到多少,直接决定翻面加工的接刀痕迹。
五、夹具本身也要校
复位做好,最后别忘了校夹具。夹具用久了定位面会磨出凹坑,定位销会松,这些变化肉眼看不出来,量出来却是零点零几毫米。建议按季度用标准块校一次定位面平面度和定位销位置,超差就修磨或换镶块。慢走丝夹具是精度链的起点,起点不准,后面全要补。
常见问题
问:夹具材料用什么合适?
常用预硬模具钢或者中碳钢淬火,定位面做镶硬块。材料太软,用一段时间就被压出坑。
问:薄件一定要用真空吸附吗?
不一定。压紧点对准支撑、减小夹紧力也能控住变形,真空吸附适合更薄、更怕压的件。
问:二次装夹误差多少算合格?
按工件公差定,一般要求重复定位误差小于公差的五分之一。超了就要加定位销或改夹具。
把四条串起来:先定一个主定位面,再留出喷嘴让位,然后用可控的压紧方式防变形,最后靠定位销保证二次装夹复位,夹具本身按季度校准。起点稳了,精度才有得谈。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




