

穿孔机深孔加工的四个控制点:垂直度、排渣与电极损耗
深孔难打,难在三件事同时发生:孔越深,电极管悬伸越长越容易偏;渣越难排,孔底越容易二次放电;电极管消耗越快,孔形越难保持。所以穿孔机深孔不是把参数调大就行,垂直度、排渣、电极损耗、分段策略四个控制点要一起管。
一、垂直度先从装夹要
深孔的第一道关是垂直度。工件装夹不水平,孔从入口就带斜度,越深偏得越多。装夹时用百分表打工件上表面,找平后再压紧,压紧后复测一次,因为压板力会让薄件变形。有条件的用直角靠板加垫块,比只靠压板找正稳。垂直度定住,后面的偏斜才有讨论价值。
二、排渣靠冲液和抬刀
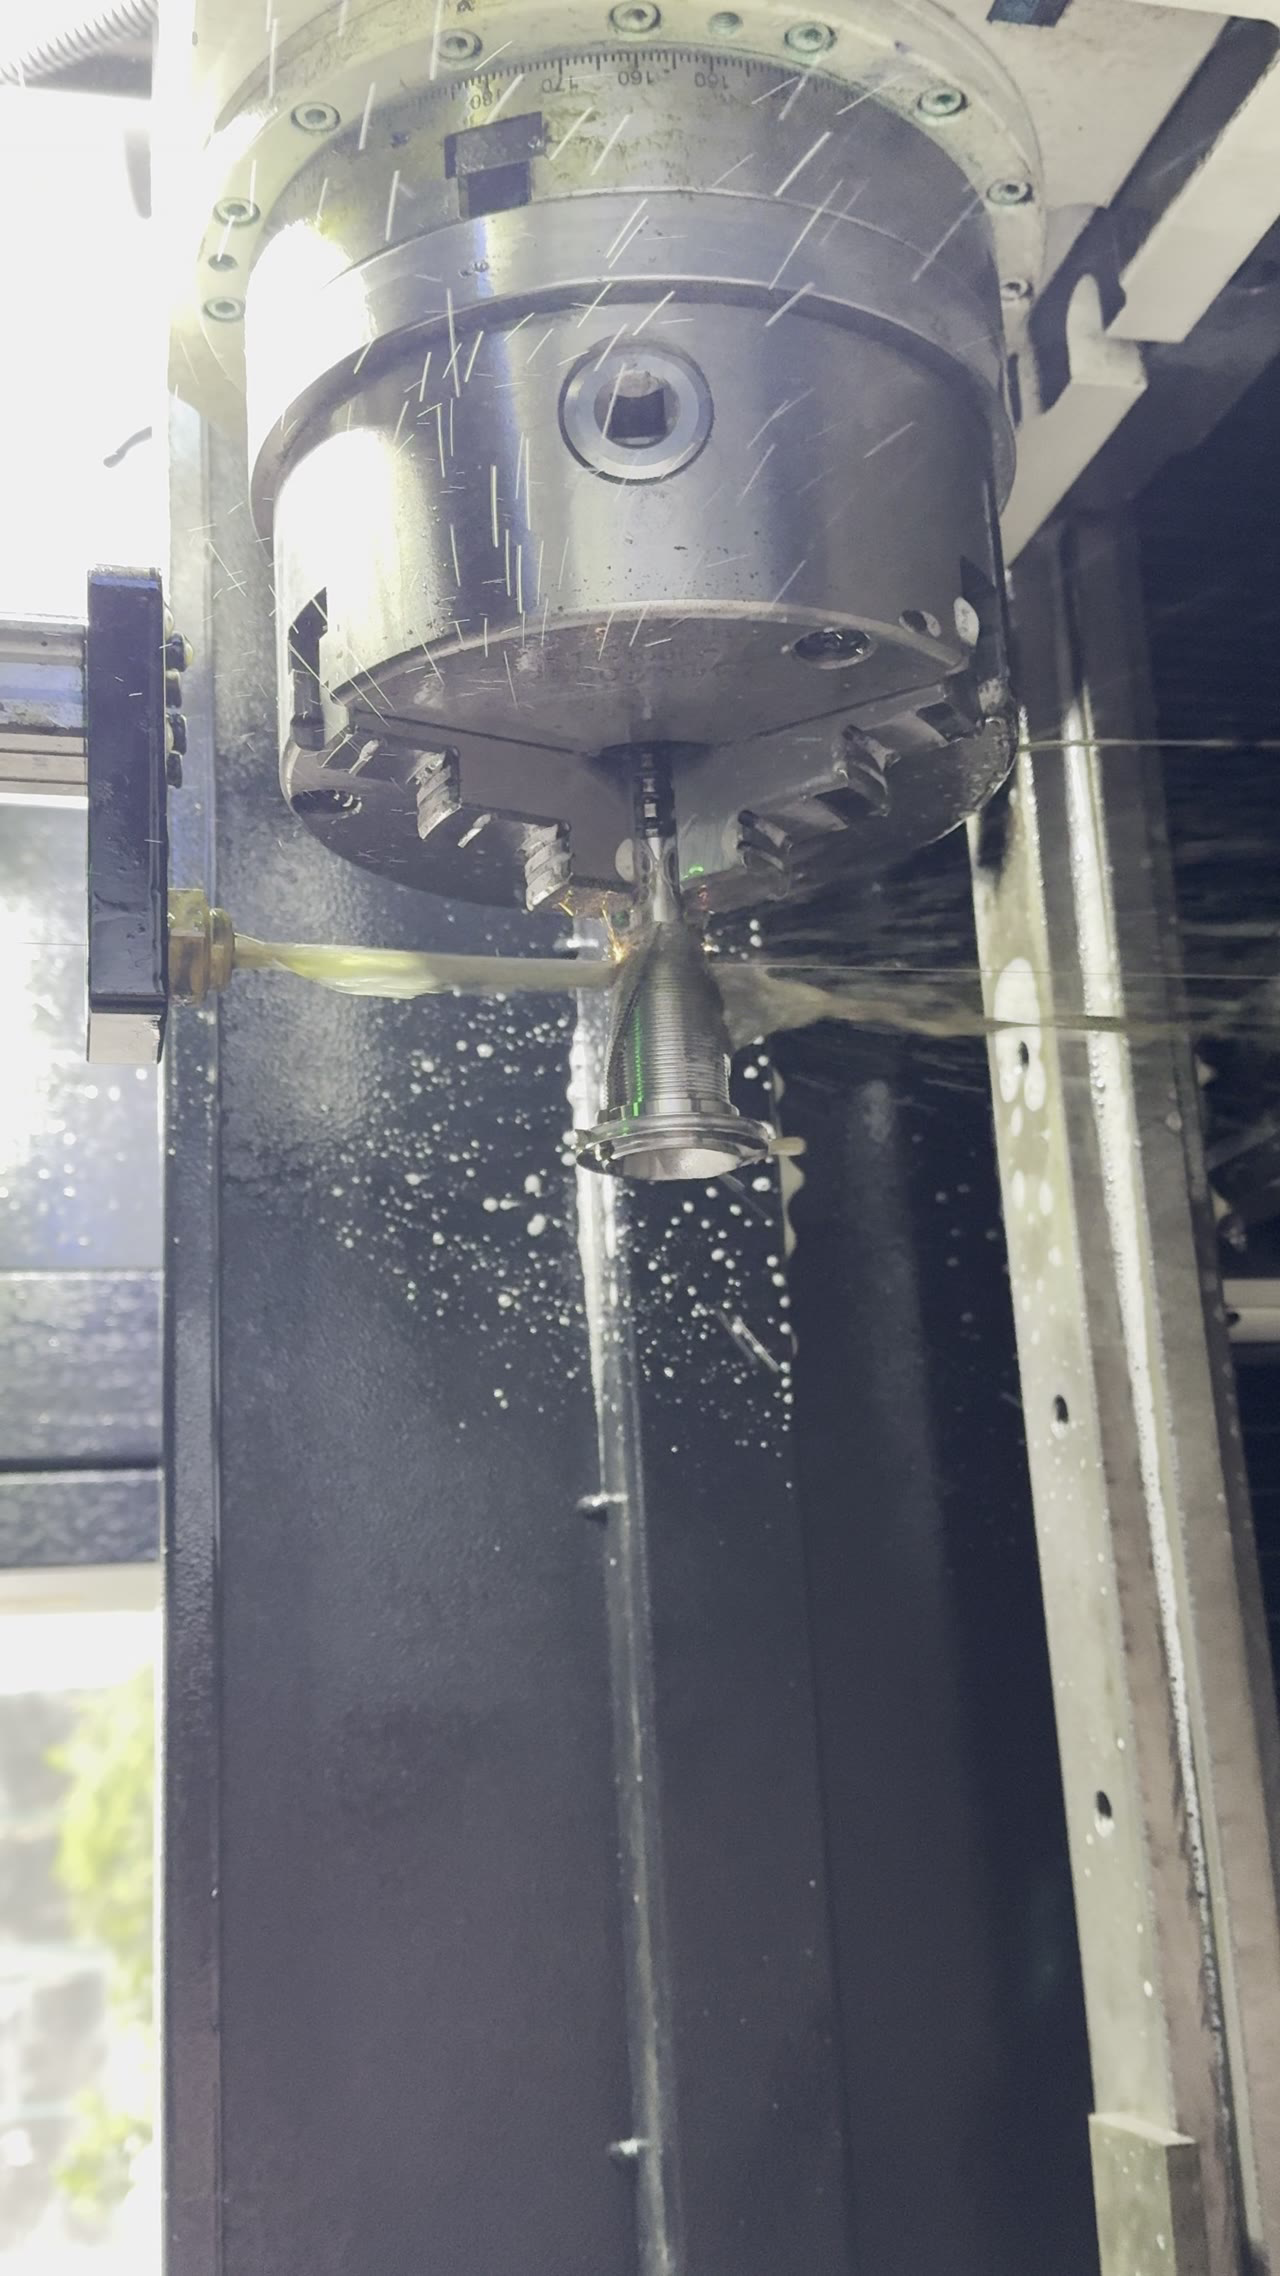
垂直度定住,接着解决排渣。深孔排渣靠两件事:内孔冲液的持续流量,和周期性抬刀把渣带出。进给不停、渣越积越多,孔底就会二次放电,孔壁拉毛、电极管端部烧圆。做法是按孔深设定抬刀间隔,每进一段抬一次,同时保证冲液在抬刀时不停。
三、电极损耗要按长度记
排渣顺了,还要盯电极损耗。深孔加工中电极管端部会持续损耗,孔打得越深,管越短,实际有效长度在变。如果程序按固定深度进给,最终孔深就会偏浅。稳妥做法是每打一段量一次管长,把损耗补进进给量;批量活则先打一件测出损耗率,再统一补偿。
四、分段加工代替一次到底
损耗记清,策略可以改。一次打到位的深孔,中途没有复核机会,出了问题只能报废。分段加工是把深孔拆成几段,每段打完退刀清渣、复测孔径与位置,再继续。这样即使某一段偏了,也能及时修正。穿孔机深孔的效率,一部分是靠分段换来的稳定性。
五、首件与抽检收口
分段做完,靠检验收口。首件要量孔位、孔径、垂直度和孔壁粗糙度,四项都过再批量。批量中按固定件数抽检,重点看孔位有没有累积漂移和孔壁有没有拉毛。深孔的问题往往在第十件之后才显出来,抽检比首件更能提前发现。穿孔机深孔的稳定性,靠的就是这一遍遍复核。
常见问题
问:深孔打偏了能修吗?
偏得少可以扩孔修正,偏得多只能重新定位另打。修孔的成本通常高于重打,先判断偏差量再决定。
问:抬刀会不会拖慢效率?
会占一点时间,但能避免孔底积渣导致的返工。按孔深设定合理间隔,总体是省时间的。
问:电极管越打越短怎么办?
按段测管长,把损耗补进进给量。批量活先测损耗率,写进程序补偿,比每件临时估更稳。

四个控制点连起来:装夹先找平保垂直,冲液加抬刀保排渣,电极损耗按长度补,深孔分段换复核机会,最后用首件和抽检收口。深孔不是靠一次打到底的勇气,是靠分段和复核。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




