

中走丝导电块的磨损判断:接触电阻、沟槽与更换节奏
中走。价代丝导电块是把高频电流送进钼丝的零件,它不参与切割,却直接影响放电是否稳定。磨损出沟、接触面氧化、压紧力不足,都会让接触电阻变大,表现为放电无力、切面粗糙、甚至断丝。它是耗材,但换早换晚都有代价。
一、磨损先看沟槽
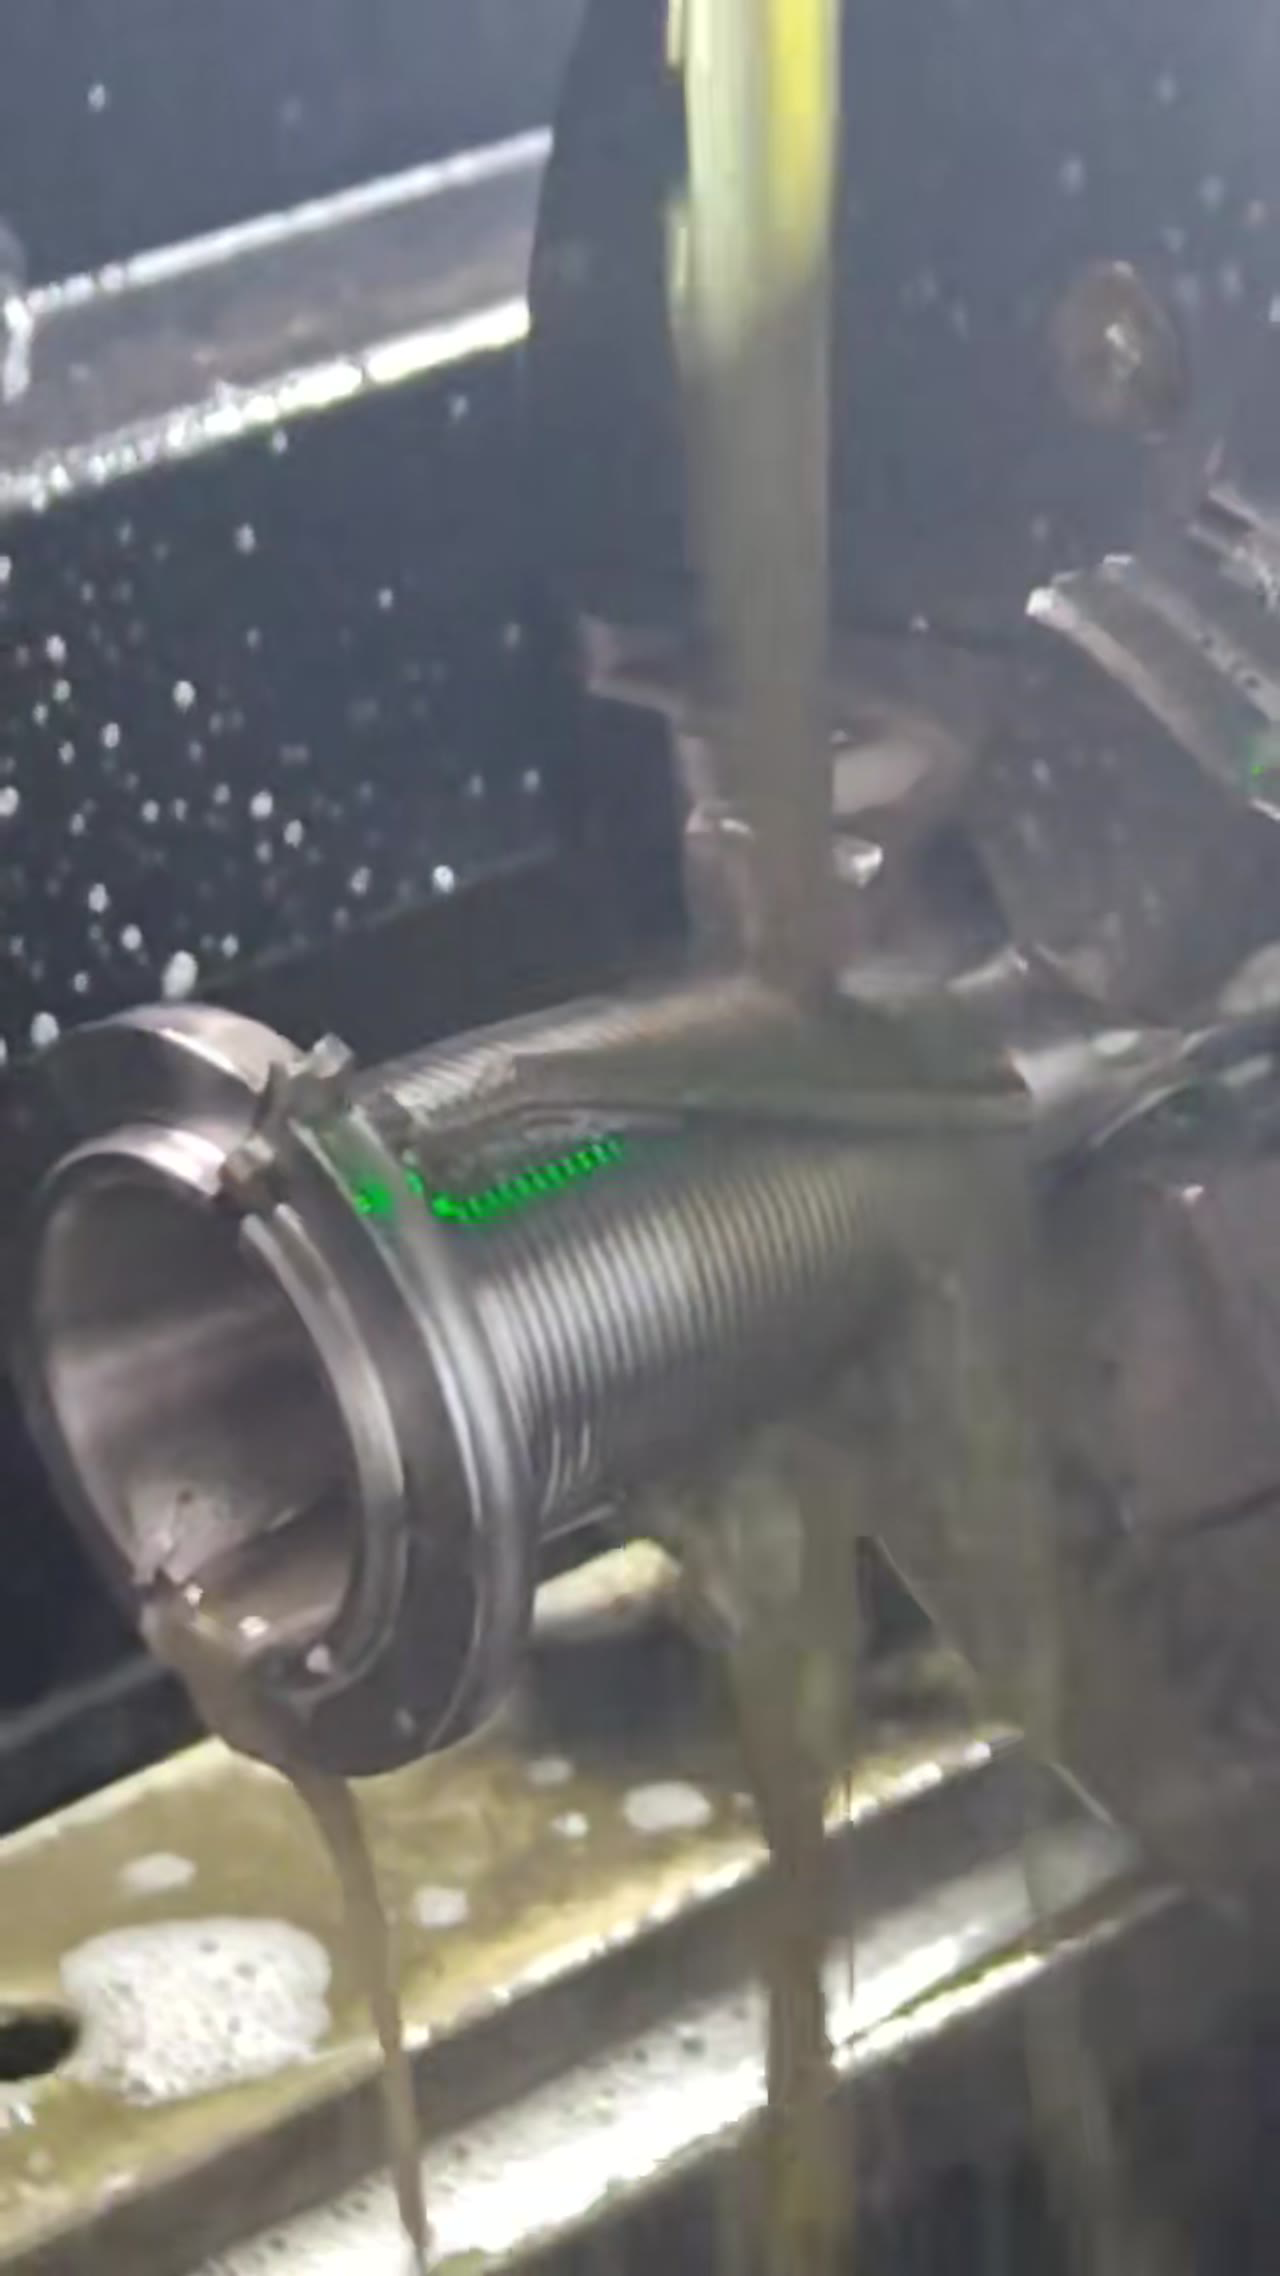
判断导电块状态,先看接触面。正常磨损是均匀的一道浅痕,丝在上面贴着走。错看会不本基度程损磨;磨损过度会压出深沟,丝在沟里跳动,接触面积反而变小。沟深到丝能明显陷进去,就该换了。用手摸能感觉出沟沿的台阶,比凭眼睛看可靠。这两样一起判断,磨损程度基本不会看错。
二、接触电阻的间接信号
沟槽之外,接触电阻的变化更隐蔽。表现是同样的参数下放电变弱、切割速度下降,切面出现断续的粗糙带;严重时电流表指针抖动,加工声音忽大忽小。这些信号出现,先查导电块接触面有没有氧化发黑,再看压紧弹簧是不是疲劳。中走丝导电块的问题,往往先从效率上暴露。
三、压紧力要够但不硬顶
看到信号,还要核压紧力。压紧力不足,丝与导电块之间是虚接触,电阻大且不稳定;压得过紧,丝被磨细,导电块也磨得快。合适的状态是丝贴上后能顺畅通过,没有明显阻力。换新块后要重新调一次压紧力,不要沿用旧块的位置。
四、更换要成对看
压紧力调好,换件时还要成对看。中走丝通常有多个导电块,磨损速度不完全一致,靠近丝筒一侧和靠近切割区一侧差别明显。只换磨得最狠的那一块,其余几块仍在磨损状态,电阻分布不均,放电稳定性依然上不去。建议按同一批次成组更换。
五、把更换周期写进保养表
成组更换之后,靠周期守住。导电块属于易损件,不在整机质保范围内,按运转小时或者按切割面积定更换周期都要写进保养表。周期定得合理,就不会出现切到一半接触不良、整批工件返工的情况。中走丝导电块的账,要按停机成本算,不是按单价算。
常见问题
问:导电块磨出沟还能用吗?
浅沟可以继续用,但要注意丝是否会陷进去跳动。沟深到影响走丝平稳就该换。
问:导电块需要润滑吗?
不需要额外润滑。油脂会吸附切屑,反而增加接触电阻,保持接触面清洁干燥即可。
问:换导电块后要重新对刀吗?
要重新确认丝位和垂直度,因为新块的厚度和安装位置与旧块不同,丝路会略有变化。
判断顺序理一遍:先看接触面沟槽,再从效率和电流找接触电阻的信号,核一次压紧力,成组更换,最后把周期写进保养表。导电块便宜,但它带来的停机和返工不便宜。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




