

中走丝工作液的浓度与清洁度:影响切缝与断丝的两个变量
中走丝工作液不是单纯的冷却水,它同时承担绝缘、排屑和冷却三个作用。浓度低了,绝缘不足、放电不稳;浓度高了,排屑变差、清洗困难。再加上用久了杂质累积,同一桶液在不同时期的表现能差出一截。
一、浓度先按材质定
工作。大很响液的第一项是浓度。切普通钢件,浓度按说明书的中值配,兼顾绝缘和排屑;切硬质合金、铝件这类特殊材料,浓度要单独调,否则容易出现放电不稳或工件表面被腐蚀。配液时用折光仪读数,不要凭颜色估,颜色深浅受光照和杂质影响很大。
二、清洁度决定排屑
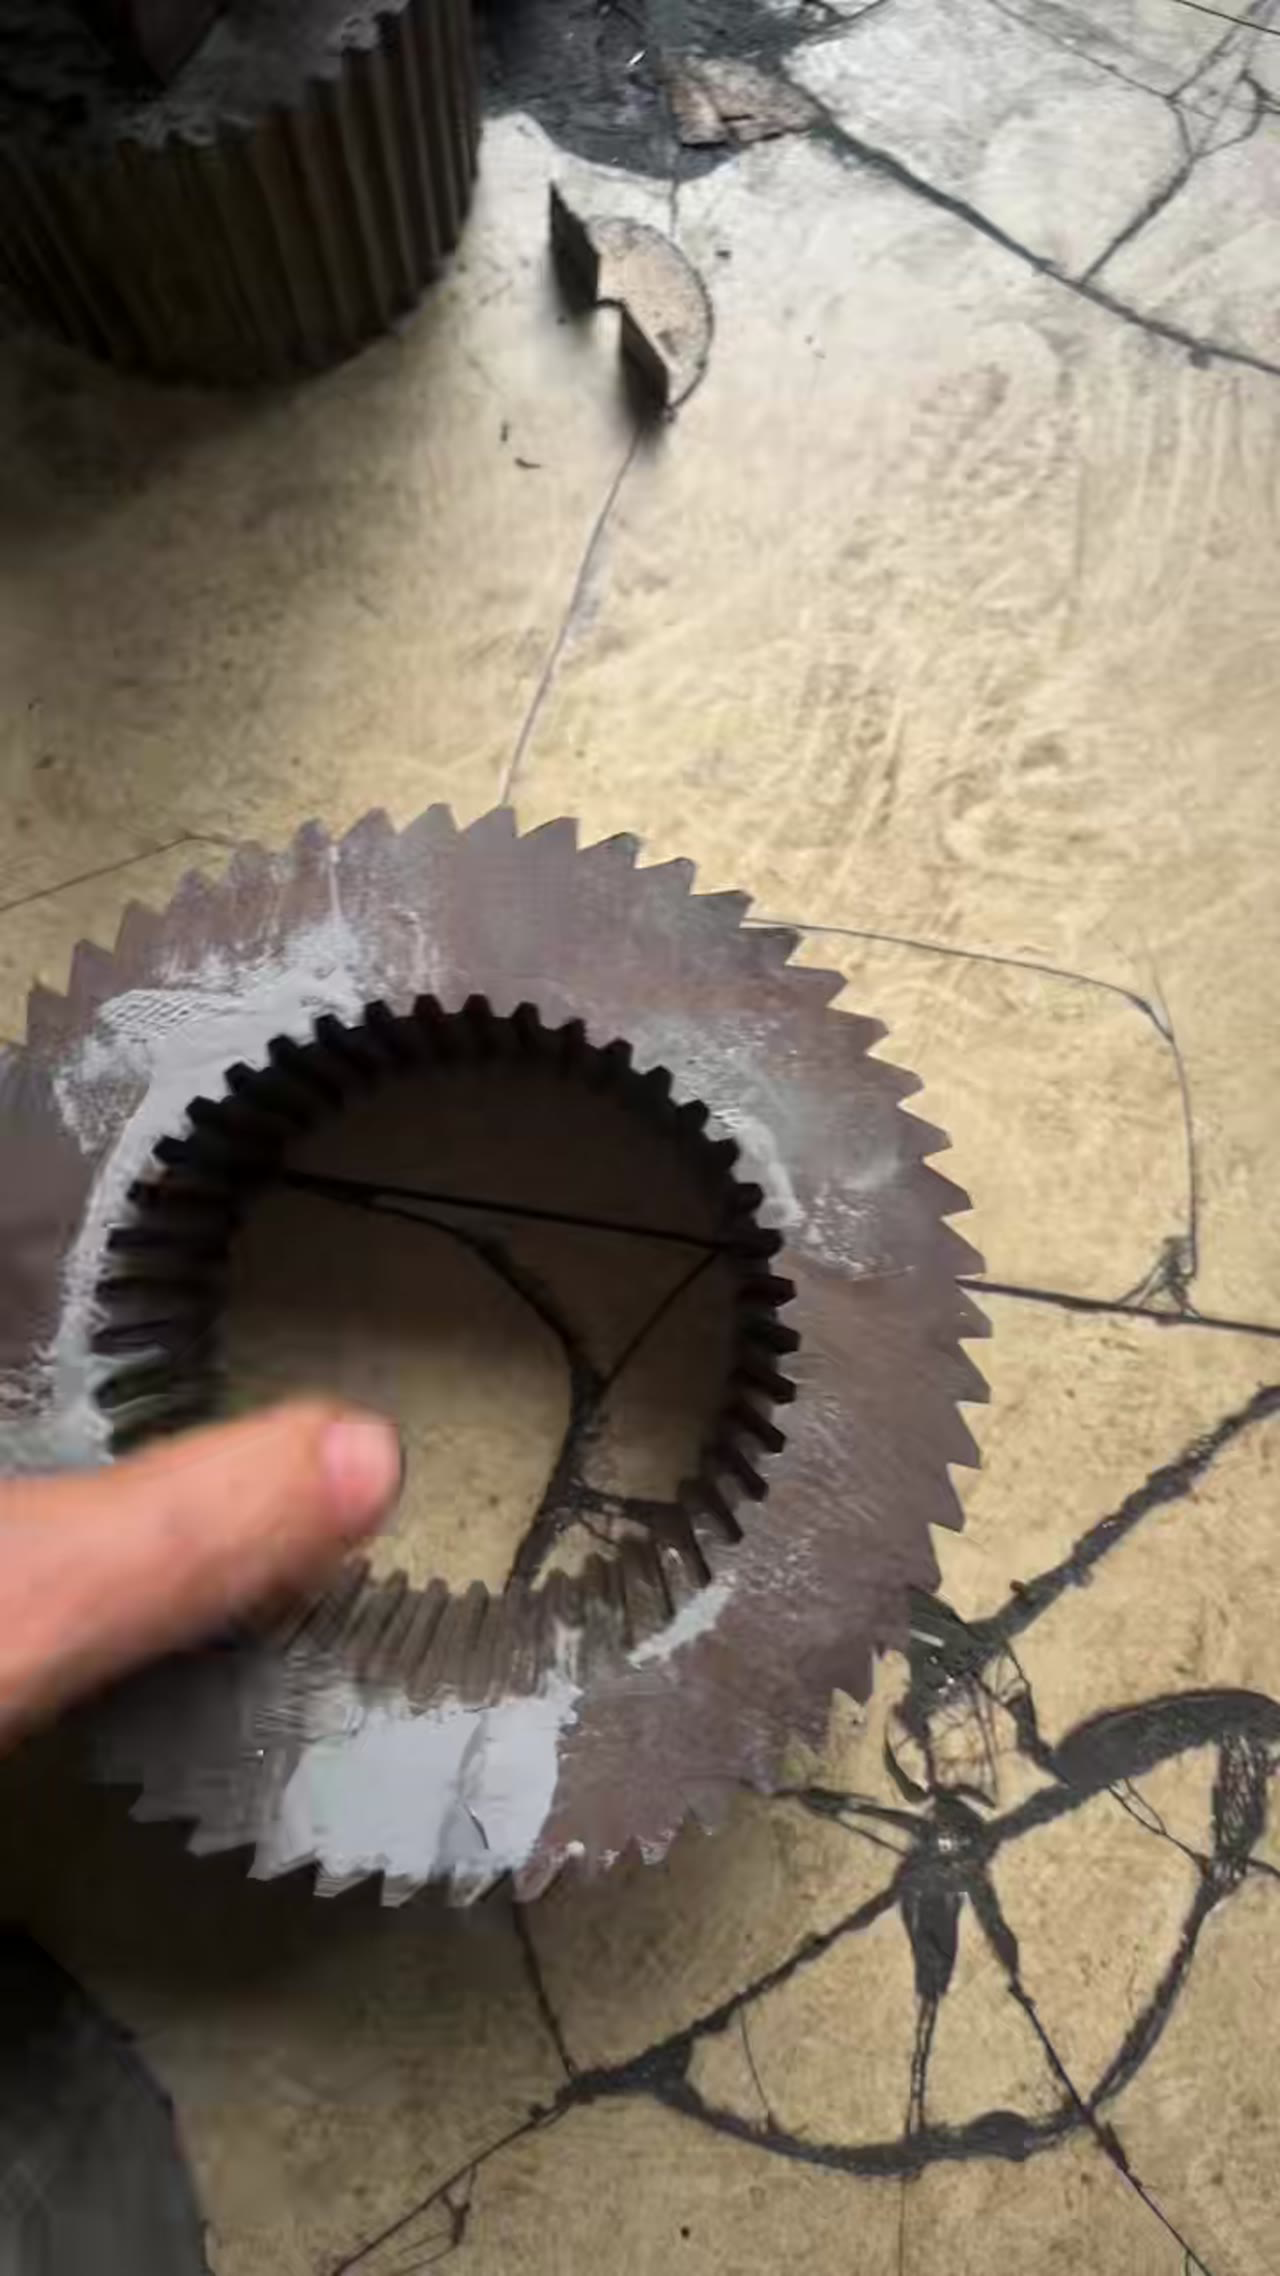
浓度配好,接下来是清洁度。工作液用久了,蚀除物、油污、细屑越积越多,黏度上升,冲进切缝的液流带不走渣,表现为切面粗糙、频繁短路。判断办法是看水箱沉淀和过滤棉的状态,沉淀厚、过滤棉发黑,就该换液或加强过滤,别等到断丝才处理。
三、温升会影响尺寸
清洁度之外,温度也要管。工作液温度升高,黏度下降、冷却能力变化,机床本体也随之热变形,长件加工时尺寸会明显漂移。连续切几小时的活,建议记录液温和室温,温差大时先空运行让机床热平衡,再开始切首件。中走丝工作液的温度,是尺寸稳定性的隐形变量。
四、过滤与更换要有周期
温度管住,靠的是过滤和更换周期。过滤棉、滤芯按运转小时换,水箱按季度彻底清一次;只换液不清箱,底部的沉渣很快又把新液污染。换液时顺便检查管路和喷嘴有没有堵,这两处堵了,压力表看不出来,切缝里却明显缺液。中走丝工作液的循环通不通,看切缝比看表准。
五、浓度与清洁要记录
周期定好,还要留记录。每次配液记浓度读数,每次换液记日期和清箱情况,每周记一次液温和过滤棉状态。数据攒三个月,就能看出自己车间的液耗规律和换液节奏。中走丝工作液的管理,靠的是固定动作和记录,不是凭经验感觉。
常见问题
问:工作液越浓越好吗?
不是。浓度过高排屑变差、清洗困难,还容易在工件和夹具上留残渣。按材质和说明书给值。
问:液看起来还清,需要换吗?
要看过滤棉和沉淀。液面清但底部沉渣厚,同样会影响排屑,按周期换比看外观可靠。
问:不同品牌的工作液能混用吗?
不建议混用。配方不同,混合后可能分层或产生沉淀,影响绝缘和冷却。换品牌要彻底清箱。
把四件事管住:浓度按材质配并用折光仪读,清洁度看沉淀和过滤棉,温度记录后做热平衡,过滤与换液按周期执行。工作液稳了,切缝和断丝才有稳定的基础。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




