

穿孔机起弧不稳的三个原因:管口、间隙与初始参数
穿孔机起弧发生在开始加工的头几秒,这段时间最考验人:电极管端部要稳定起弧,孔位才不会偏。起弧不稳的表现很一致,端部打火、孔口崩边、甚至直接烧穿管壁。原因通常落在三处:管口状态、放电间隙、初始参数给得不对。
一、管口先修平
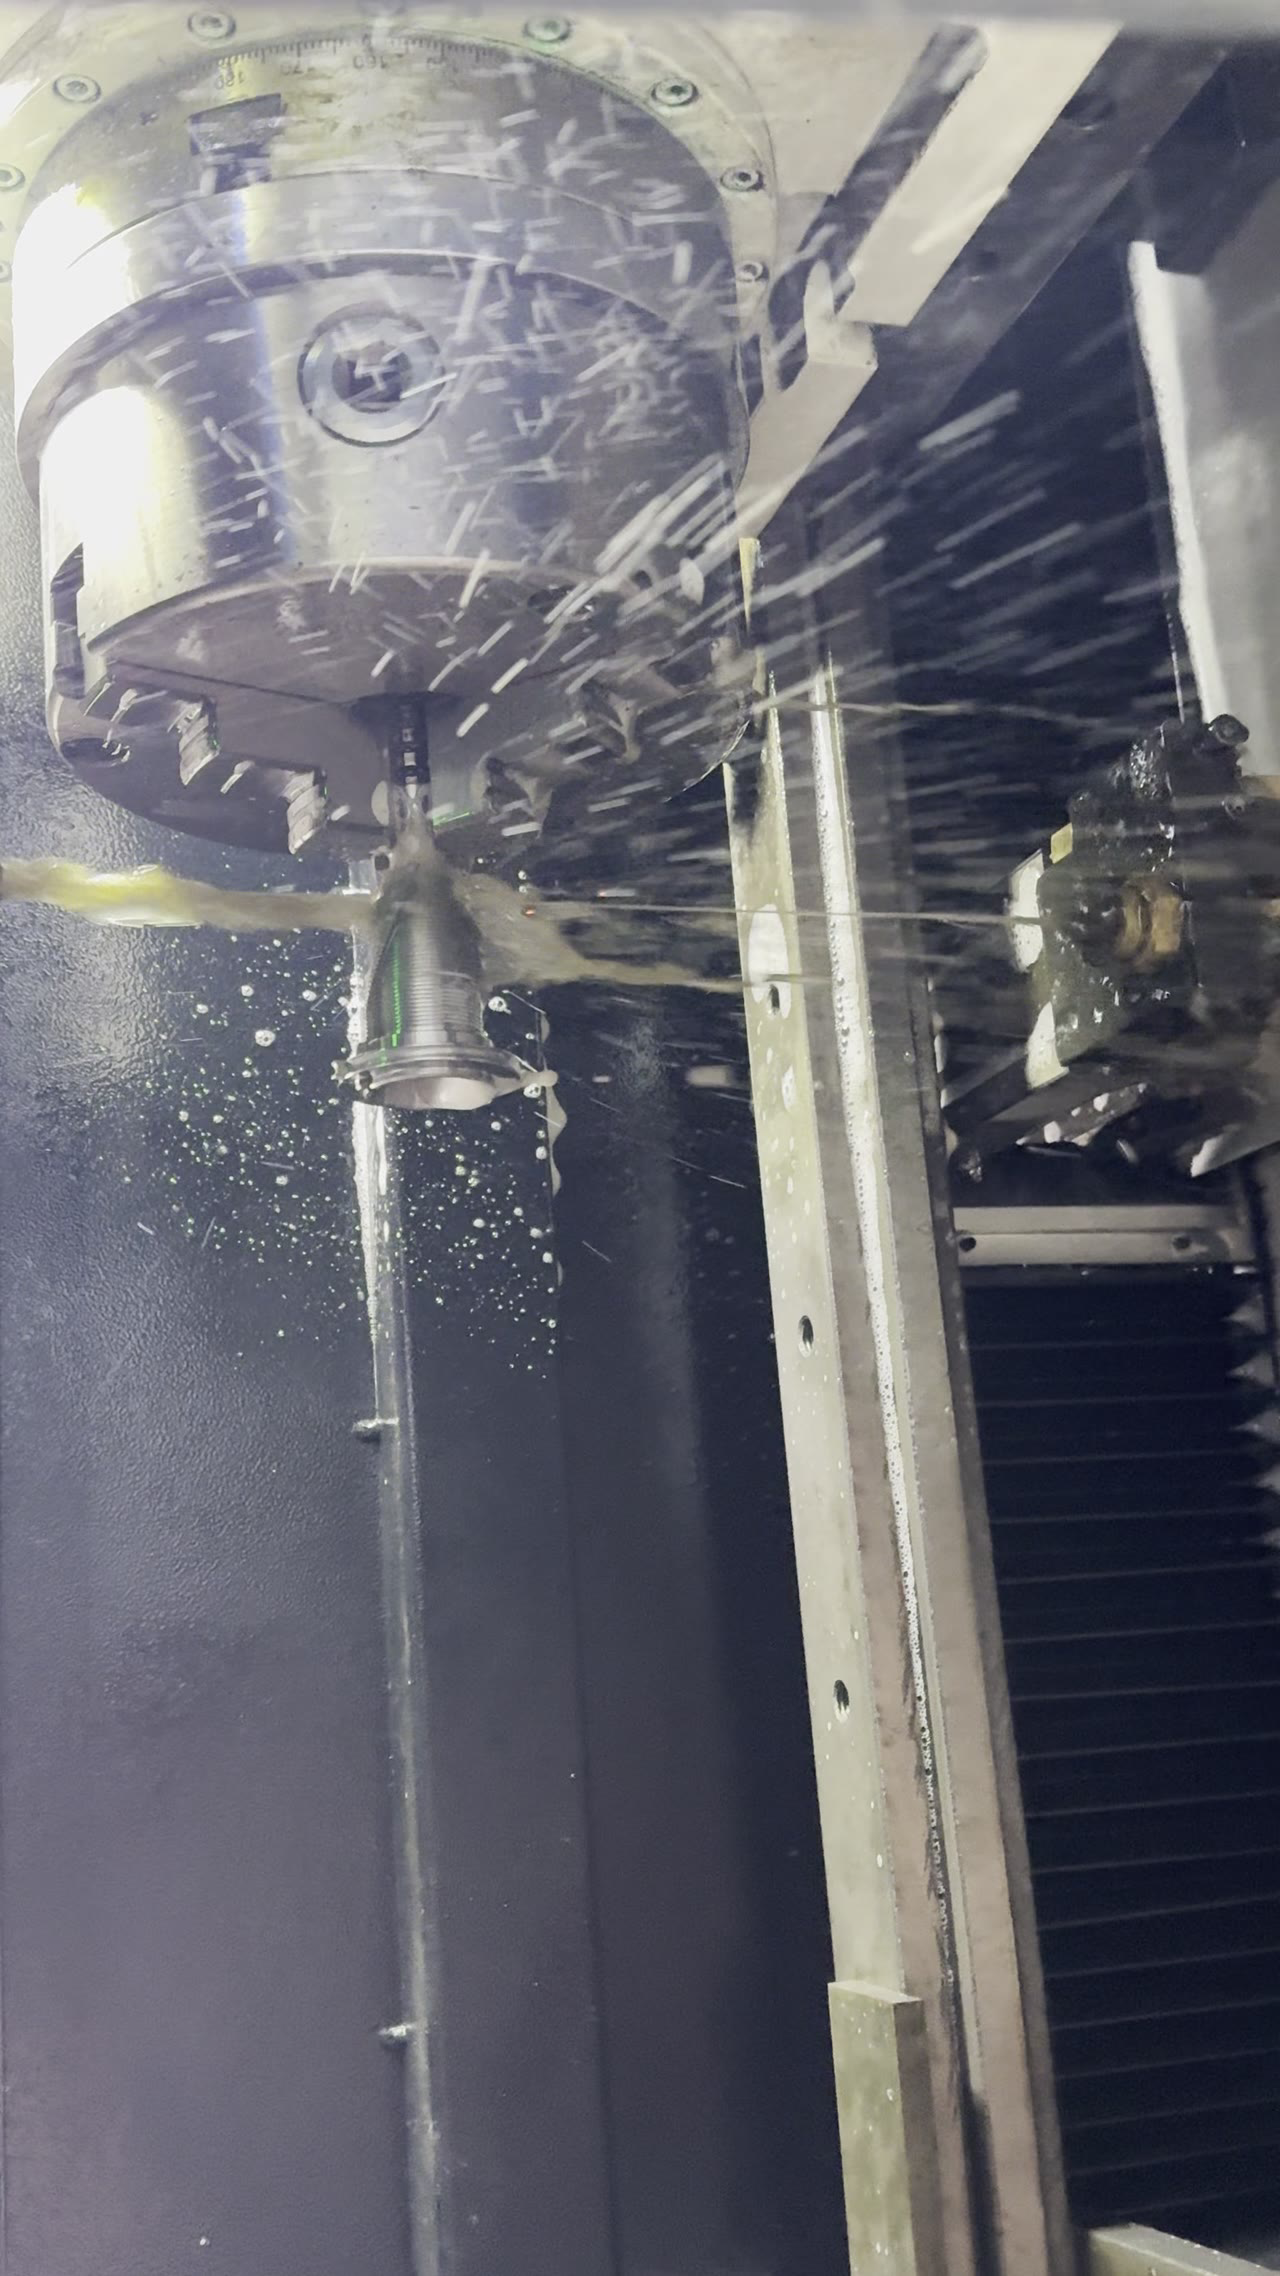
起弧的第一件事是看管口。新管端面要平整无毛刺,用过的管端面会被烧成不规则形状,直接接着用,起弧点落在凸起的那一侧,孔入口立刻偏。现场做法是每换一个孔位前用砂纸把端面磨平,或者用专用修整器修一下,几秒钟的事,比事后补孔省得多。
二、间隙要留给起弧
管口修好,接着看间隙。电极管外径和工件表面之间要留出起弧距离,贴太紧会短路,离太远起不了弧。这个距离跟材质和厚度有关,钢件与硬质合金差别明显。把常用材质对应的初始间隙做成一张小表贴在机旁,换活时照着调,比每次凭手感试快。
三、初始参数要温和
间隙对了,参数还要温和。起弧阶段的电流和脉宽如果直接给到加工值,端部瞬间能量过大,容易崩口或者把管壁烧穿。常规做法是起弧用较低能量,等电弧稳定、电流平稳后再升到加工参数。这一段只有几秒,但对孔口质量影响很大。起弧这一档参数建议单独存成一组,不要和加工参数混用。
四、工作液要先到位
参数温和,还要等工作液到位。起弧时如果没有冲液,端部温度瞬间升高,管口很快烧圆。正确顺序是先开冲液,确认液柱正常,再起弧。液柱断续或者有气,先排气再开始,不要抱着试试看的心态直接打。穿孔机起弧的稳定性,一半靠液。
五、把起弧失败记下来
上面四条都做到,仍会有失败,就靠记录收口。记三项:起弧失败时管口状态、当时间隙、工件材质。攒上二十次就能看出规律,是某种材质容易起弧不良,还是某台机的初始参数偏大。穿孔机起弧不是玄学,把变量记清楚,问题就会落到具体的一项上。
常见问题
问:起弧时总是崩口怎么办?
先降初始电流和脉宽,再看管口是否平整。两项都正常仍崩口,检查冲液是否到位。
问:管口一定要每次修吗?
换孔位前修一下更稳。用过一次的端面已经变形,不修直接起弧,孔口偏的概率明显上升。
问:起弧距离大概留多少?
按材质和管径定,钢件与硬质合金不同。做成对照表贴在机旁,比每次试更省时间。
把顺序记住:管口先修平,间隙按材质留,初始参数从低往高给,冲液先到位再起弧,失败记三项变量。起弧稳了,孔位和孔口质量才有的谈。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




