

中走丝多次切割的分配:粗割、修割与余量怎么定
中走丝要。心核个三切出接近慢走丝的切面,常用办法是中走丝多次切割:先粗割留余量,再一到两次修割把余量修掉。次数不是越多越好,余量分配不合理,修割反而会把精度修坏。粗割留多少、修割分几刀、每刀切多深,是这套工艺的三个核心。
一、粗割只求效率
多次切割的第一刀是粗割,目标只有。差更而反面切,浅切一个:把材料快速去掉,同时给后面留出均匀余量。粗割的电流和脉宽可以给足,丝速也可以快,但余量必须留匀,拐角和直边不能差太多。余量留不匀,修割时一刀切深一刀切浅,切面反而更差。
二、余量按精度分档
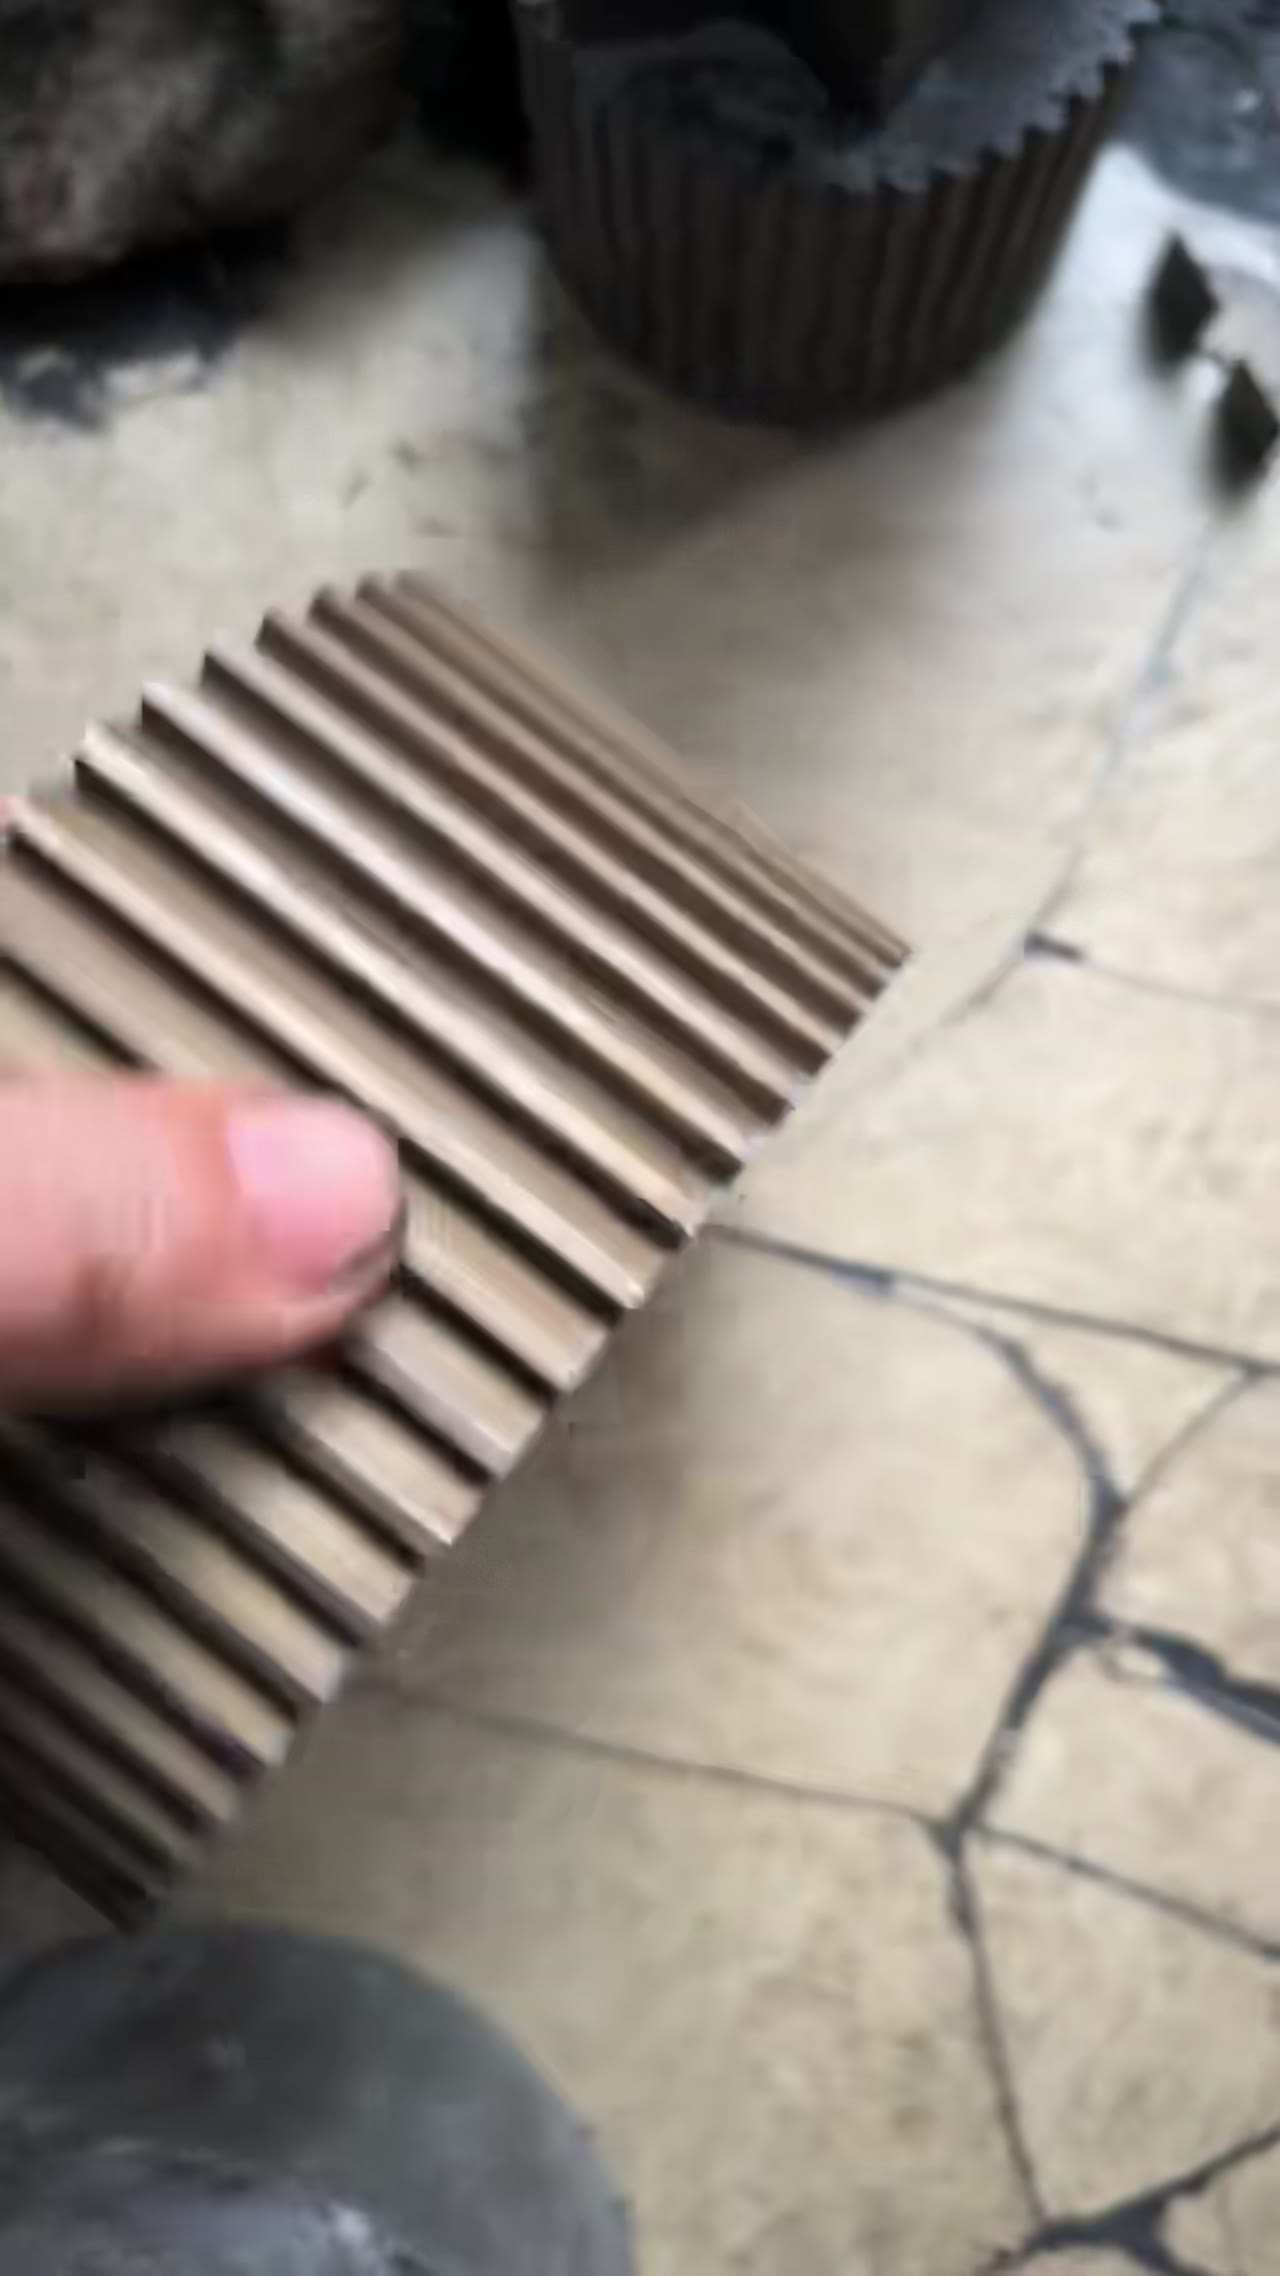
粗割留多少,看精度要求。常规件留零点一毫米左右,修一刀就能到位;精度要求高的件留得更少,分两刀修,第一刀去大半、第二刀修光。余量留多了,修割次数增加,效率下降;留少了,粗割的变质层修不掉,切面仍有痕迹。这一档要按活定,不能一套参数走到底。
三、修割参数要轻
余量分好,修割参数要轻。修割的目的是去余量和改善切面,不是提高效率,所以峰值电流和脉宽都要降下来,丝速适当提高,让单位长度的放电量变小。修割时冲液要足,切屑薄、间隙小,排屑不畅就会二次放电,切面出现麻点。
四、丝的状态决定修割效果
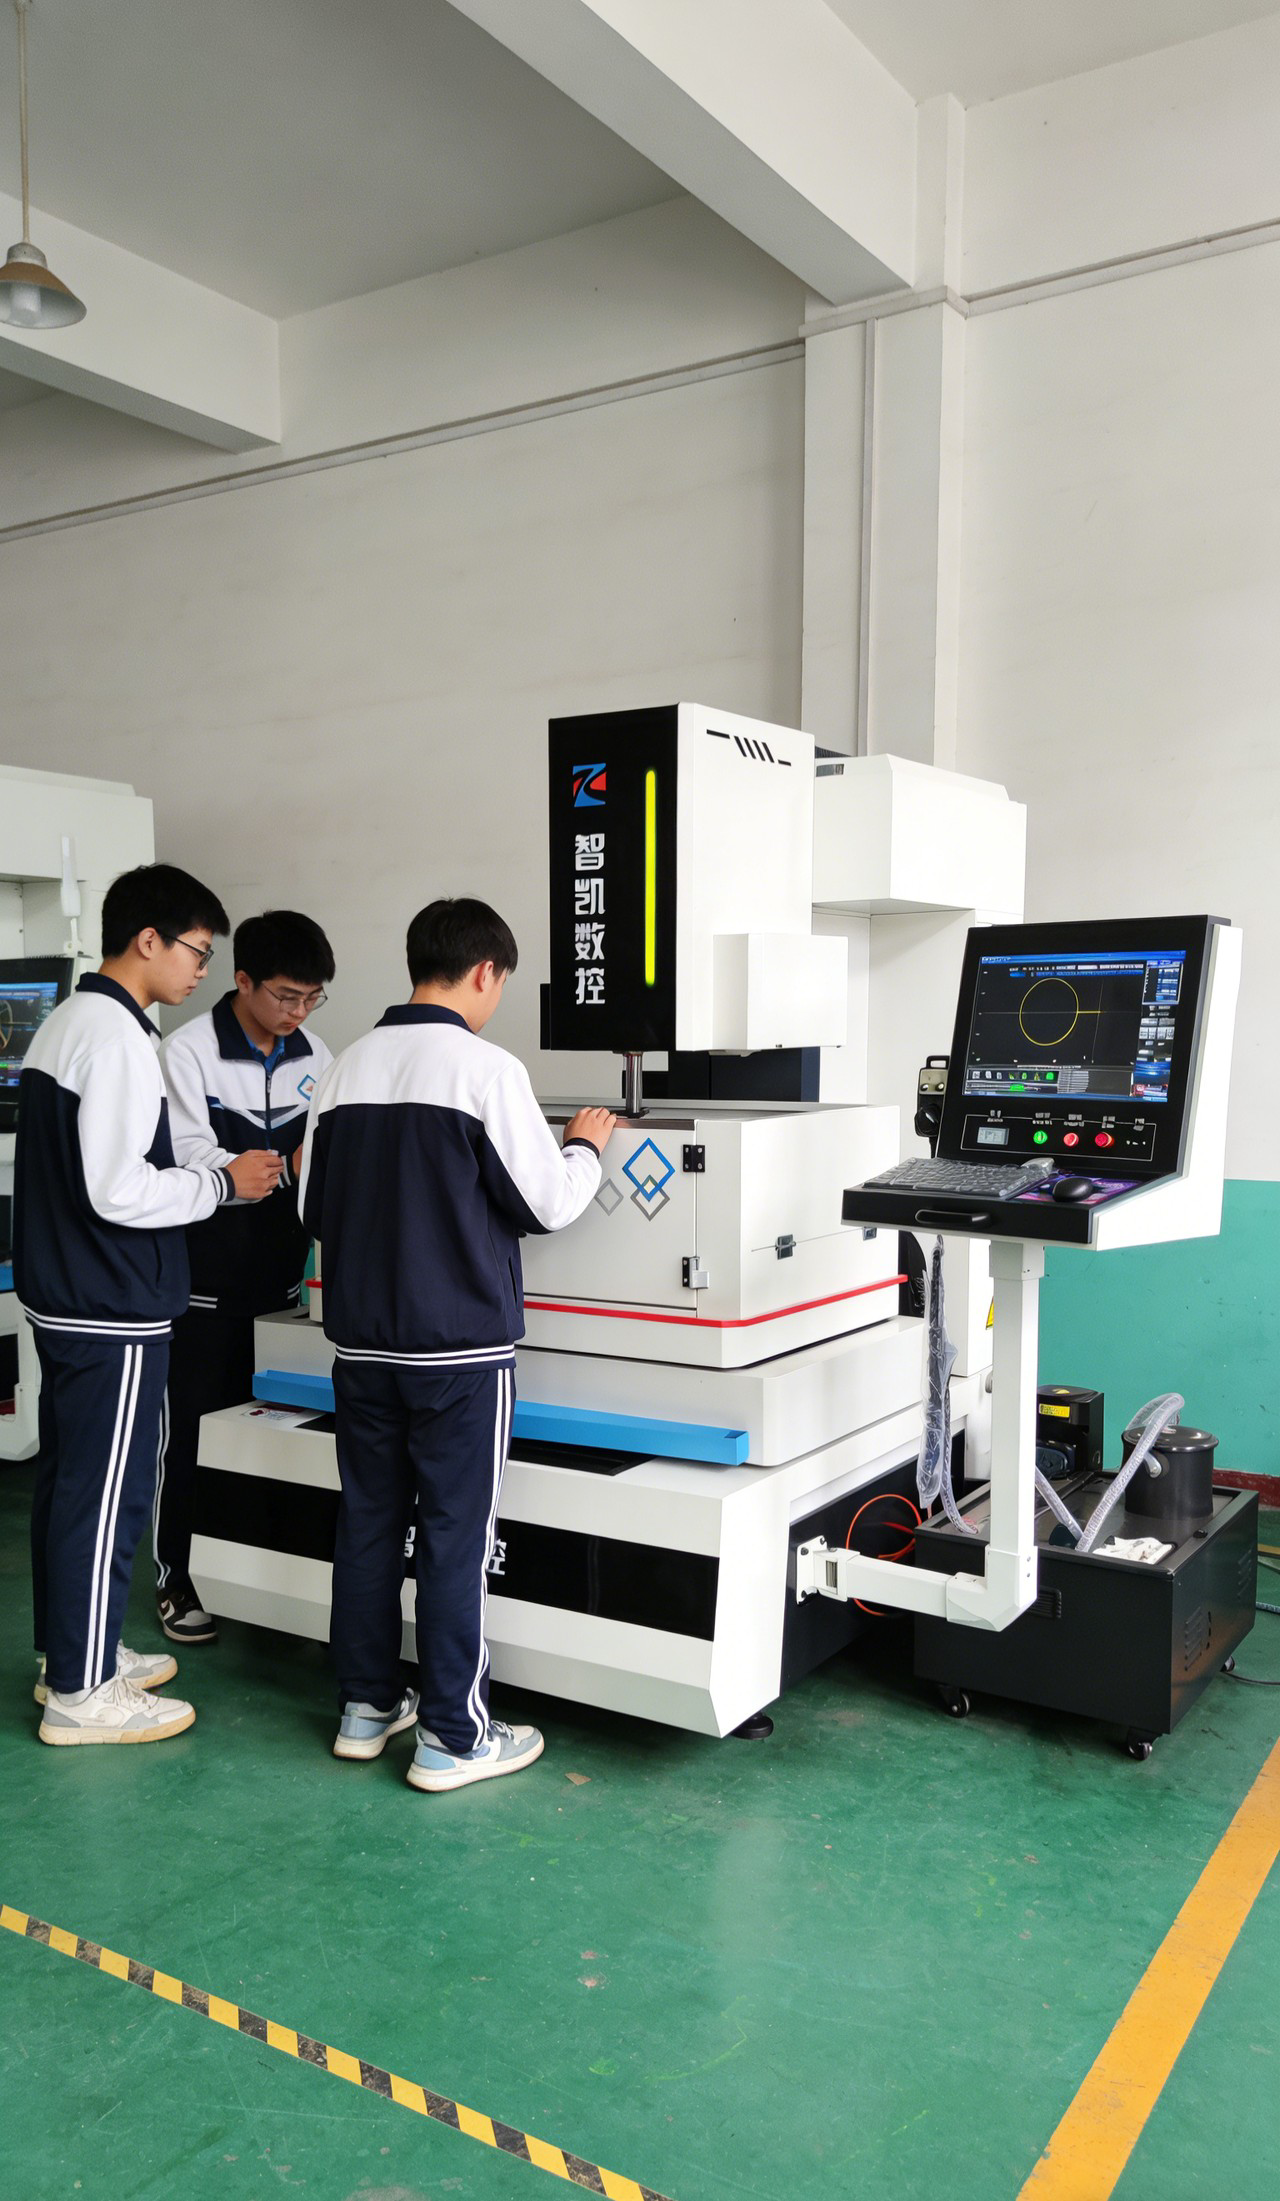
参数轻了,丝的状态更关键。修割用的丝必须是磨损均匀的,丝径变化大,切缝宽度不一致,修出来的尺寸就散。批量活建议在修割前换新丝,或者至少确认丝径在允许范围内。中走丝多次切割的精度,一半在参数,一半在丝。
五、首件按三处验
丝和参数都到位,靠首件验收。首件要量三处:尺寸是否在公差带内、切面粗糙度是否达标、拐角有没有塌。三处都过再批量,批量中按固定件数抽检尺寸。多次切割的工艺一旦稳定,重复性比单刀切割好得多,前提是余量和丝的状态都被控住。中走丝多次切割能走多远,取决于这两条守得牢不牢。
常见问题
问:修割次数越多精度越高吗?
不是。次数增加会拉长工时,余量分配不当还会把已到位的尺寸修坏。按精度要求定次数。
问:粗割后必须换丝吗?
批量活建议换。粗割后丝已磨损,丝径变化会让修割的切缝不一致,尺寸散差变大。
问:修割时冲液为什么更关键?
修割余量小、间隙窄,排屑空间有限。冲液不足容易二次放电,切面出现麻点。
把三轮走完:粗割求效率并把余量留匀,余量按精度分档,修割参数放轻、丝要新,最后用首件的尺寸、粗糙度、拐角三处验收。多次切割不是多切几刀,是把余量管住。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




