

穿孔机斜孔加工的三个前提:入口、导板与冲液
斜孔和直孔的区别,从电极管接触工件那一刻就开始了。电极管是悬臂受力,角度一偏,入口先偏,越深越偏;冲液顺着斜向走,排渣路径也跟着变。穿孔机斜孔要处理的是入口定位、导板间隙、冲液方向这三件事,参数反而排在后面。
一、斜孔先看入口形状
入口是整条孔的基准,穿孔机斜孔的第一个动作就是看它。斜孔入口天然是椭圆,长短轴之比随角度变化,角度越大越扁,电极管在入口处受力越不均。工件表面如果是斜面或圆弧面,还要先修一个小平台或者打一个定心点,否则电极管一接触就打滑。入口稳了,后面的位置度和直线度才有讨论余地。
二、导板与电极管的间隙
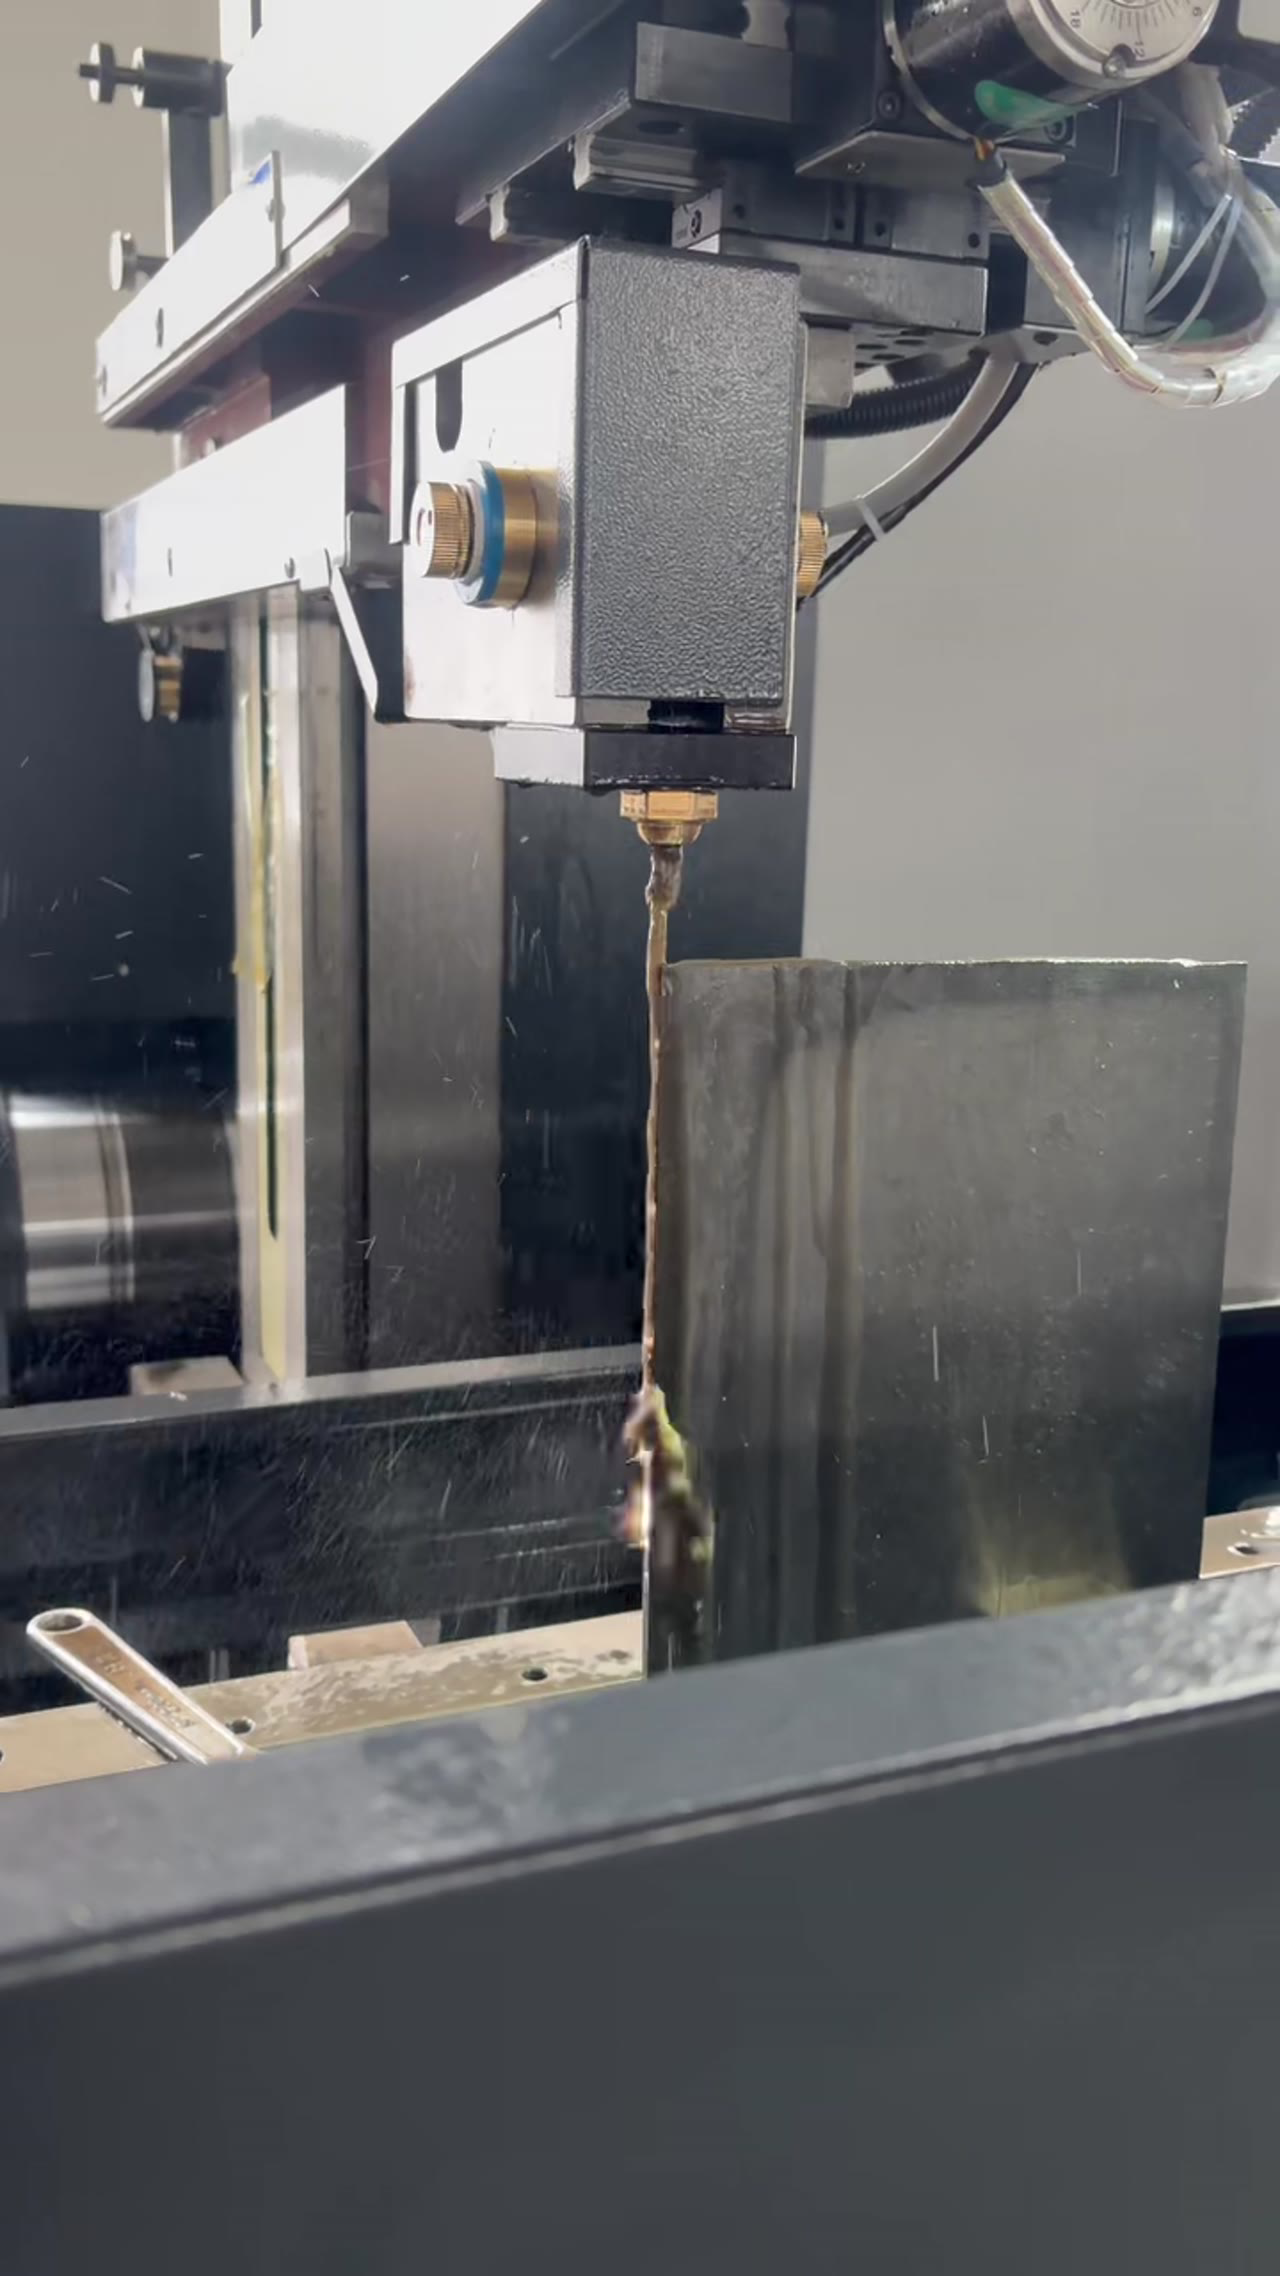
入口定住,接下来管住电极管的姿态。导板孔和电极管之间的间隙是关键:间隙过大,电极管在斜向进给时会晃,孔越深偏差越大;间隙过小,排渣空间不够,容易卡管。一般按电极管外径配导板,磨损后及时更换,别用间隙已经放大的导板去干斜孔这类对姿态敏感的活。
三、冲液要跟着角度走
姿态稳了,冲液的方向要跟着调整。直孔的冲液是顺着孔轴往下压,斜孔的孔轴是斜的,冲液若仍按垂直方向给,实际进入切缝的量会打折。做法是把喷嘴角度跟着工件倾斜调,让工作液顺着孔轴进入;深斜孔还要加大流量,靠流量把渣带出来,光靠压力容易在拐弯处憋住。
四、进给与旋转的配合
冲液到位,再谈进给。斜孔里电极管是悬臂,进给太快,管身会弹,孔壁出现台阶;进给太慢,电极在一点上停留过久,入口被扩大。旋转的作用是让电极端面均匀损耗,转速与进给要成对调整。判断标准很直接:听声音是否连续、看电流表是否平稳、看排出的水流里渣粒是否均匀。
五、首件怎么验
最后是验收。首件切完,先量入口和出口的位置偏差,再量孔的直线度,最后看孔壁有没有台阶和灼伤。斜孔的位置偏差常常是入口偏移造成的,直线度超差则多半出在导板间隙和进给节奏上。三项分开量,问题就能落到具体环节,不必整台机一起怀疑。
常见问题
问:斜孔最大能做到多少度?
要看电极管长度和导板结构。角度越大悬臂越长,偏差越难控制,常规件控制在 15 度以内比较稳,更大角度要专门做夹具。
问:斜孔入口总是偏,怎么改?
先修入口平台或打定心点,再核导板间隙。入口一打滑,后面全偏,加参数也补不回来。
问:电极管在斜孔里容易弯,怎么办?
缩短悬伸、降低进给、提高旋转转速,三处一起调。管身已经弯的要换掉,继续用只会越偏越多。
把顺序理一遍:先修入口定基准,再配导板间隙管住姿态,然后让冲液顺着孔轴走,接着把进给和旋转配对,最后用三项分开验。穿孔机斜孔难在入口那一下,入口稳住了,后面都是可调的。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




