

自动穿丝机构的日常维护:水嘴、导向与气压三处
自动穿丝机构出问题,多数不是坏在电机和传感器上,而是坏在水嘴、导向和气压这些日常件上。这三处的状态,决定了丝能不能顺利走过去。把自动穿丝维修做成日常检查,比等它彻底不动作再拆要省得多,也更少停机。
一、维护从水嘴开始
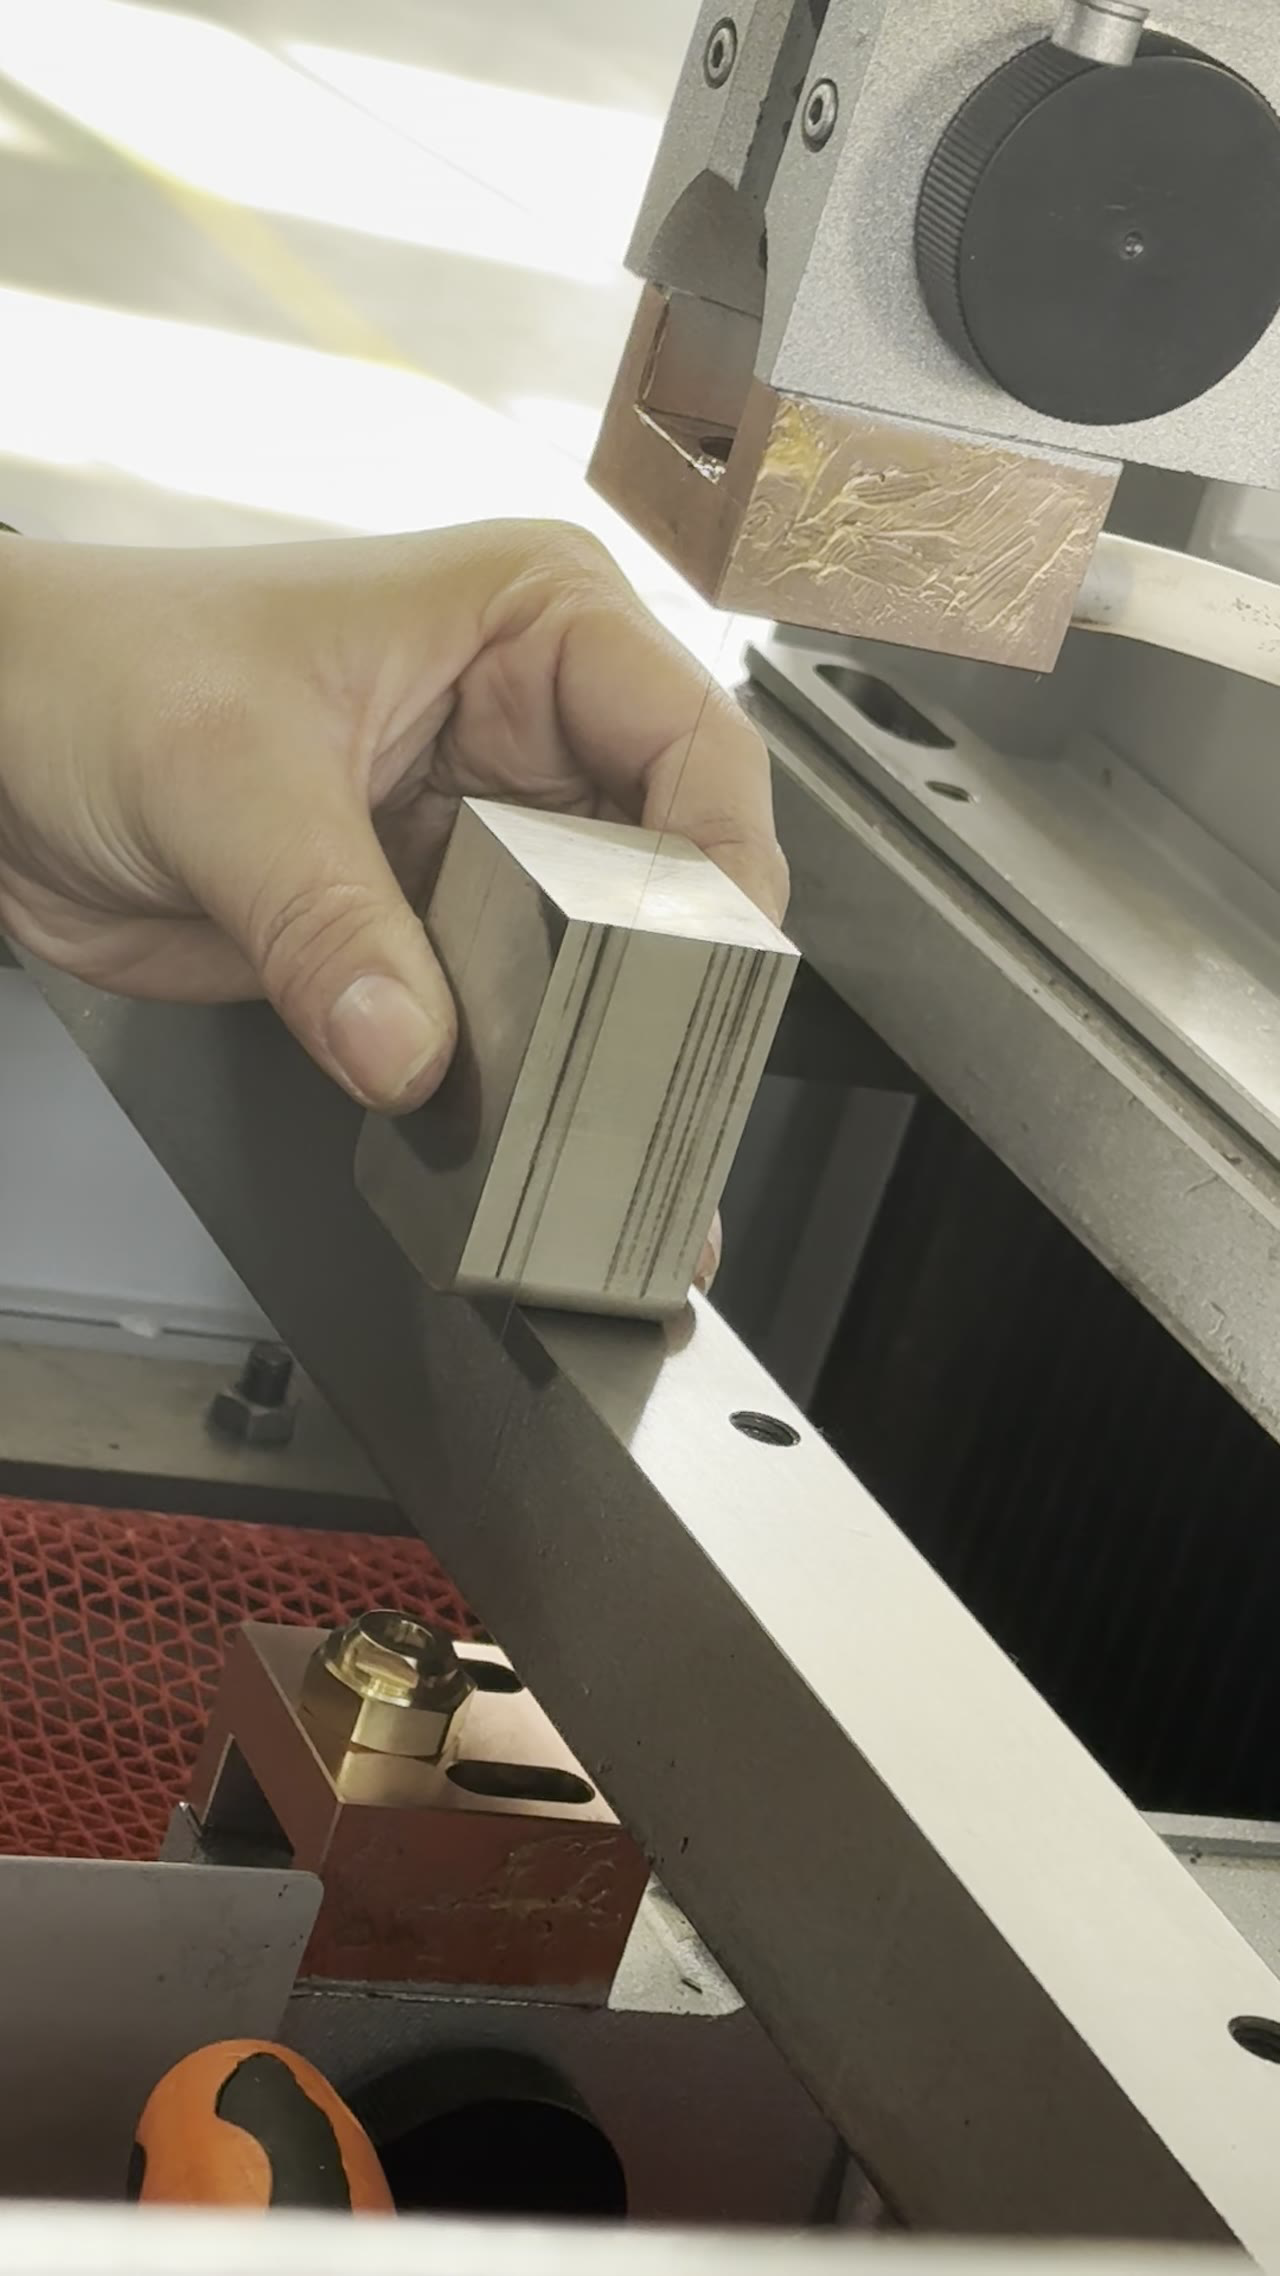
第一处是水嘴。水嘴孔小,工作液里。来回不修,换要就口的渣和丝屑容易堵在里面,堵一点射流就偏,丝被带歪。日常做法是每班开机前给一次水,看射流是否直、是否正对下导向;每周拆下清洗一次,用细针通孔,不要用硬物刮。水嘴内壁磨成喇叭口就要换,修不回来。
二、导向与剪丝刀
水路正常,第二处是导向和剪丝刀。导向块内孔磨损后间隙变大,丝通过时会摆,位置精度就差;剪丝刀钝了,丝头带毛刺,进导向就被卡住。这两件的判断都很直接:看丝头是否平齐、听丝通过时有没有异响。按运转次数定更换周期,比坏了再换更省心。
三、气压与水路
第三处是气压和水路。气压不足,丝送到一半会停下;气压过高,丝在出口打折。气压值要按丝径设定,换丝径必须重设,这一步经常被省略。水路方面,过滤器堵了水压就掉,水压掉了穿丝时的润滑不足,丝与导向干摩擦,也会在中途卡住。
四、参数与记录
三处硬件正常,再看参数和记录。穿丝速度、送丝长度、退让距离这些参数,换丝径或换工件厚度后都要重核。记录建议按四栏:日期、失败次数、失败位置、处理动作。攒够一个月,能看出是偶发还是趋势。自动穿丝维修最怕每次凭印象处理,账记清了,规律自然出来。
五、什么时候该停机
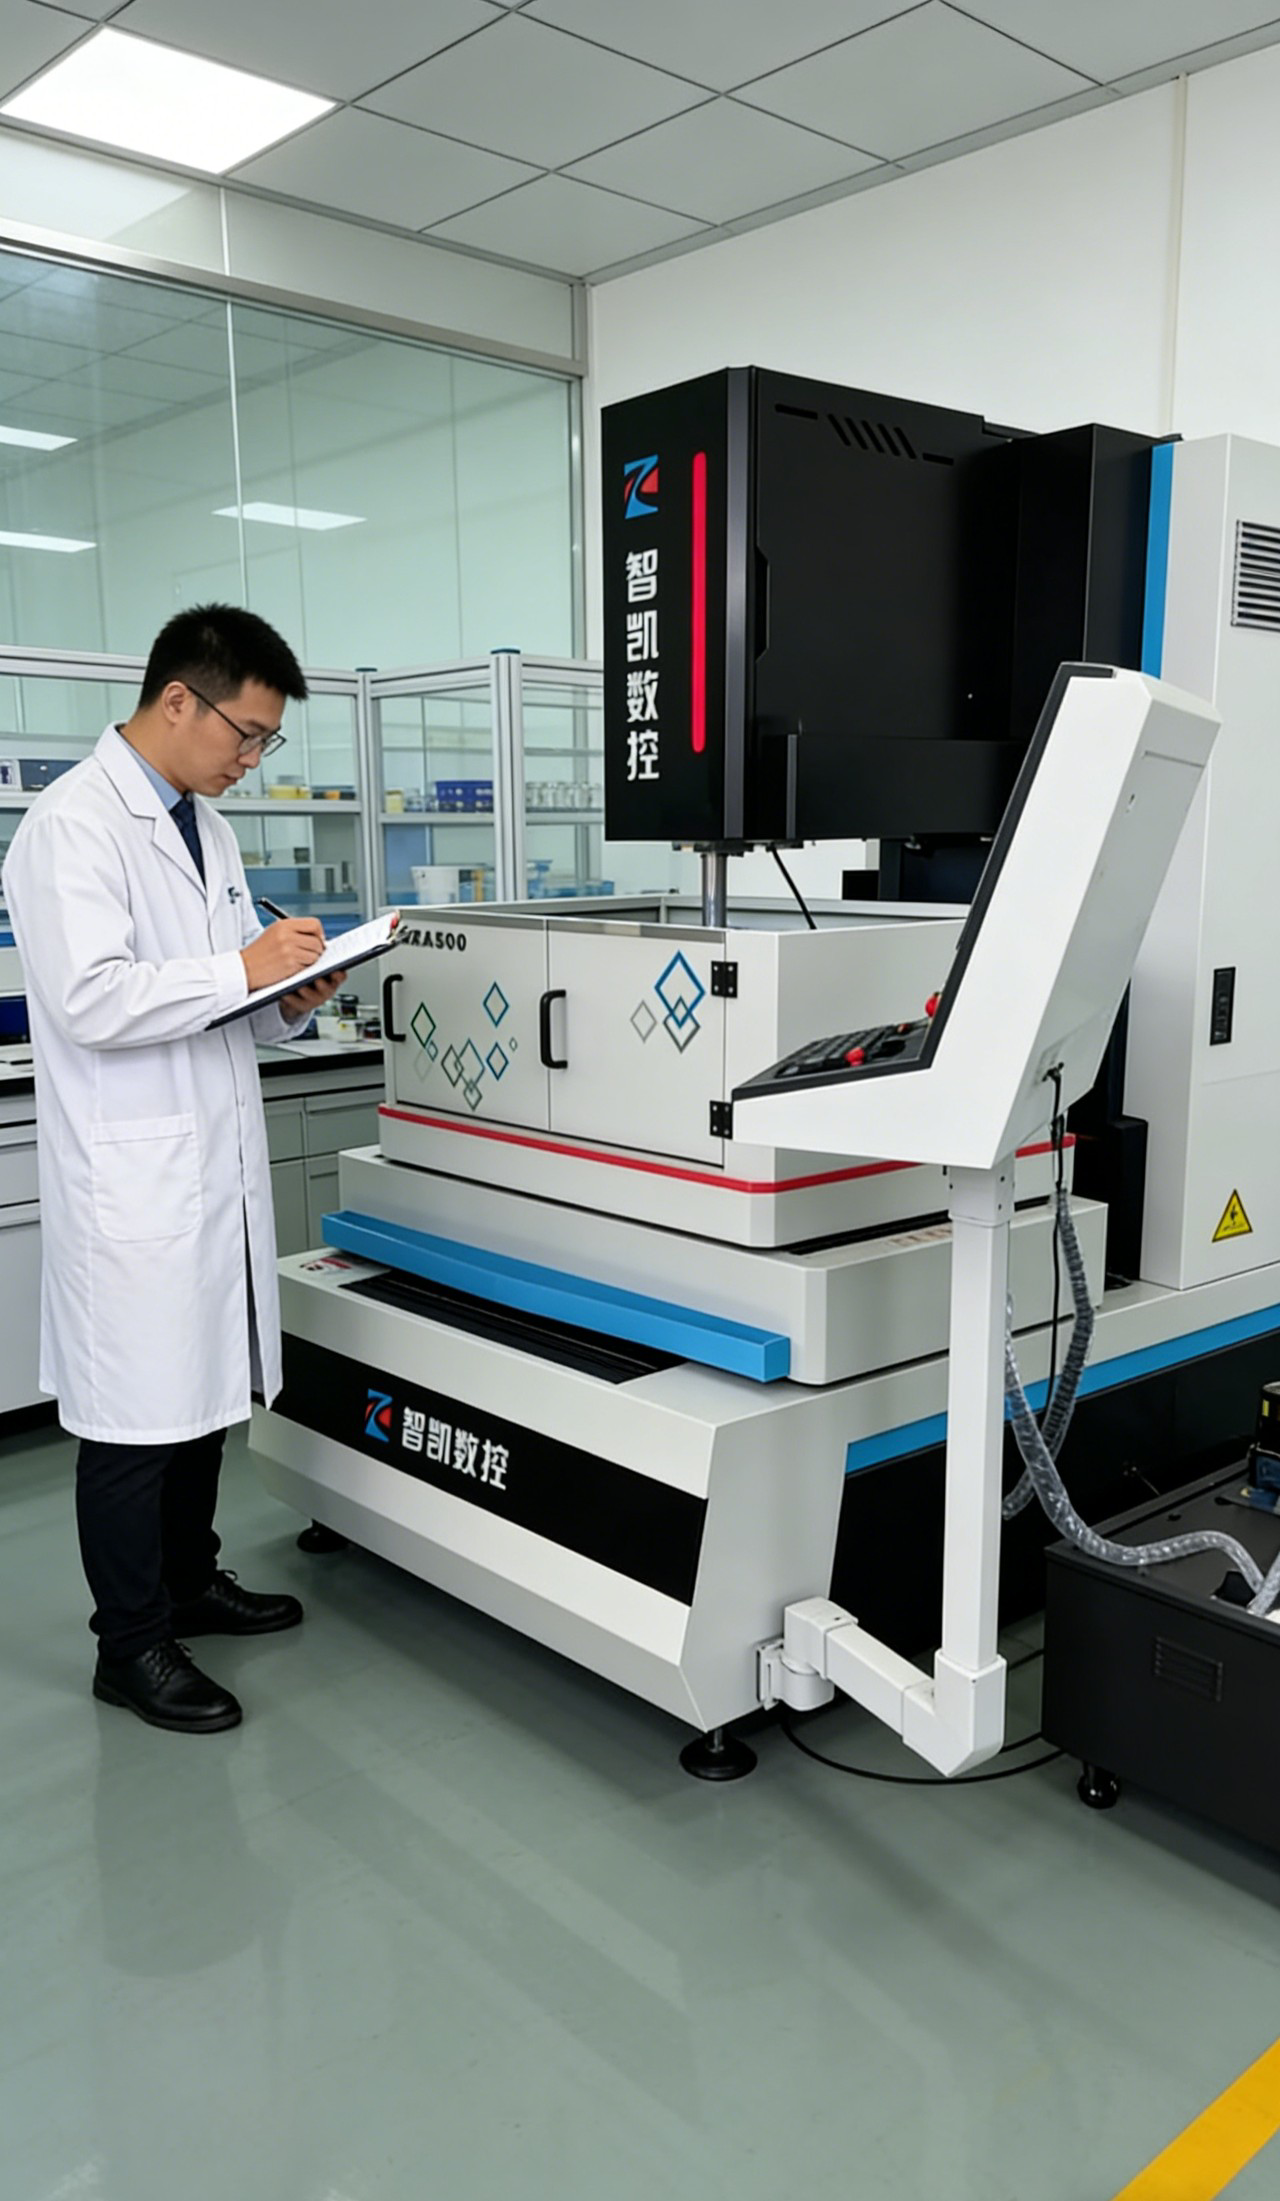
最后是停机的判断。同一位置连续失败三次以上、换过水嘴和剪丝刀仍不改善、丝在机构内部被反复夹伤,这三种情况就该停机检查,不要靠反复重试硬穿。硬穿的代价是丝和导向一起受损,修起来更贵。ZKA 系列的穿丝机构与编控系统是一体的,参数异常时先看系统报警,再拆机械件。
常见问题
问:自动穿丝机构多久维护一次?
水嘴每班看、每周洗;导向和剪丝刀按运转次数定周期;气压和水压每天开机确认一遍。
问:连续失败应该先停哪一步?
先停穿丝,查水嘴和丝头。反复硬穿会把丝和导向一起弄坏,损失比停机大。
问:备件要常备哪些?
水嘴、剪丝刀、导向块这三样损耗最快,按用量备一批,比临时采购省时间。
按三处排:水嘴每班看一眼射流,导向和剪丝刀按次数换,气压水电每天核对,参数换丝径就重设。自动穿丝维修做成习惯,机构就不会在最忙的时候掉链子。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




