

穿孔机加工硬质合金:电极、冲液与进给的三处调整
硬质合金硬度高、导热差、脆性大,用穿孔机打孔,三处要改:电极管的材质和极性、冲液的方式、进给的节奏。按普通钢的参数直接上,常见的结果是入口崩、电极损耗快、孔壁出现细裂纹。穿孔机硬质合金加工,难在热量往哪去,不难在能不能打穿。
一、硬质合金难在哪
先把难点说准。硬质合金的硬度接近淬火钢的两倍,放电要靠更高的能量密度;导热率低,热量集中在放电点附近,排不出去就形成微裂纹;脆性大,入口和出口容易崩边。这三条决定了加工时不能靠加大电流硬冲,要在能量、排屑、进给之间找一个平衡点。
二、电极管与极性
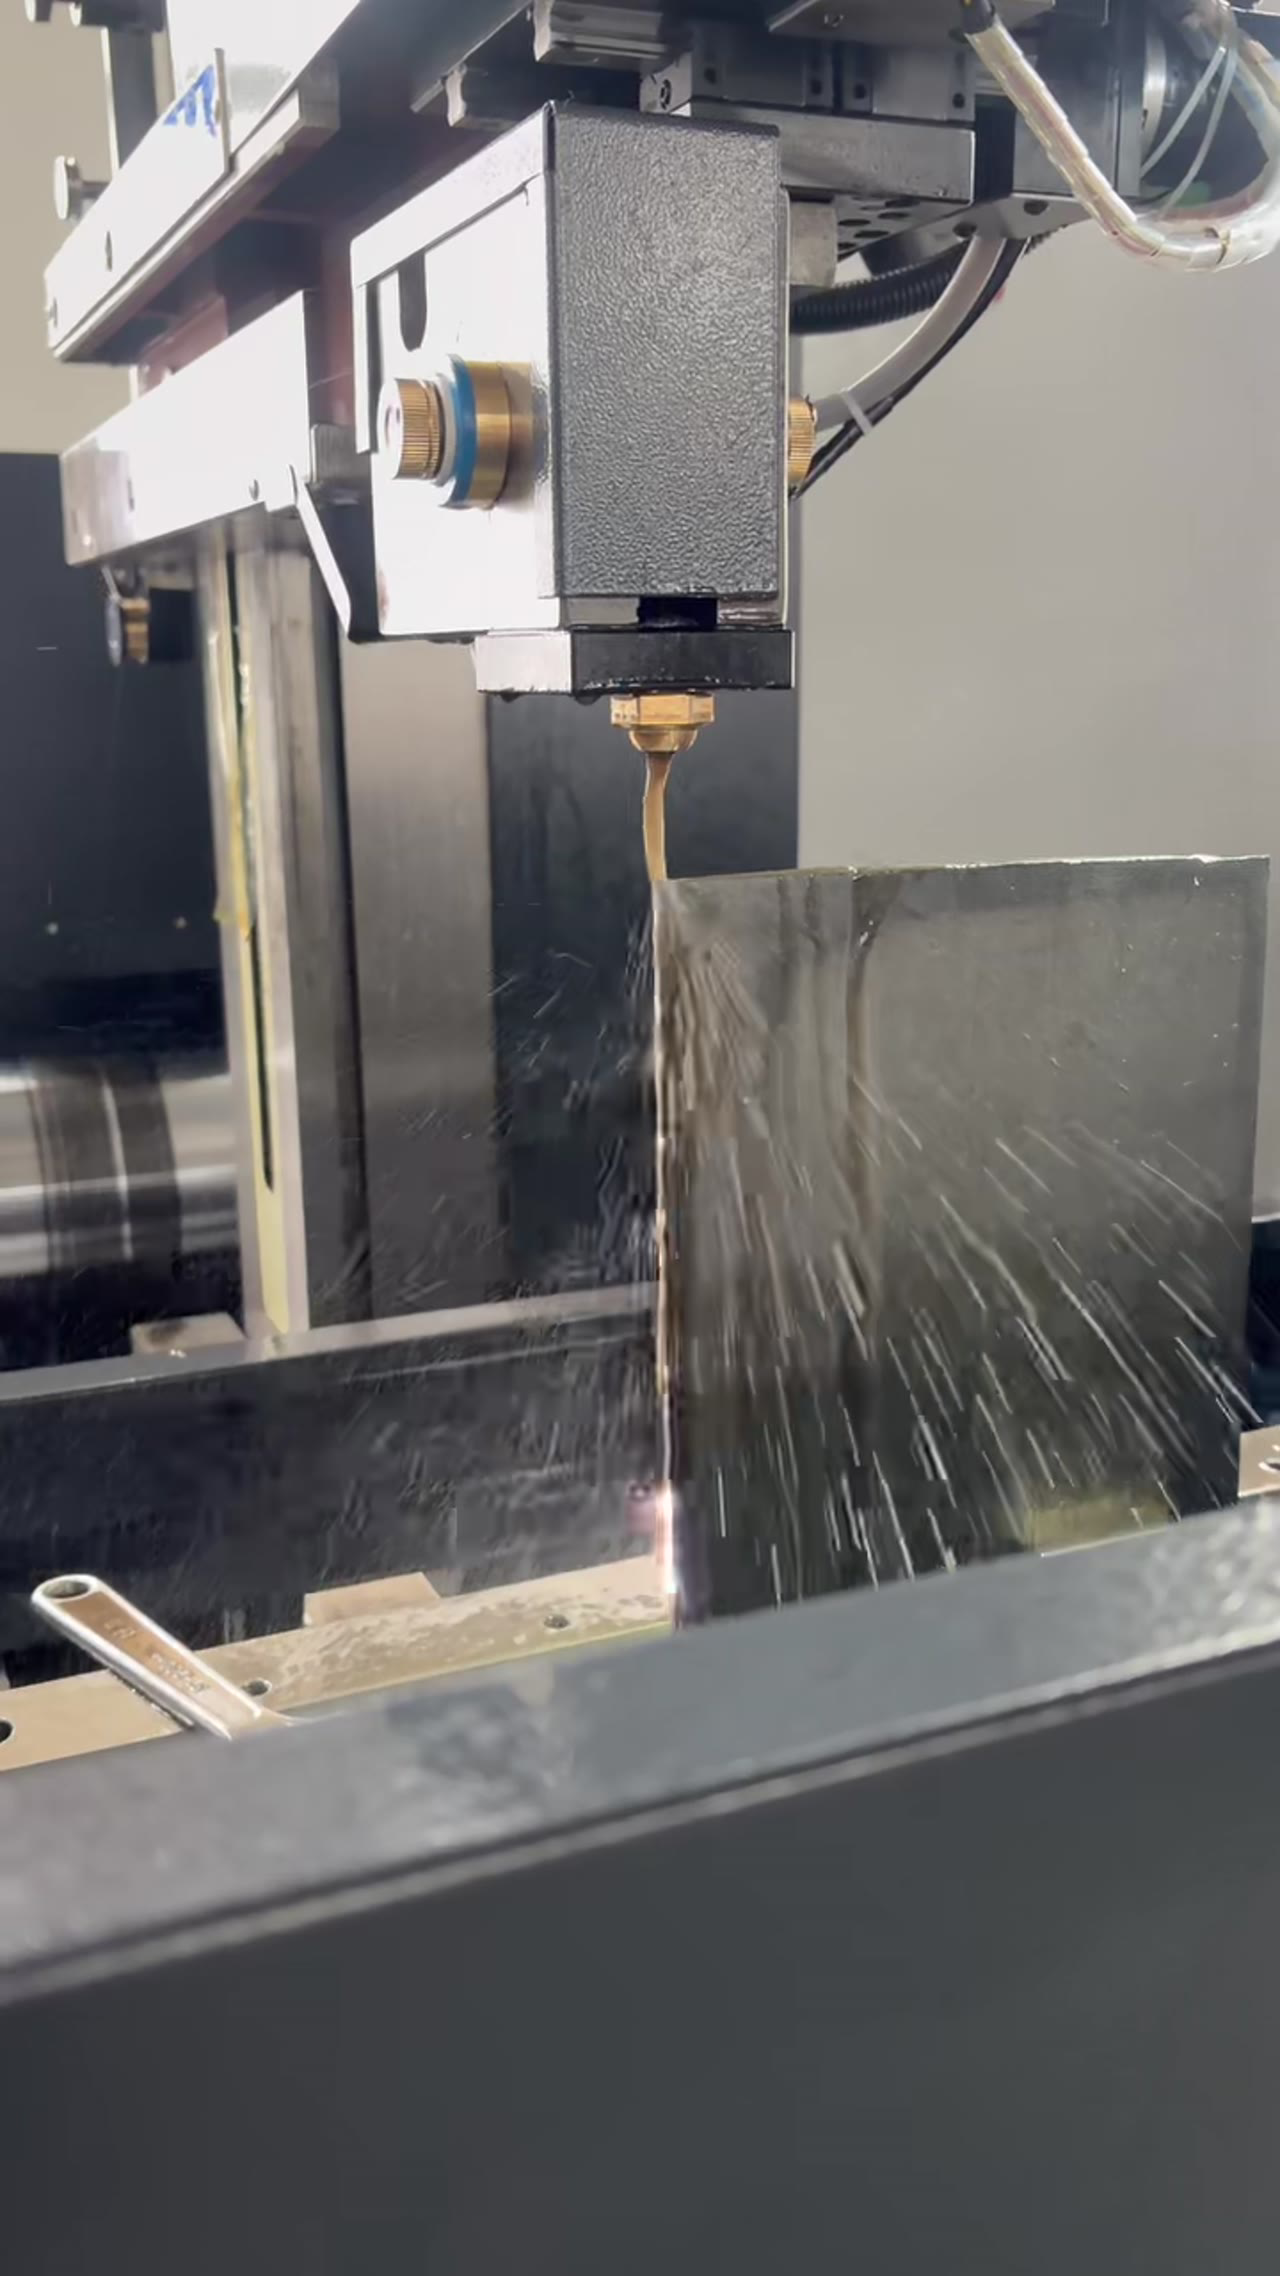
第一条是电极。硬质合金一般用铜管或铜钨管,铜钨管耐损耗,深孔和批量件更合适;极性按材质选,接反了电极损耗会成倍增加。管径按孔径留放电间隙,间隙太小排渣不畅,太大孔壁粗糙。电极管端面要平,端面不平会在入口处打偏,硬质合金一旦崩边就补不回来。
三、冲液与排渣
第二条是冲液。硬质合金导热差,热量必须靠工作液带走,冲液不足时孔壁会出现细密裂纹,肉眼看不见,后续磨削才暴露。做法是提高冲液流量、缩短电极管悬伸、深孔时用双面冲液。排出的水如果发黑带渣,说明排渣不畅,这时要先降进给,而不是加电流。
四、进给与旋转
第三条是进给。硬质合金不适合快进,进给快会让电极端面压得太紧,短路频繁,反而更慢;进给慢到电极在一点停留过久,入口会被扩大。旋转的作用是让端面损耗均匀,转速与进给配比合适时,声音连续、电流平稳。听到断续的爆鸣声,就是进给快了。
五、损耗与后续
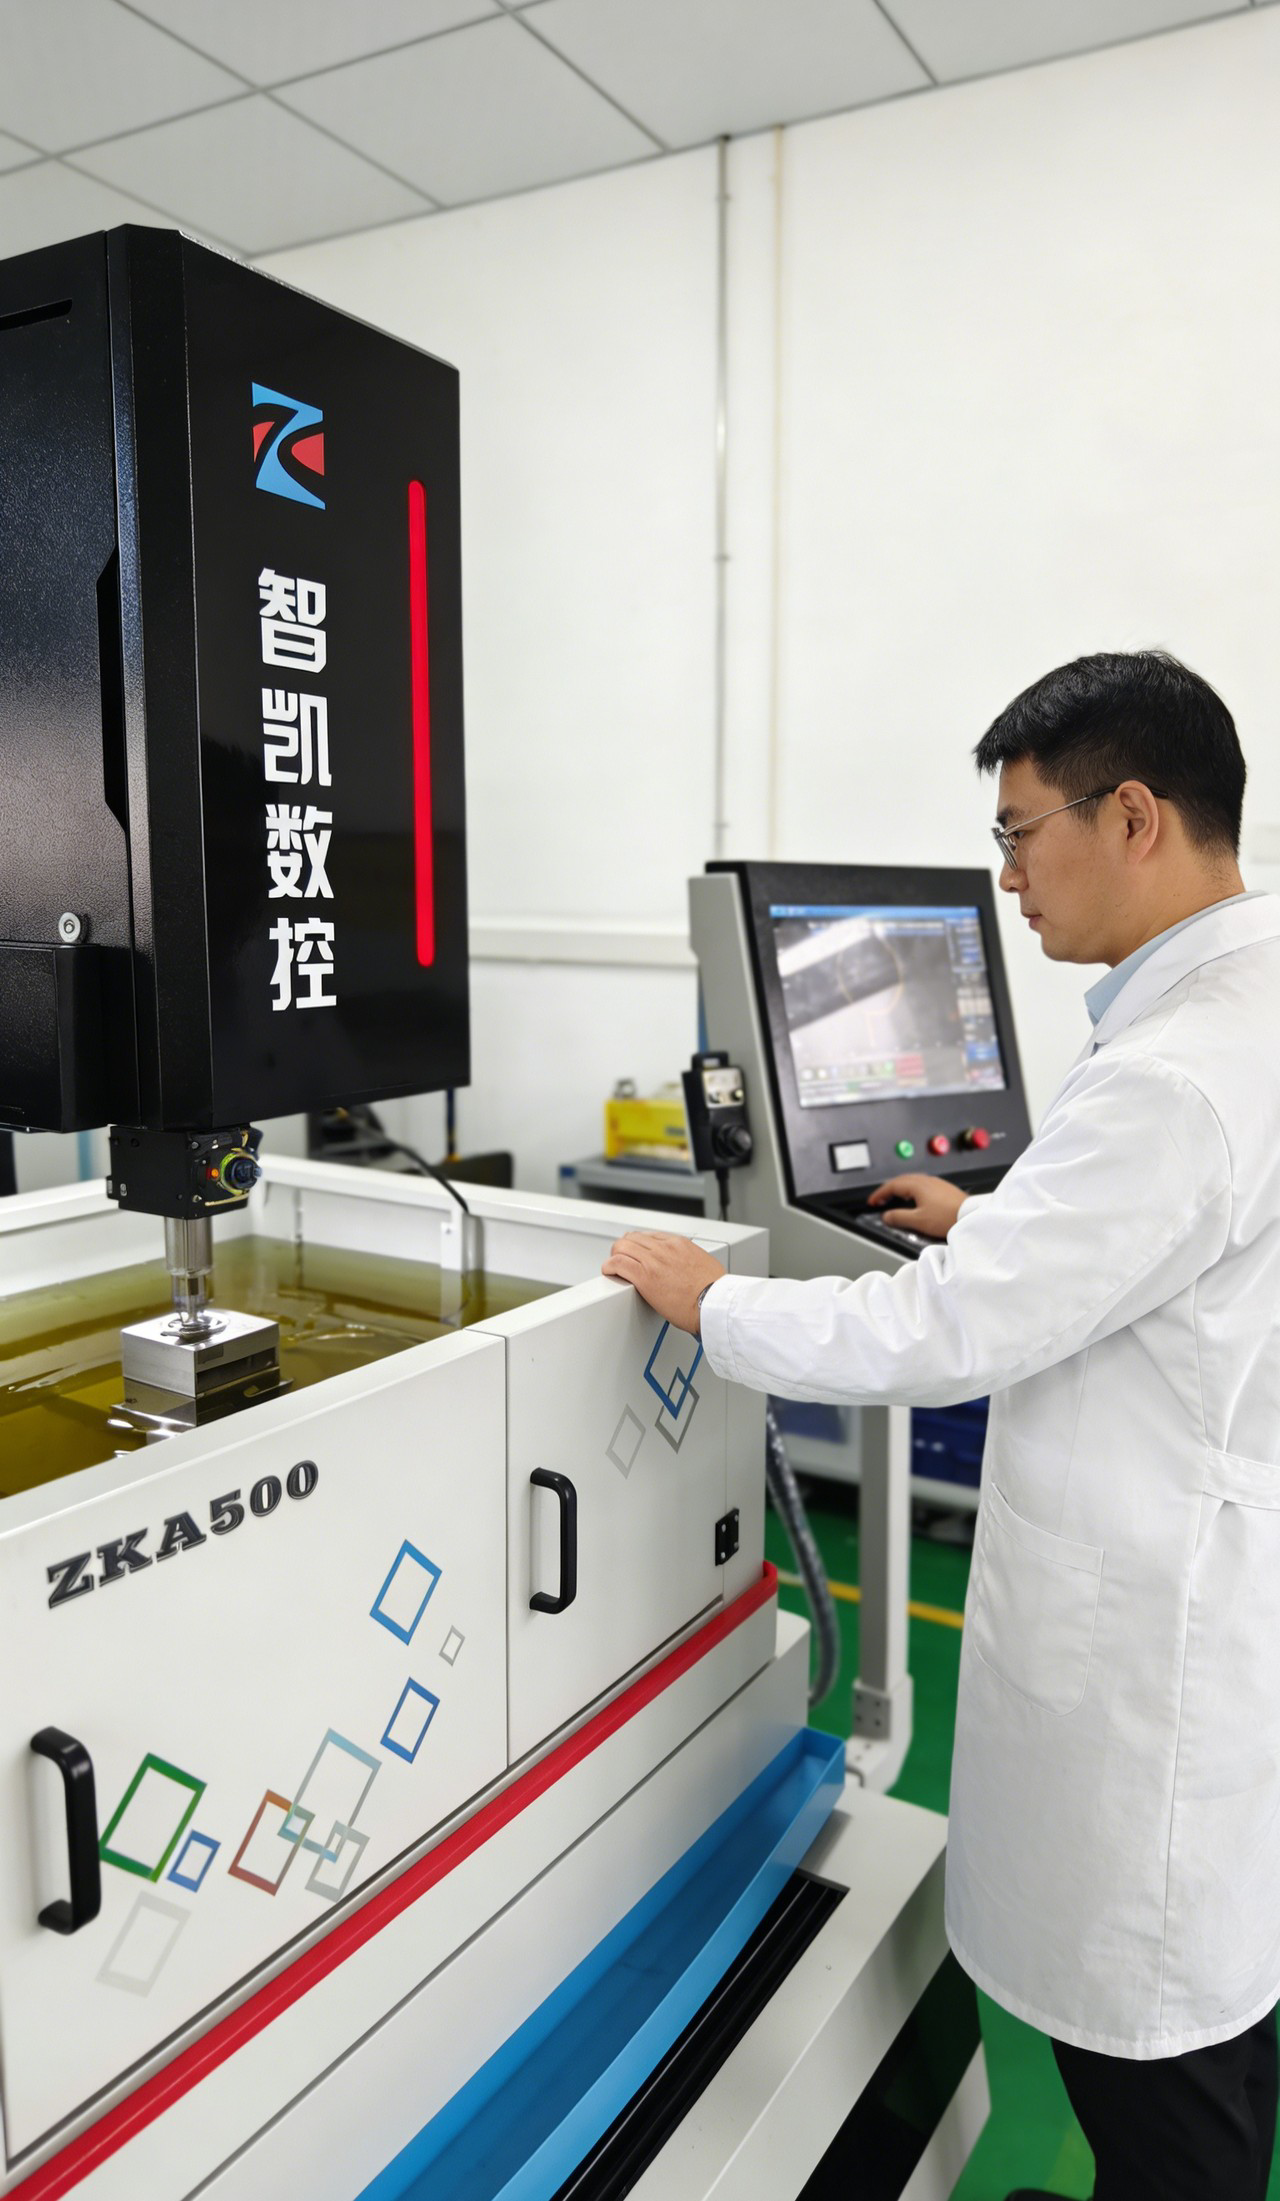
最后是损耗和后续工序。硬质合金穿孔的电极损耗比普通钢高,要按孔深预留补偿量,深孔中途还要换管。孔打穿后不要立刻扩孔,先把孔内渣清干净,再上后续工序。孔口建议倒圆,减少使用中的应力集中。穿孔机硬质合金这套做法,核心是把热和渣都管住。
常见问题
问:硬质合金能用普通铜管打吗?
能打,但损耗快、深孔容易偏。批量件和深孔建议用铜钨管,孔的一致性更好。
问:入口老是崩边,怎么改?
先降入口段的能量和进给,再把电极管端面修平。冲液不足也会导致入口崩,别只盯参数。
问:硬质合金穿孔速度能有多快?
比普通钢慢不少,具体看孔径和深度。宁可慢一点保住孔壁,返工的成本更高。
把三处排一遍:电极选铜钨管、极性别接反,冲液加大流量、缩短悬伸,进给往慢里收、旋转配平。穿孔机硬质合金的活,稳住热和渣,孔就稳住了。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




