

自动穿丝成功率的四个变量:丝头、水嘴、气压与孔径
自动。遍一穿丝失败的时候,屏幕只报一句没穿过去,实际原因可能出在丝头、水嘴、气压或者孔径上。这四处的表现形式不一样,处理方式也不一样。把失败按这四类分开记,自动穿丝成功率才能在几天内看出趋势,而不是每次重来一遍。
一、先看丝样么怎得剪头剪得怎么样
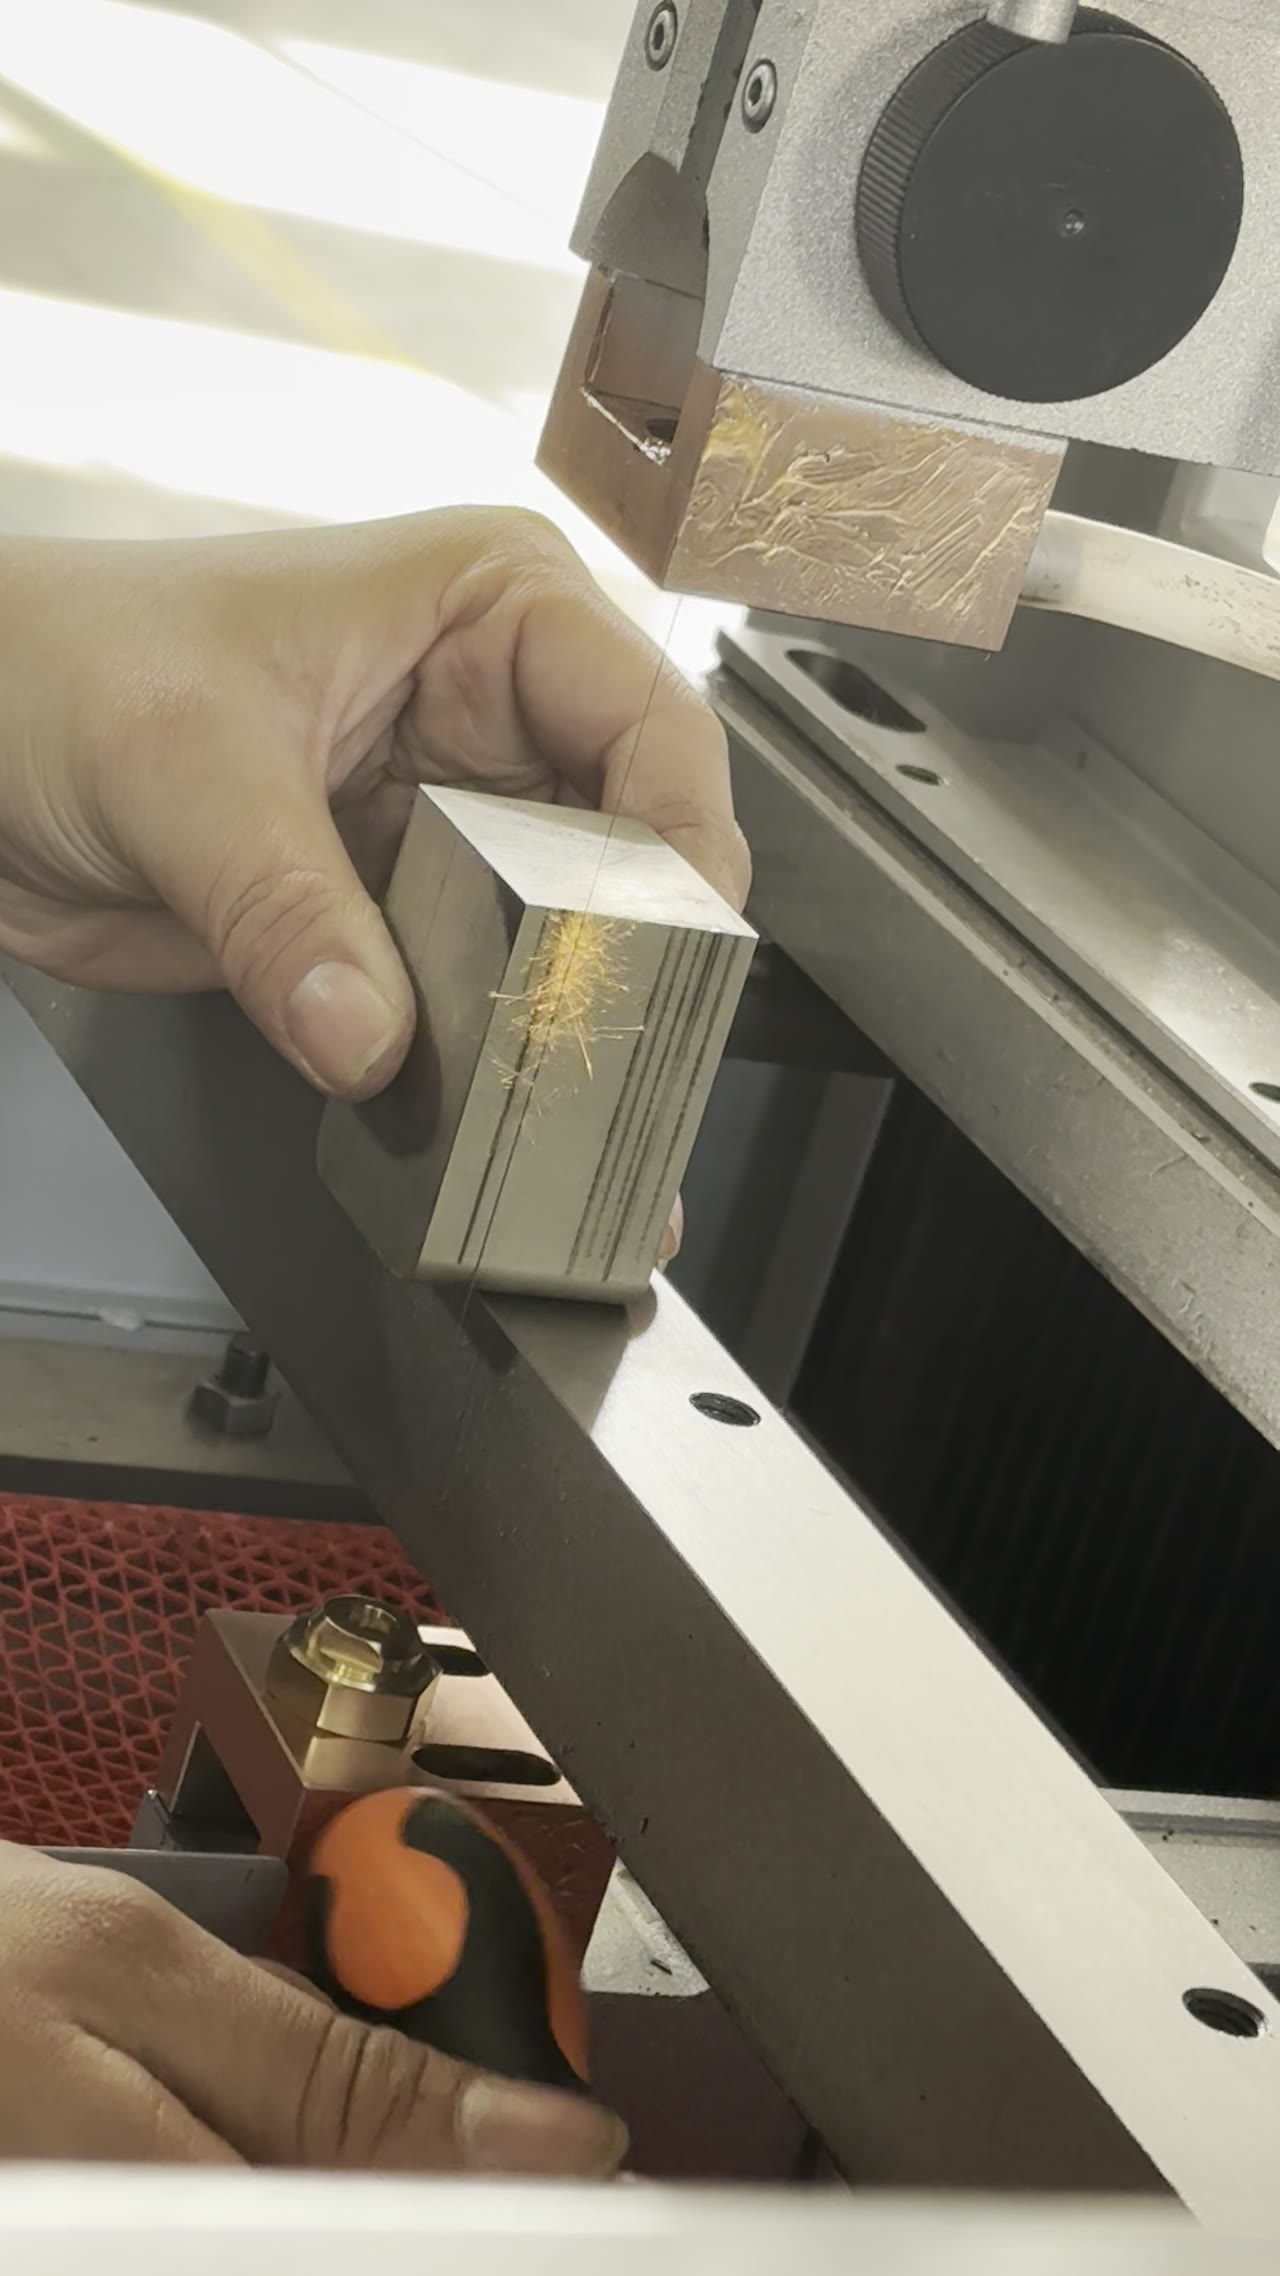
排查从最前面开始,就看丝头。剪丝。因原他其谈再刀钝了,丝头会带毛刺或弯钩,进导向时就被卡住;丝头留得太长,刚性不足,走到弯道会折;留得太短,又顶不到位。正常的丝头应该是平齐、无毛刺、长度一致。同一台机连续三支丝失败,先换剪丝刀,再谈其他原因。
二、水嘴与导向
丝头正常,往下看水嘴。水嘴孔被渣堵住一部分,水射流的中心就偏了,丝被水带偏,进不去下导向;水嘴内壁磨损成喇叭口,射流散开,同样带不正。判断方法很简单:手动给一次水,看射流是不是又细又直、方向正对下导向孔。射流散了,先换水嘴,别急着调穿丝参数。
三、气压与水压
水路正常,再看气压。穿丝靠气流把丝送过间隙,气压不足时丝走到一半就停;气压过高会把丝吹弯,反而在出口处打折。气压值要按丝径给,换了丝径必须重设。水压的作用是润滑和带走碎屑,水压不足时丝与导向之间干摩擦,也会在中途卡住。
四、孔径与工件状态
前三项都好,问题可能在工件。穿丝孔本身要够大、够直、内壁干净;孔口有毛刺或倒角太尖,丝进去就被刮住;工件厚度超过一定值,丝在中途缺少支撑,容易弯。厚件穿丝前先把孔口倒圆、清干净,成功率会明显不同。中走丝自动穿丝的失败,很多就落在这一步上。
五、把失败分类记录
最后要靠记录收口。按四类记:丝头、水嘴、气压、孔径,每次失败只勾一个主因,连续记两周就能看出集中在哪。集中在丝头,说明剪丝刀该换了;集中在孔径,说明前道工序的孔没做好。自动穿丝成功率不是靠反复调参数调出来的,是靠把失败原因一条条消掉。
常见问题
问:成功率多少算正常?
ZKA 系列的口径是单次穿丝 20 秒、成功率不低于 99%,这是带测试条件的数。现场低于这个水平,按四类查原因。
问:同一台机成功率忽然下降,先查哪里?
先查水嘴和丝头,这两处变化最快。再看气压值有没有被人动过,换过丝径却忘了重设也很常见。
问:穿丝孔要留多大?
按丝径和工件厚度留,孔径过小排渣不畅,过大丝在中途缺支撑。孔口倒圆、清干净比放大孔径更有效。
把四类排一遍:丝头看平齐和毛刺,水嘴看射流直不直,气压按丝径核对,孔径和孔口状态自己查。自动穿丝成功率是个统计结果,先有分类记录,才有改进的方向。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




