

金刚石线切割机导轮的磨损判断:槽形、跳动与张力
金刚石线切割机的导轮,和普通线切割的导轮不是一回事。它要托住的是一根带金刚砂的线,线速高、张力大、磨粒硬,导轮槽很快就会被磨出深沟。槽形一变,线的位置就变,切出来的片厚不均、崩边增多。金刚石线切割机导轮的维护,核心是槽形、跳动和张力三件事。
一、么什切导轮在切什么
先说。差偏清导轮的作用。金刚石线是单向或往复走线,导轮负责把线稳定在固定位置,同时承受张力。线在导轮上绕过时,磨粒会同时磨线槽和导轮槽,谁的硬度低谁先损耗。导轮槽一旦磨深,线就下沉,两个导轮之间的线不再水平,切片厚度立刻出现偏差。
二、槽形磨损怎么判断
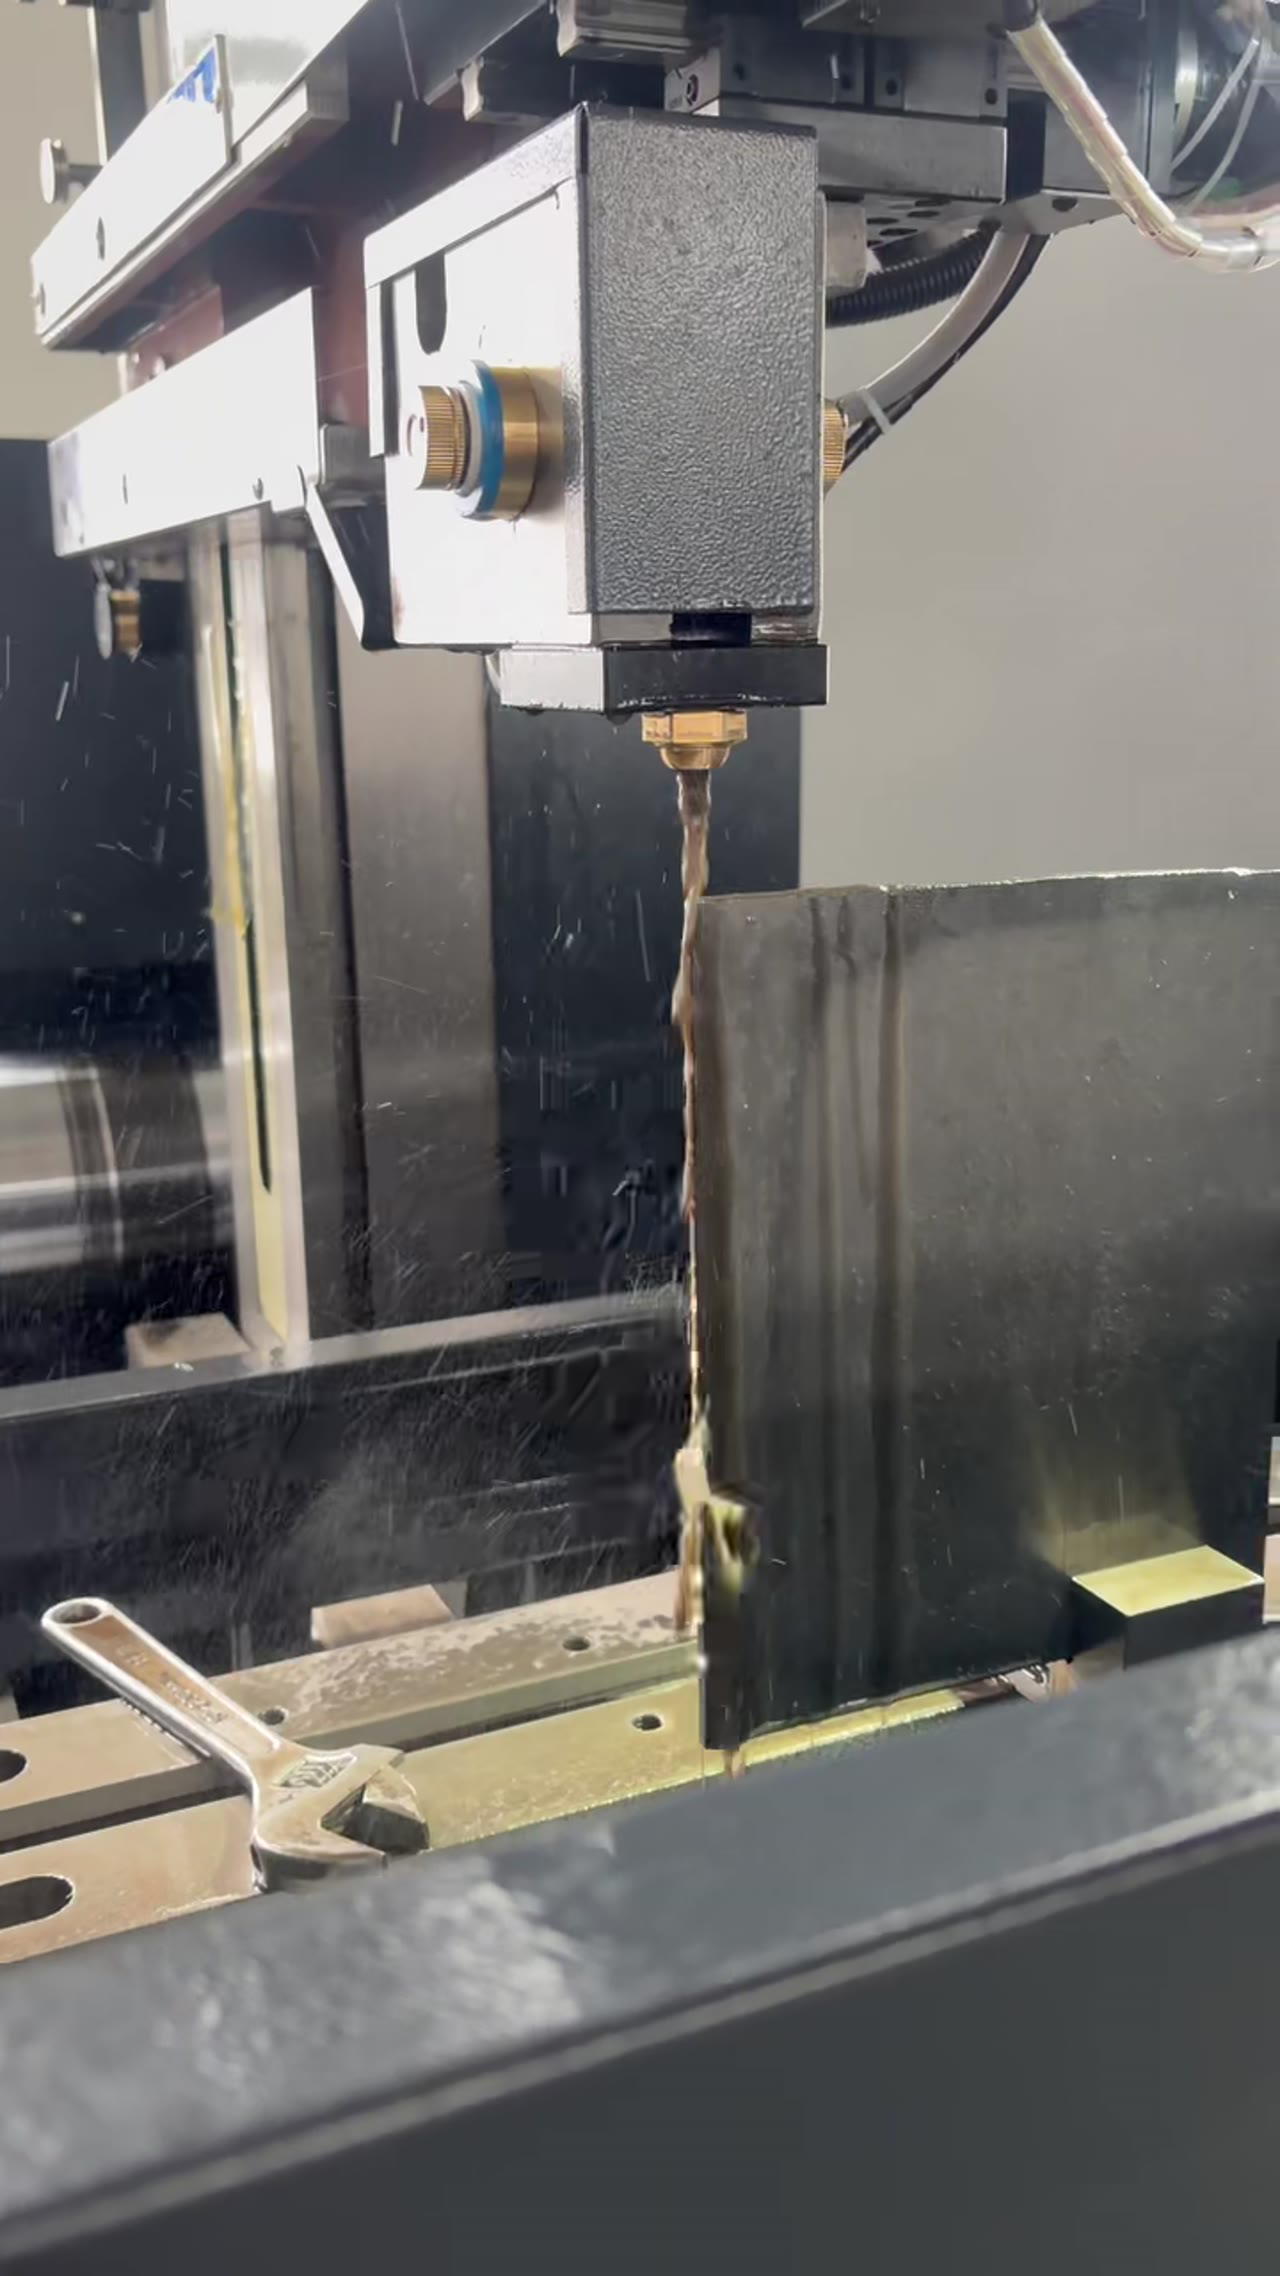
明白作用,才能判断槽形。把线卸下,用手电照导轮槽,正常应该是浅浅的 V 形或 U 形,两侧对称;磨成深沟、单边偏磨、槽底发亮,都说明该换了。用带表卡的量具测槽深,超过限值就换。单边偏磨常常是导轮轴线与走线方向不垂直,换轮的同时要校一次安装面。
三、径向跳动
槽形之外,还要看跳动。导轮装到轴上,用百分表打在轮缘,转动一圈读最大最小值,跳动超差会让线在运行中周期性抖动,切片表面出现规律波纹。跳动的原因有三个:轴承磨损、轴与轮配合松动、轮体本身变形。先查轴承,再查配合,最后才怀疑轮体。
四、张力与线速的匹配
导轮状态正常,再看参数。张力偏低,线在切割区松,切片容易斜;张力偏高,导轮和线的磨损都加快,细线容易断。线速同理,线速高切片表面会变粗,线速低则效率不足。两项按工件材质和片厚给,硬脆材料用较高线速配中等张力,是现场比较常见的组合。
五、更换节奏
最后是节奏。导轮不是等切坏了才换,要按走线小时和切片总量定周期,到点就检查槽深与跳动。同一台机四个导轮一起换更稳,混用新旧导轮会让线在两个方向上的支撑不等。备件按周期备,别等到断线停产再去买。金刚石线切割机导轮这件事,靠的是提前换,不是事后修。
常见问题
问:导轮多久换一次?
按走线小时和切片总量定,不按日历。槽深超过限值或跳动超差,两项任一触发都要换。
问:导轮磨了能不能修?
浅槽可以修,修完要重新校跳动和安装面;磨成深沟或单边偏磨,修的成本比换更高。
问:切片厚薄不均,一定是导轮问题吗?
不一定。先看导轮槽深和跳动,再核张力和线速,最后才怀疑进给系统。
把三件事排一排:先看槽形有没有磨深、再测跳动有没有超差,然后核张力与线速配得对不对。金刚石线切割机导轮的寿命是管出来的,不是坏了修出来的。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 中走丝垂直度的三个来源:丝架、工件与参数




