

放电加工机镜面加工的四个条件:电流、脉宽、抬刀与油
镜面不是靠一种参数打出来的,是靠一套逐级降低能量的修整过程。粗加工留下的变质层、精加工留下的放电痕,都要在后几级里一层层削掉。放电加工机镜面加工要盯的是电流、脉宽、抬刀和工作液四件事,任何一项不到位,表面就会停在中粗状态上不去。
一、镜面是修出来的
先纠正一个常见理。留残的级解:镜面不是把电流调到最小就能得到。电流小只代表单次放电能量低,如果前一级的变质层没去干净,后一级再细也是在变质层上加工,表面看着亮,实际有暗伤。正确顺序是粗加工、中加工、精加工、镜面修整四级,每级只切掉上一级的残留。
二、电流与脉宽
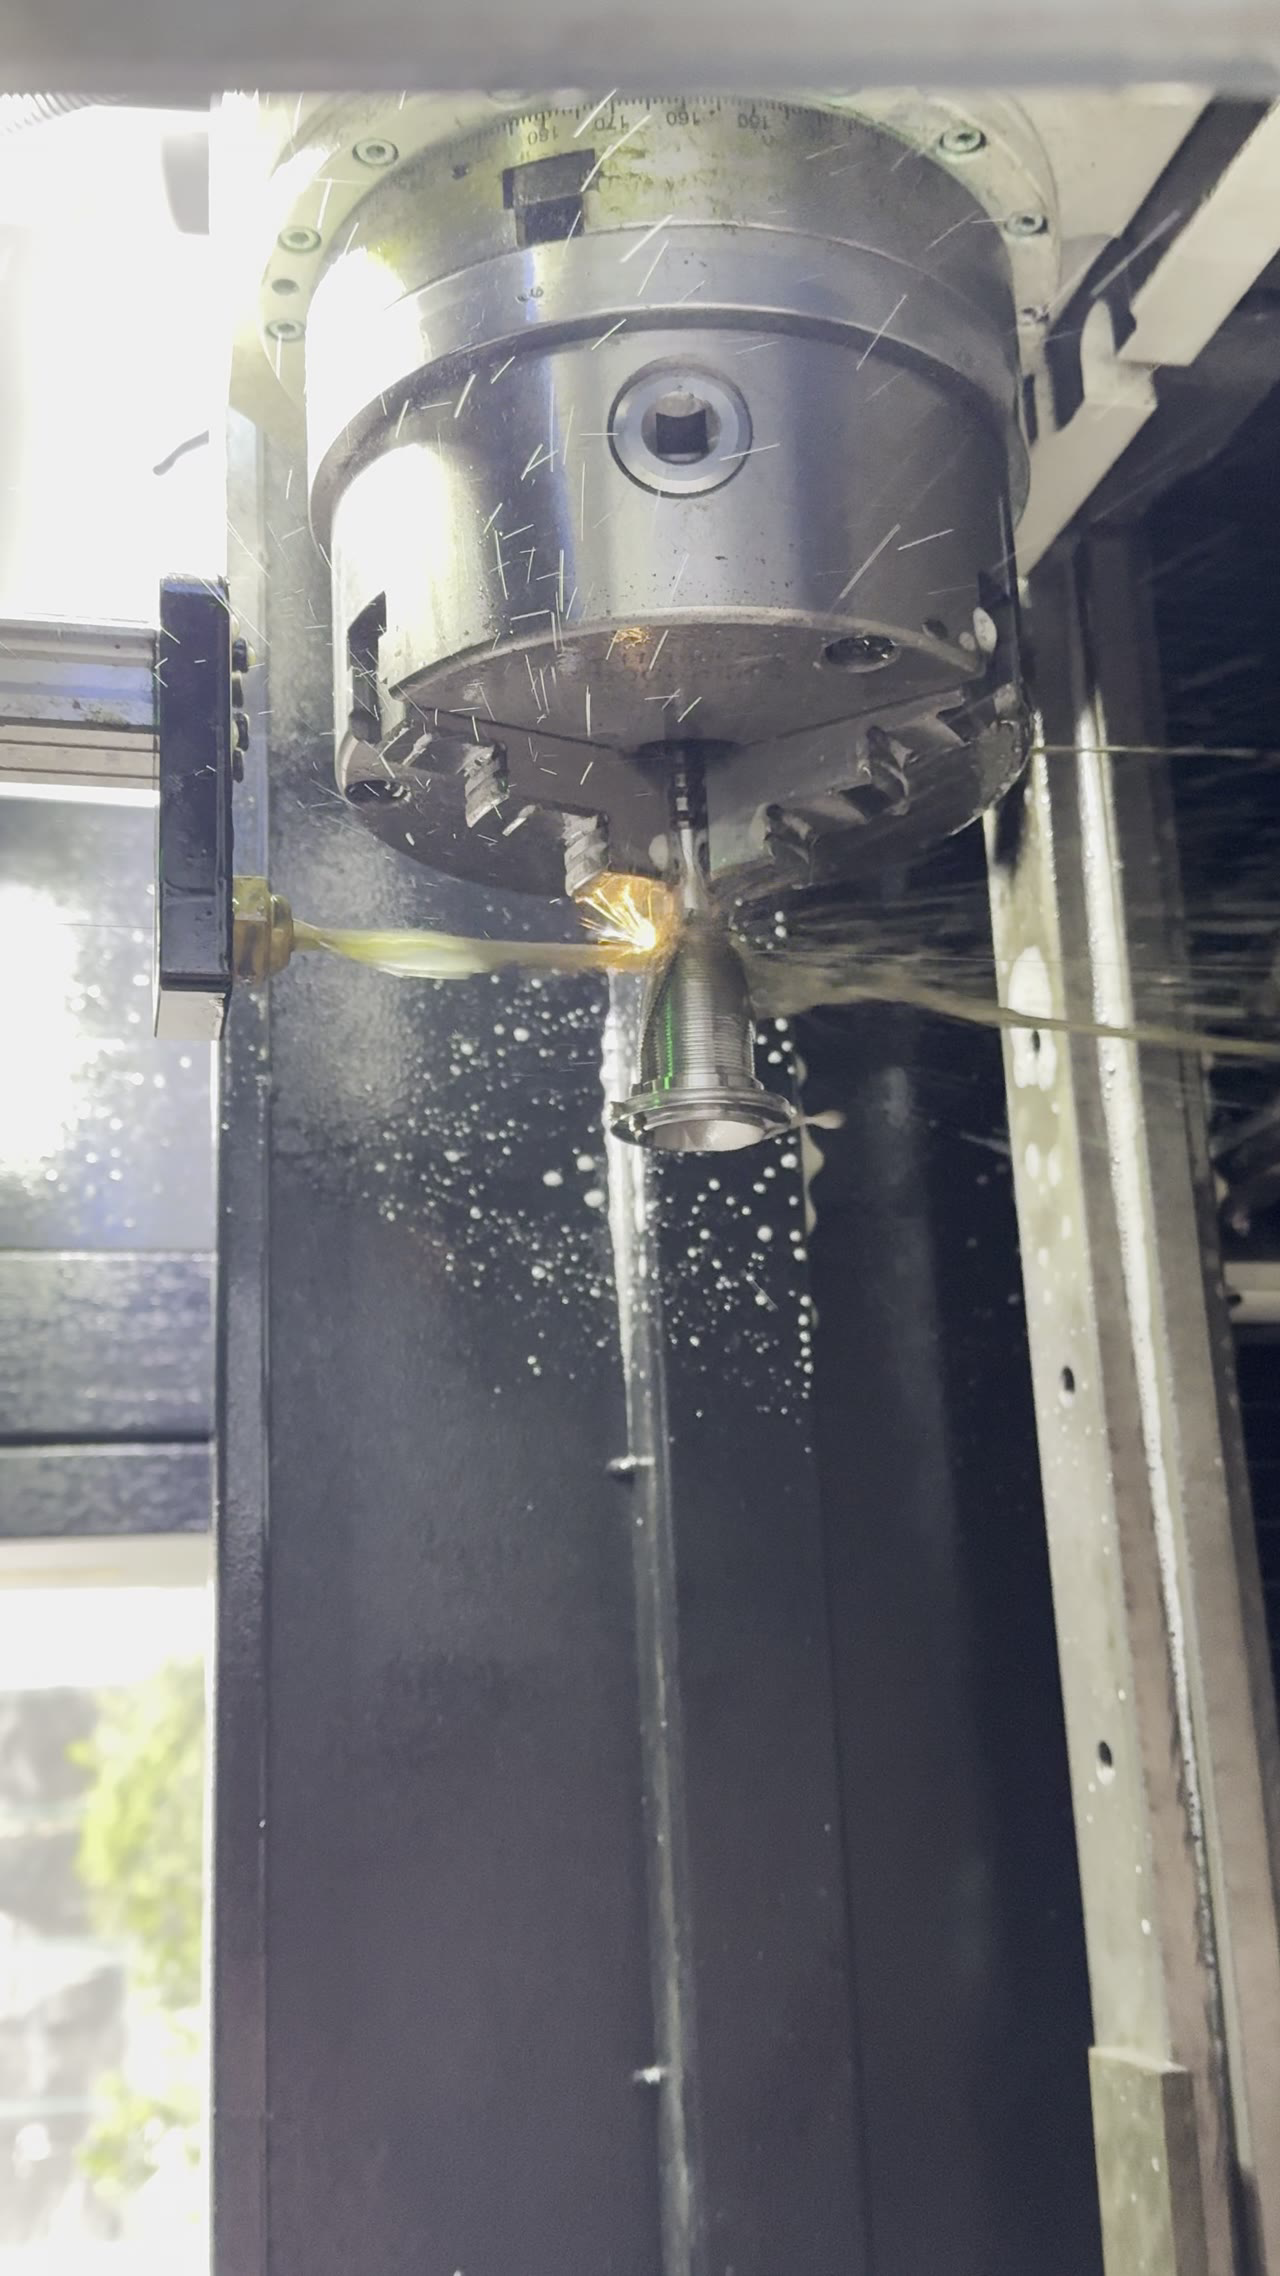
分级之后,第一组参数是电流和脉宽。镜面段的峰值电流要压得很低,脉宽也要短,让单次放电的凹坑尽量小;但脉宽太短,放电不稳定,容易出现空打和拉弧。做法是在能稳定放电的前提下取最短脉宽,再用电流微调凹坑深度。两项要一起动,只降电流不降脉宽,效果有限。
三、抬刀与排渣
参数压下来,排渣反而更关键。镜面段能量小,一点积碳就会在表面留下黑点,抬刀的作用是把电极抬离工件,让工作液把渣冲走。镜面加工的抬刀要比粗加工更频繁,高度不必大,次数要够。加工面积大时,可以分成几个区域轮换加工,让每个区域都有排渣时间。
四、工作液与过滤
排渣之后是工作液。镜面加工对工作液的清洁度要求高,渣粒悬浮在液里会二次放电,表面出现麻点。滤芯按周期换,不要等到压力报警;加工前让工作液循环一段时间,把管路里的沉积渣冲走。油割和水中加工的表面效果不同,选哪种按材质和后续工序定。
五、验收看什么
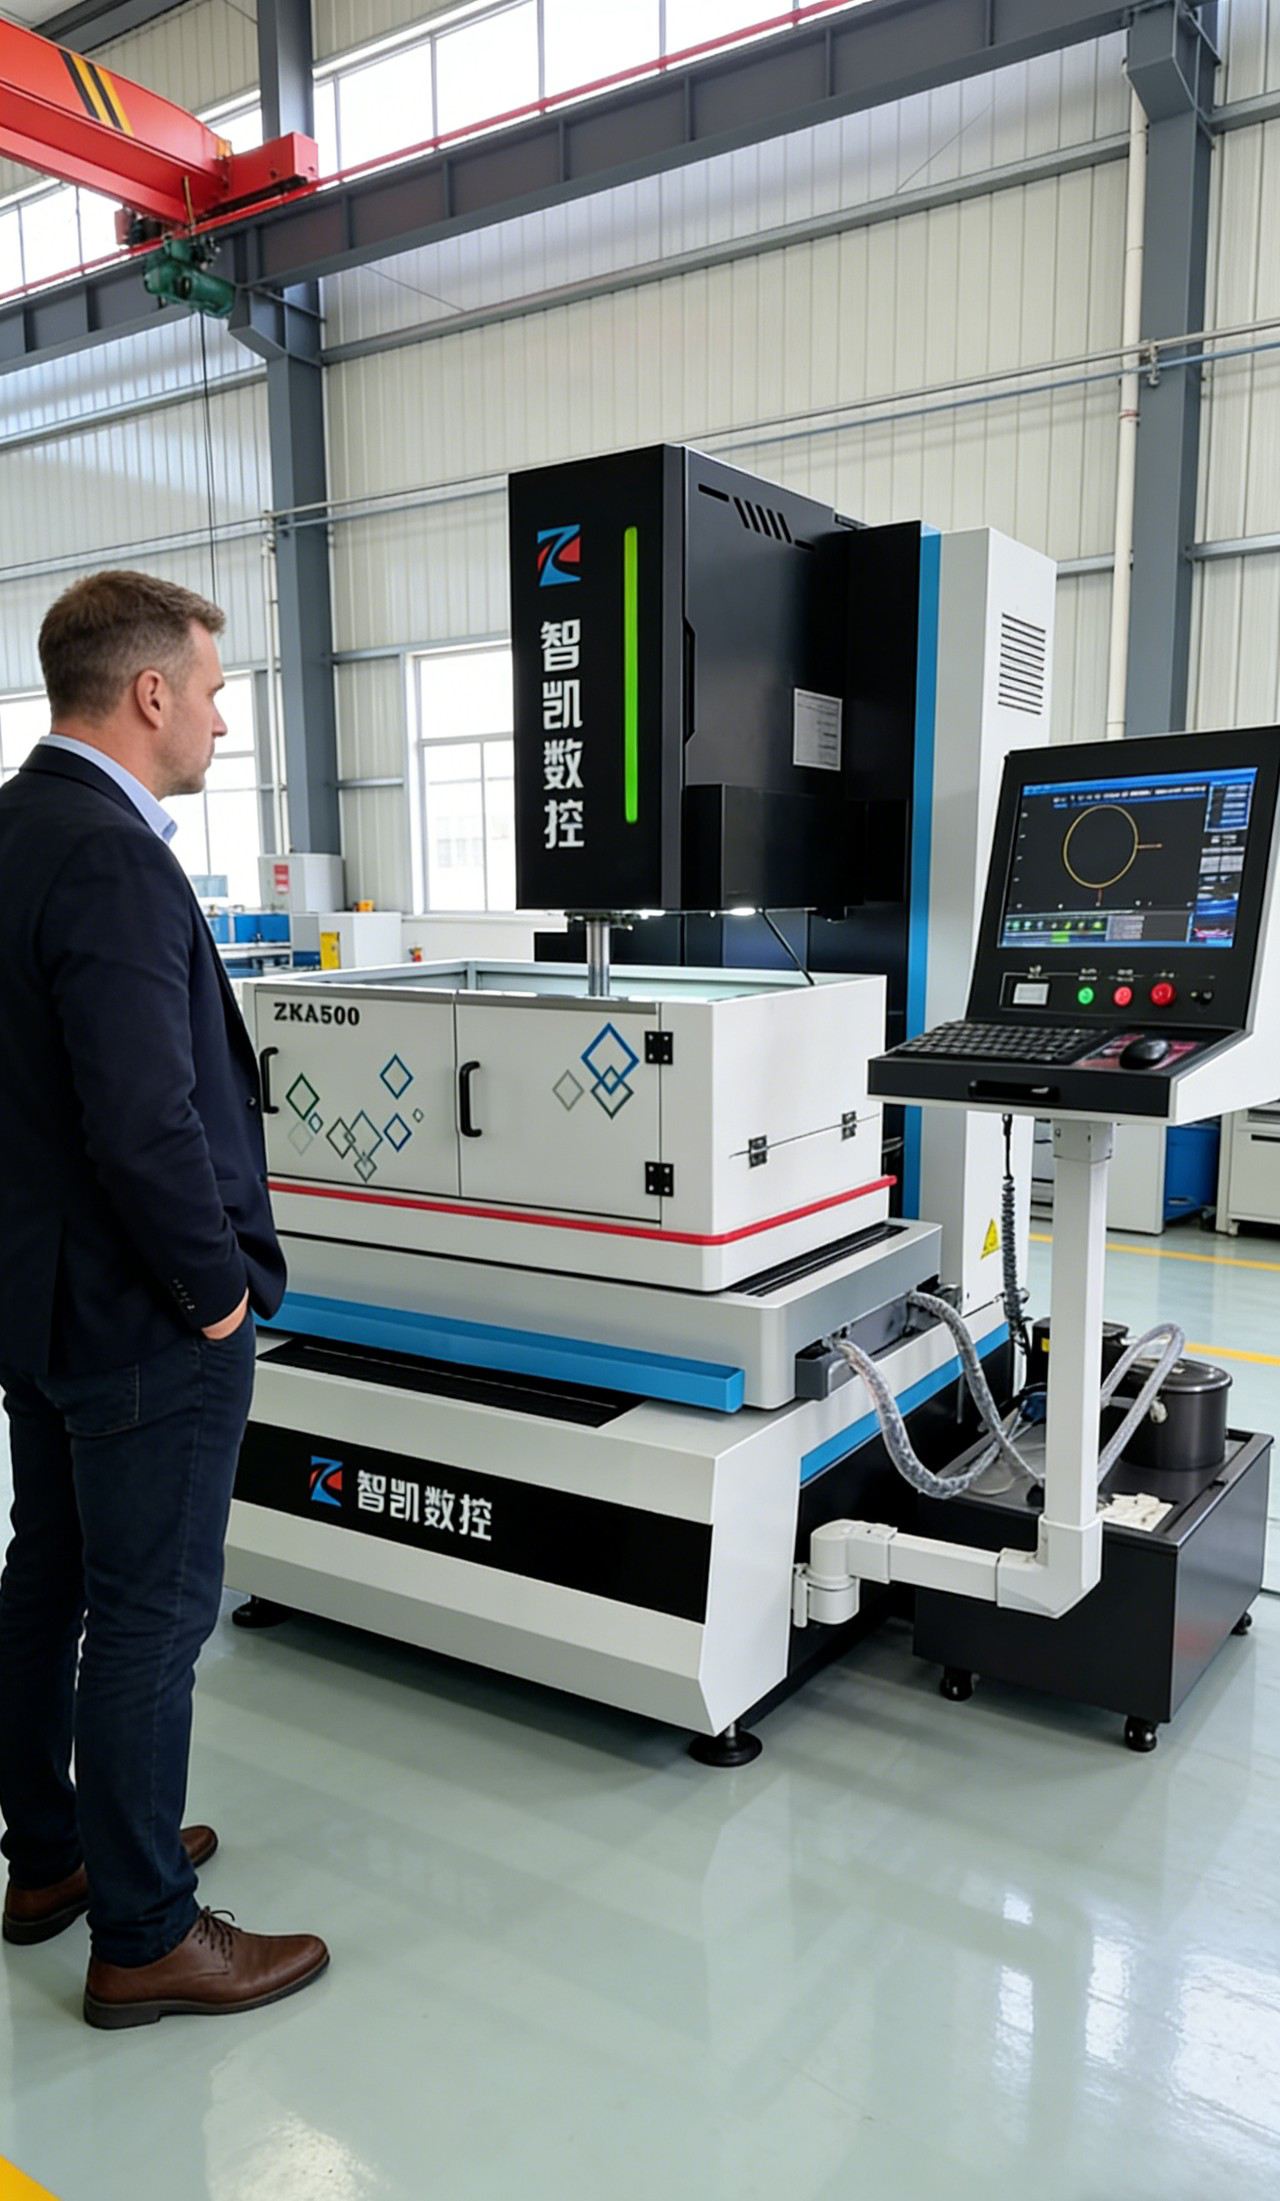
最后是验收。镜面要看三处:表面粗糙度的实测值、有没有孤立的黑点或麻点、边角处是否保留清晰的棱线。黑点多说明排渣不足,棱线塌说明能量还是偏高。把这三项写进检验记录,同一批活才有可比性。放电加工机镜面的稳定性,靠的是分级和记录,不是某一组参数。
常见问题
问:镜面能做到多少粗糙度?
看材质和面积,常规能做到 Ra0.2 以内,更细的要求要专门试切确认,不能一概而论。
问:镜面加工为什么这么慢?
能量低、抬刀频繁、余量小,单次去除量本来就小。慢是过程决定的,硬压参数只会出黑点。
问:大面积镜面难在哪?
难在排渣均匀。面积大,积碳容易集中在中间,需要分区加工和更频繁的抬刀。
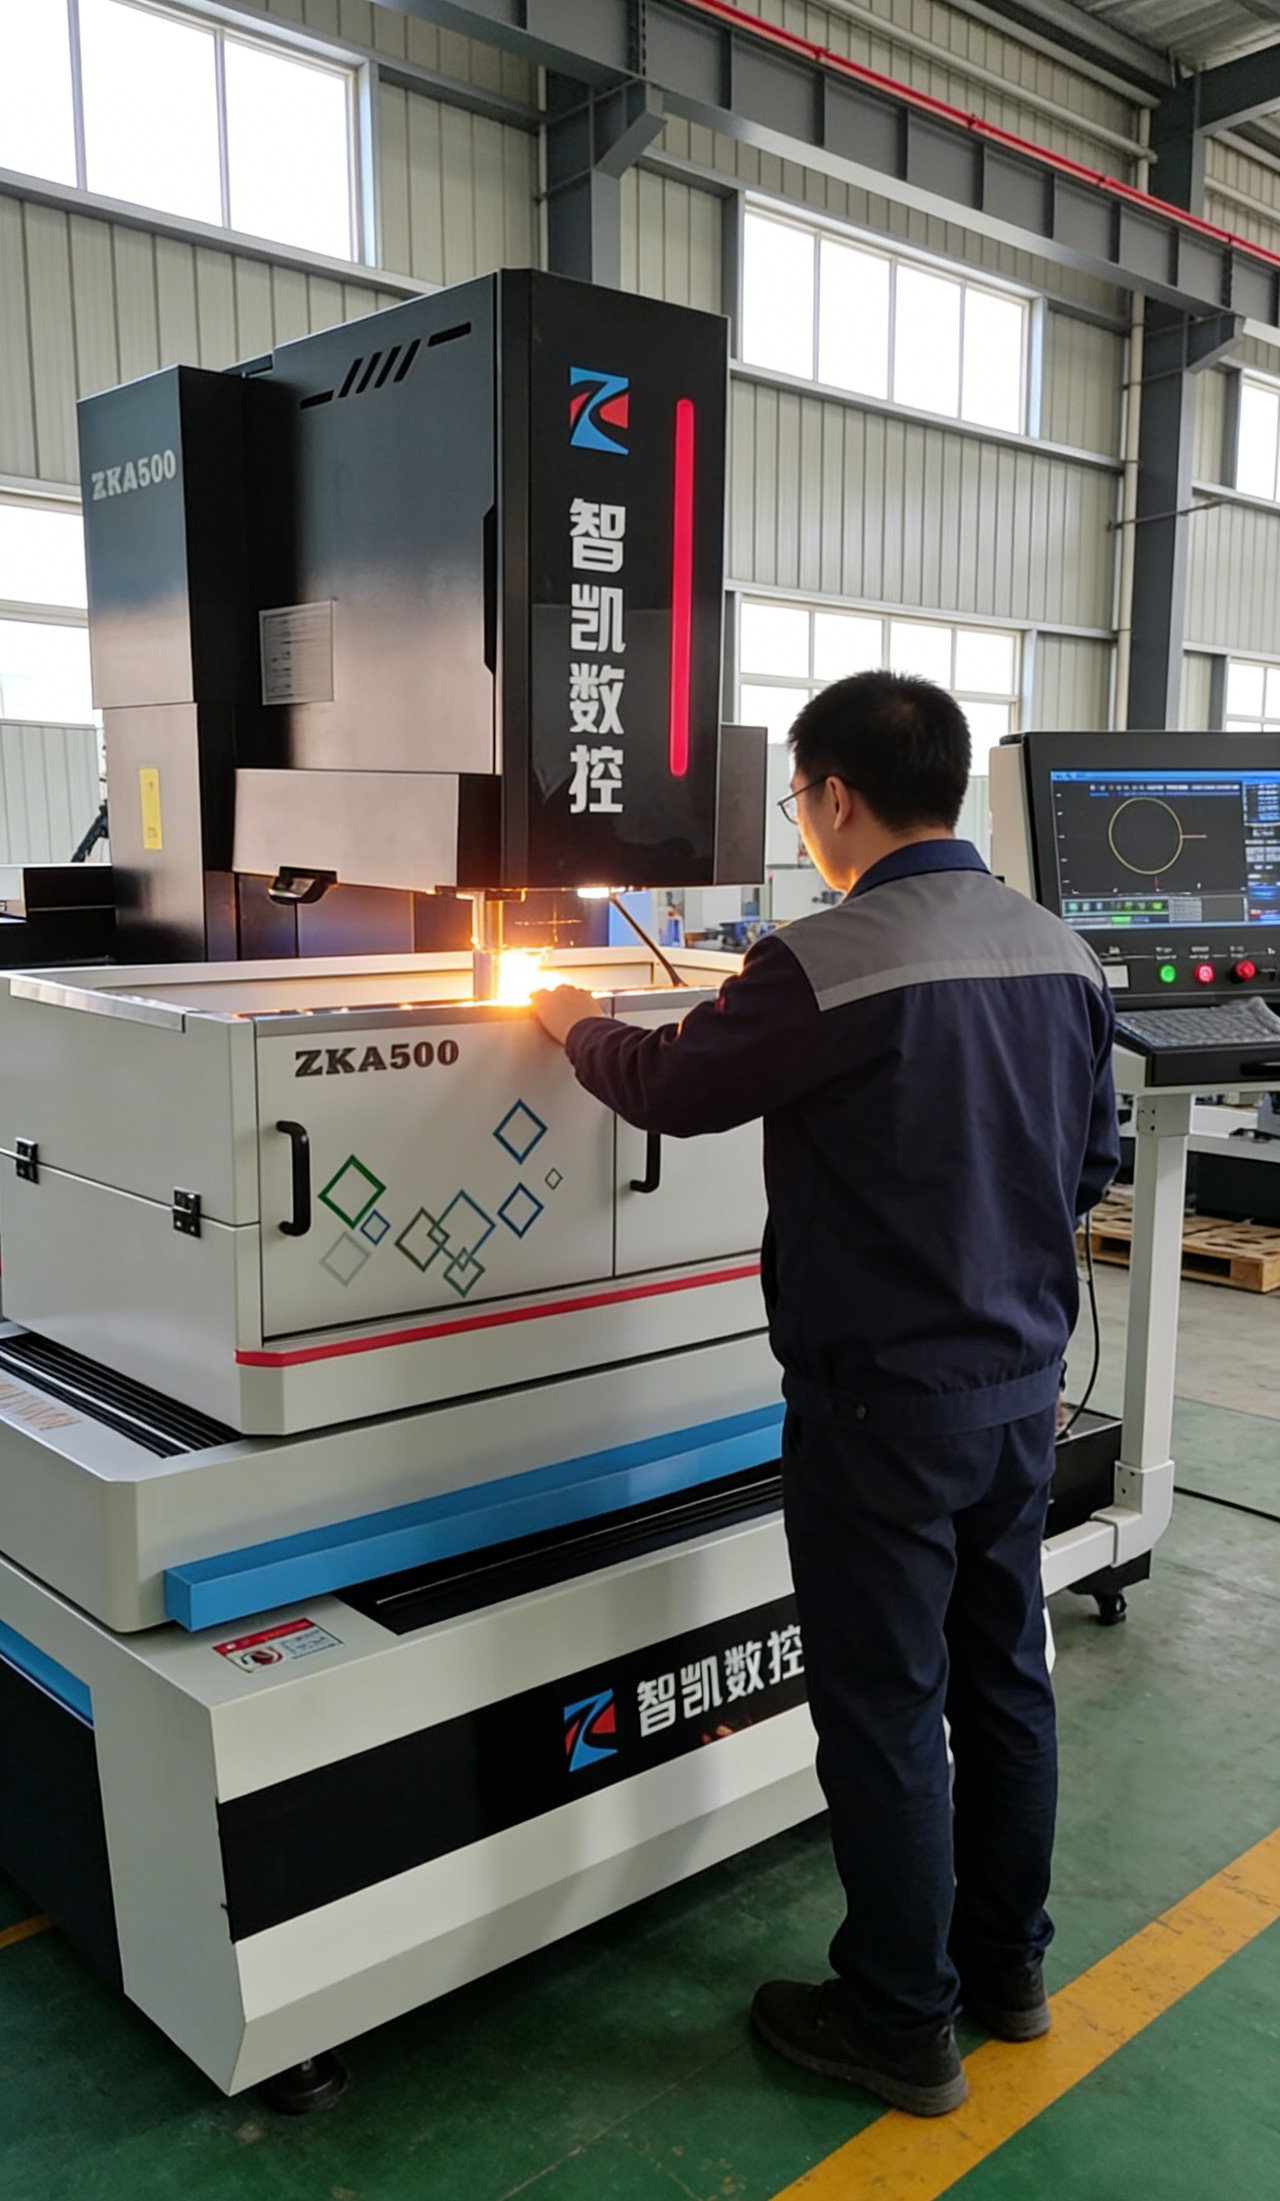
把四级串起来:粗加工去量、中加工修形、精加工把表面做细、镜面段只做最后的修整,每一级都配好电流、脉宽、抬刀和清洁度。放电加工机镜面加工没有捷径,只有层级。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




