

放电加工机石墨电极的用法:损耗、清角与排渣
放电加工机用石墨做电极。理处开分事件三渣排、角,图的不是便宜,是加工性和损耗。石墨能铣出很细的形状,比重轻,做大电极时机床负担小;但它脆、易崩边、粉尘导电,用法和铜电极不一样。放电加工机石墨电极要用好,得把损耗、清角、排渣三件事分开处理。
一、工分的石墨与铜的分工
先说清分。算好才耗损和工,避免混着用。石墨适合粗加工和较大面积的型腔,去除率高,电极本身也好铣;铜适合精细部位、薄壁和需要镜面的地方,损耗低、表面更细。一套模具常见的做法是石墨开粗、铜电极清角修光,两套电极各有各的余量。分工清楚之后,后面的参数和损耗才好算。
二、损耗按粗精分开算
分工定了,放电加工机石墨电极的损耗要按粗精两段分开记。粗加工电流大,石墨电极的损耗集中在端面和棱边,端面损耗可以用长度补偿,棱边损耗只能靠多备电极;精加工电流小,损耗的数值低,但形状精度要求高,一次超差就要重做。把粗精两段的损耗率和电极数量分别列出来,才不会做到一半发现没电极可用。
三、清角靠电极减薄
损耗算清,接着处理清角。石墨电极的棱边容易崩,做尖角时不能按图纸直角直接铣到底,一般留一个小圆角,或者把棱边减薄,靠放电把角修出来。清角部位的火花间隙比平面小,同样条件下角部放电更集中,所以清角段的电流要单独降一档,不然角上会被啃掉一块。
四、排渣靠抬刀与冲油
角部处理完,还要保证渣排得出去。石墨放电产生的渣粒细,容易悬浮在工作液里,抬刀的作用是把电极抬离工件,让工作液把渣带走。抬刀高度和频率按加工面积给,面积大、深度深就要抬得更勤。冲油方向要对准加工区,让液流从一侧进、另一侧出,形成通路。
五、验收看三处
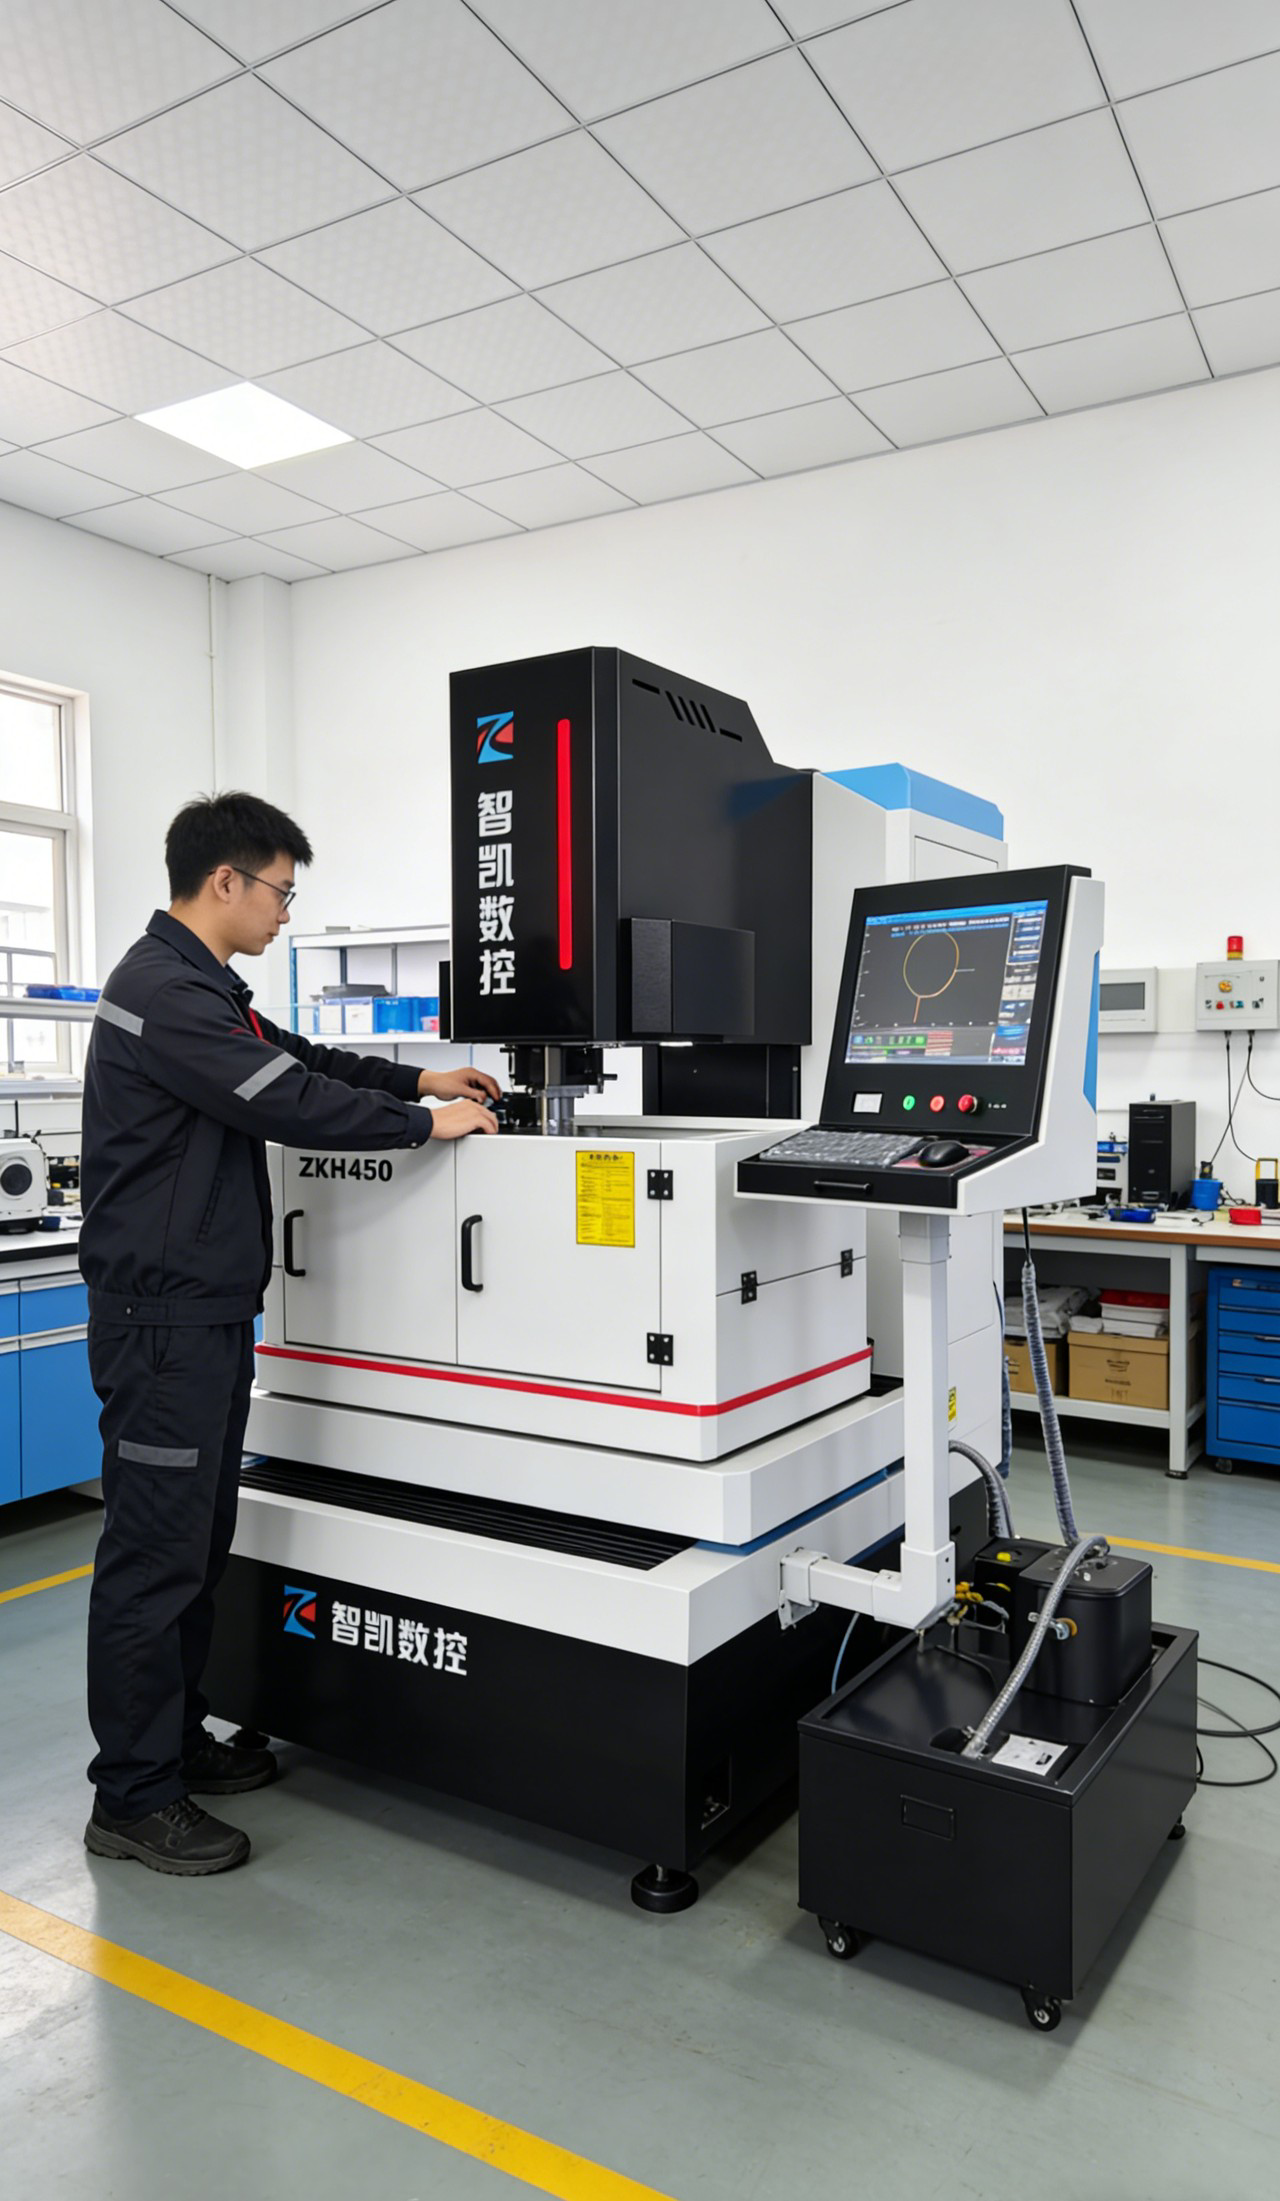
最后是验收。看三处:型腔底面有没有积碳发黑的点、清角处的圆角是否符合图纸、电极的实际损耗是否和预估一致。积碳点说明排渣不足,圆角偏大说明清角段能量过高,损耗超出预估则要回头核电流和脉宽。三处对上,这批电极的用法就可以固定下来。
常见问题
问:石墨电极能做精加工吗?
能做,但要看表面要求。精细部位和镜面一般用铜电极更稳,石墨多承担粗加工和中粗修整。
问:石墨电极损耗大怎么办?
先降电流、加大抬刀频率,再核冲油方向。损耗集中在棱边时,多备一支电极比硬压参数更划算。
问:石墨粉尘需要单独处理吗?
需要。石墨粉尘导电,会附着在导轨和电气柜上,加工区要配吸尘,机床周边定期清理。
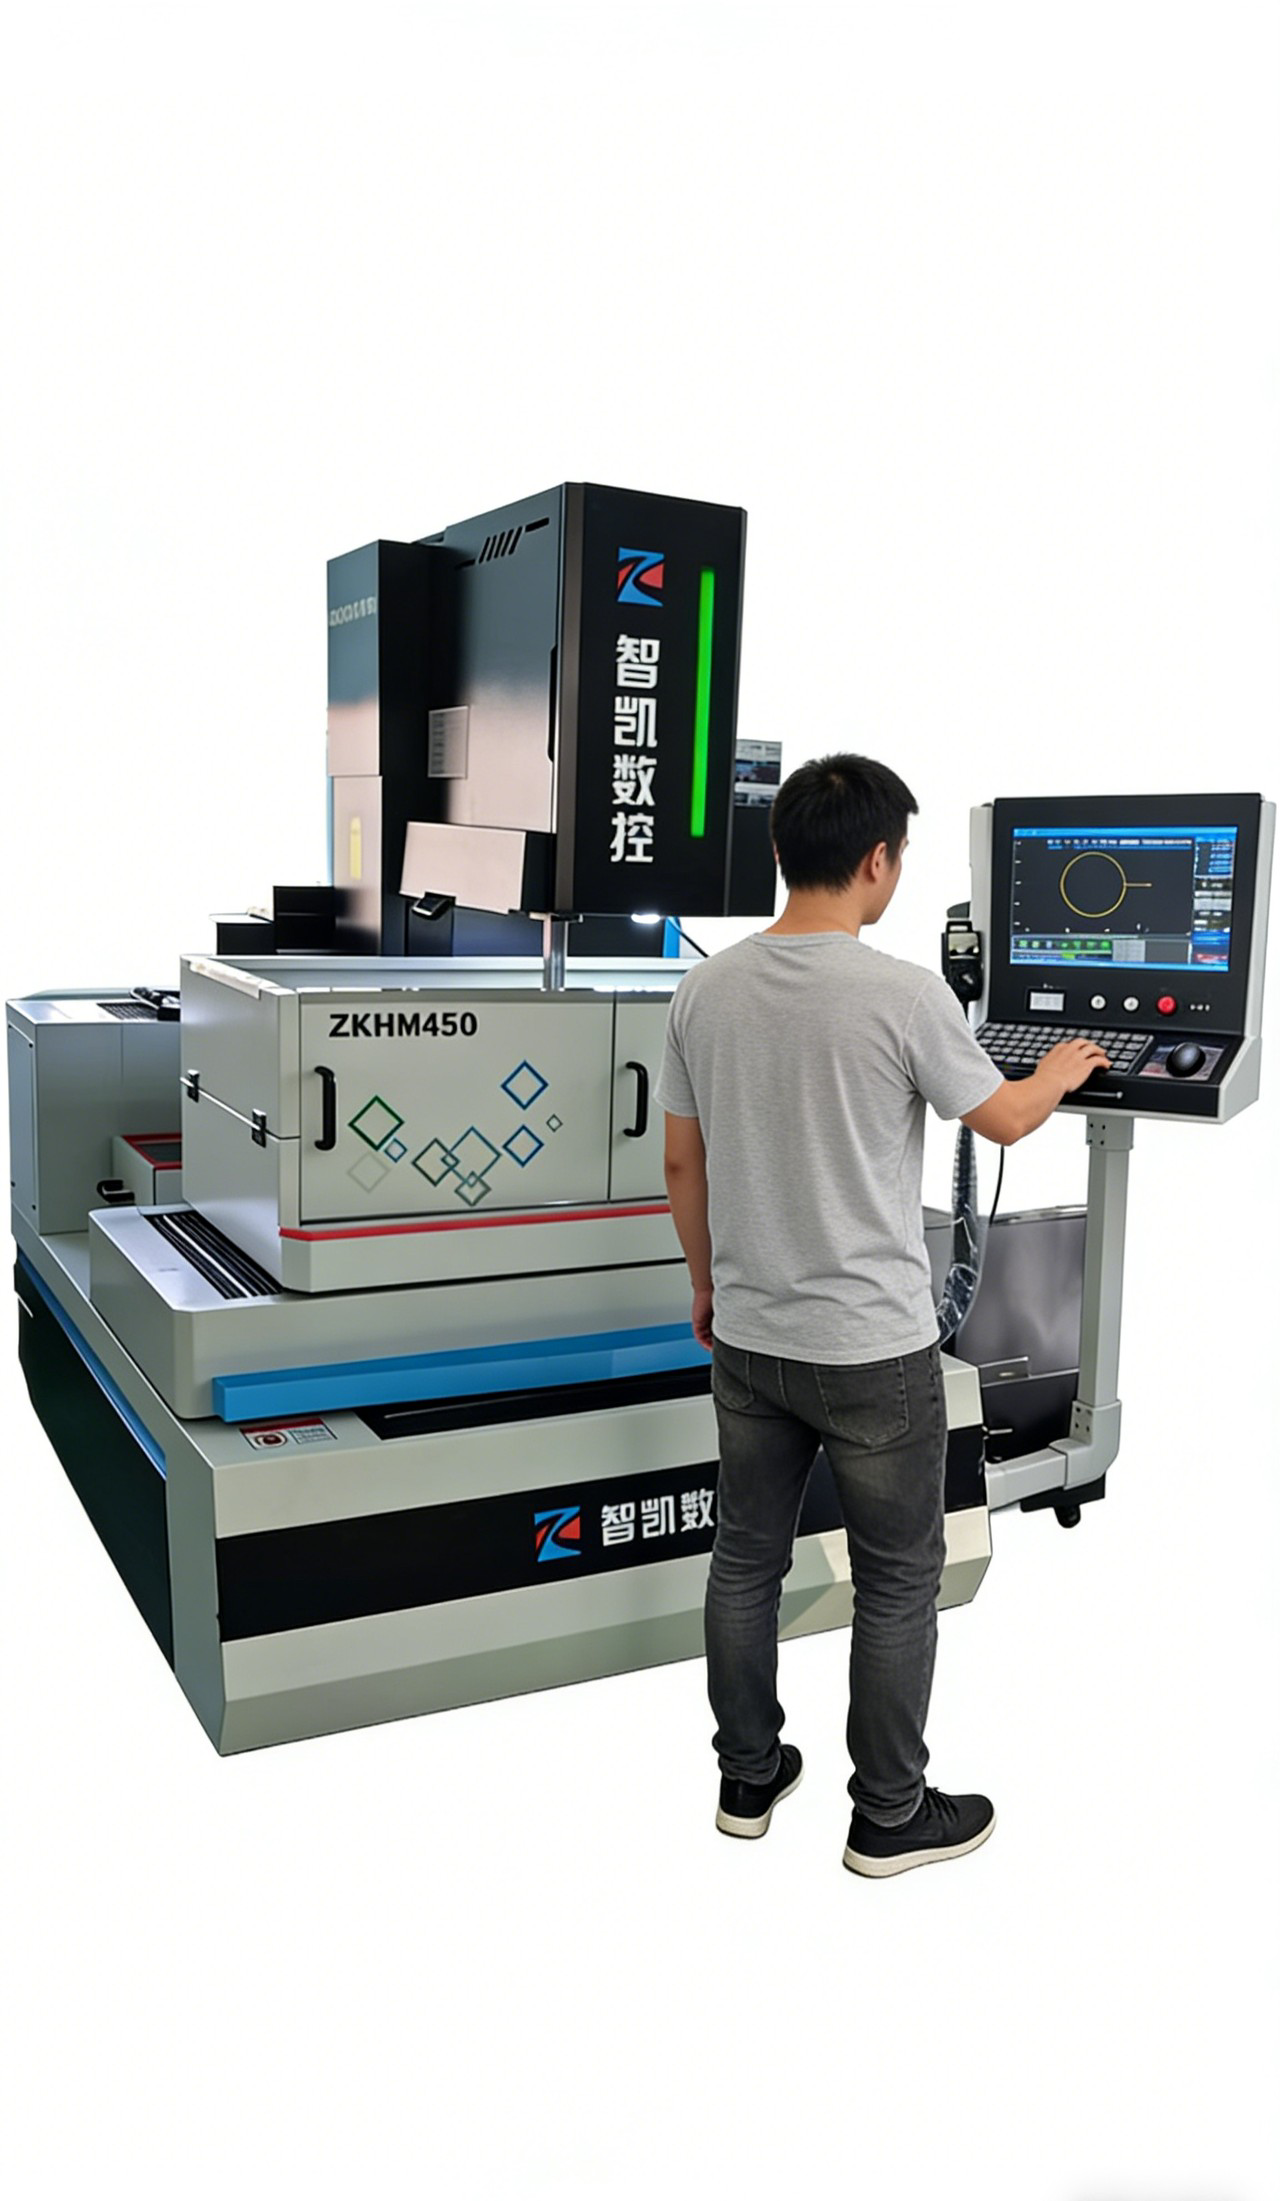
把这几步排开:先分清石墨和铜的分工,再按粗精两段算损耗,然后用减薄的电极清角,接着靠抬刀和冲油排渣,最后用三处验收。放电加工机石墨电极的用法,固定下来就是一套可复用的规矩。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




