

慢走丝加工条件的分配:粗割、修割与最后一遍
慢走丝的加工条。抄照表按是不,件表,看着是一串电流、脉宽、休止和进给的组合,实际是一套分段逻辑:粗割负责去量,修割负责表面,最后一遍负责尺寸。同一套条件从粗割一路用到精修,结果一定是表面有了、尺寸跑了。慢走丝加工条件要按段分配,不是按表照抄。
一、底到走条件不是一套走到底
先说清分段。粗割的目标是尽快把余量去掉,表面差一点没关系;第一次修割去掉粗割留下的变质层;后续修割逐级降低能量,把表面做细;最后一遍只切很小的余量,定最终尺寸。四段的能量差着好几倍,用一套条件走完,等于让粗割的标准去管精修,两头都不讨好。
二、粗割定余量
分段之后,第一段是粗割。粗割的电流和脉宽按材质厚度给,进给推到不断丝、不短路的临界附近,效率最高。余量要留够,一般按后续修割次数留,修三次就比分两次多留一些。余量留少了,修割切不到变质层;留多了,修割时间长,中途还容易断丝。
三、修割定表面
粗割完成,进入修割。第一次修割的余量最大,能量也最高,目的是把粗割的变质层整层切掉;后面几次逐级减小余量和能量,表面粗糙度一级一级降下来。判断修割是否到位,看切面颜色是否均匀、有没有残留的粗割纹路。修割次数不是越多越好,多切一遍就多一次断丝机会。
四、最后一遍定尺寸
表面做完,最后一遍管尺寸。这一遍余量很小,通常只有几个微米,作用是消除前面各段的累积偏差。补偿值在这一段最敏感,补偿给错一点,尺寸就整体偏移。做法是先用试件量出实际尺寸,反算补偿,再上批量。慢走丝加工条件的最后一段,实际上是在标定这台机床。
五、条件表怎么落地
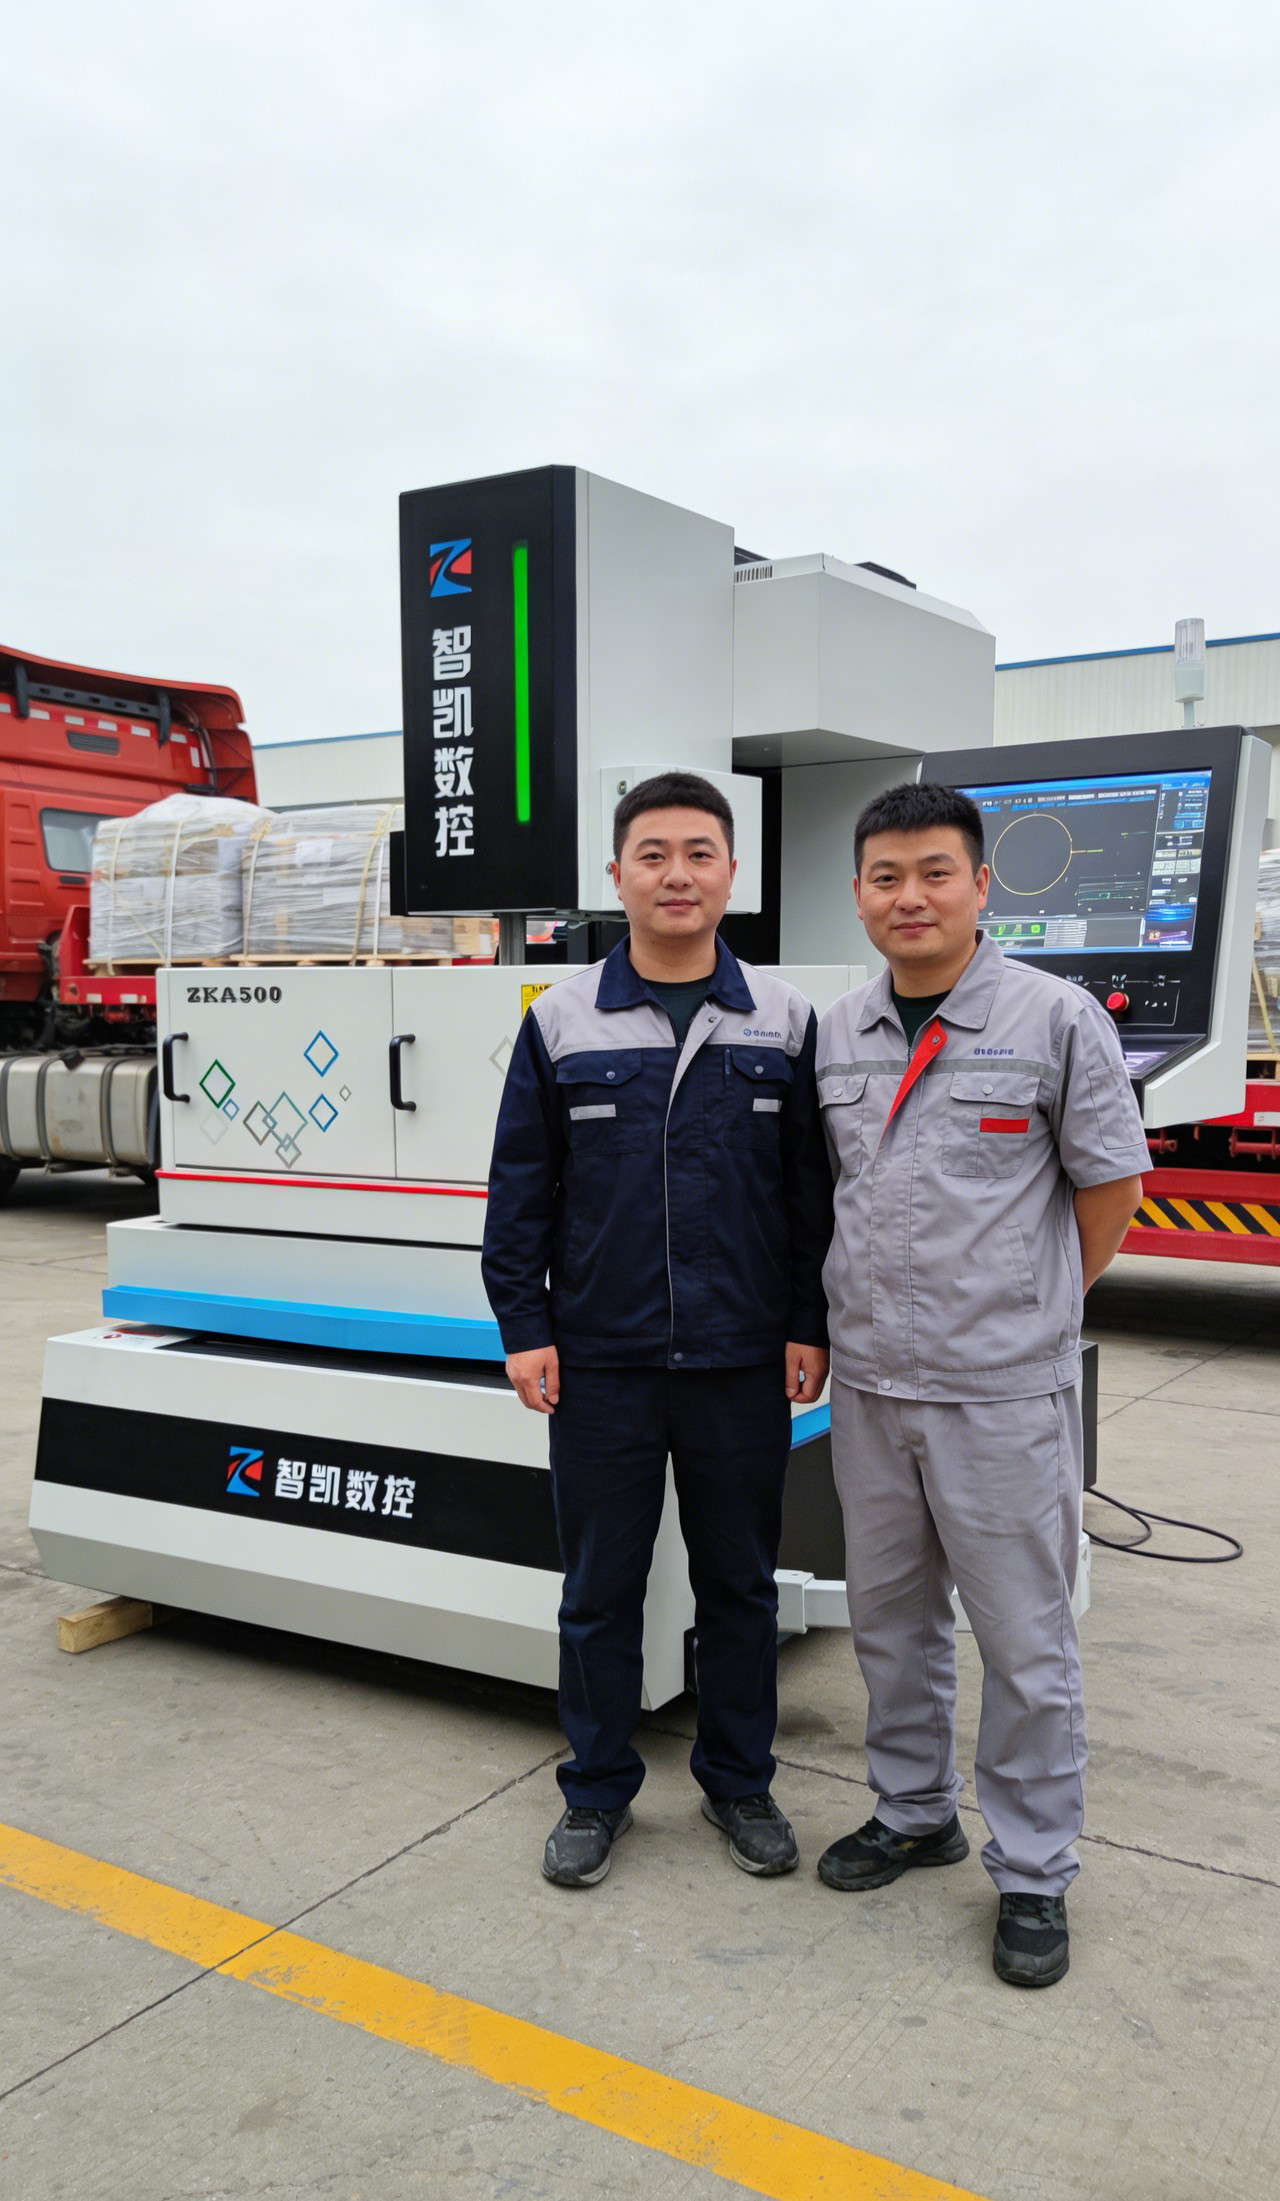
最后是把条件表变成可执行的东西。每套材质和厚度对应一张表,表里写清四段的电流、脉宽、进给、余量和补偿;换材质或换厚度,按最接近的表试切一件再微调;把每次试切的结果记在表后面,半年下来就是自己的数据库。慢走丝加工条件不是背出来的,是积累出来的。
常见问题
问:别人的条件表能直接抄吗?
不能直接用。机床、丝径、水质、材质都不同,只能当试切的起点,最终要按自己试件的结果改。
问:修割次数越多表面越好吗?
到一定程度就没有收益了,还多一次断丝风险。看表面要求定次数,够用就停。
问:换材质要重新调吗?
要。硬度、导电性不同,同样条件下放电状态差别很大,至少先试切一件确认。
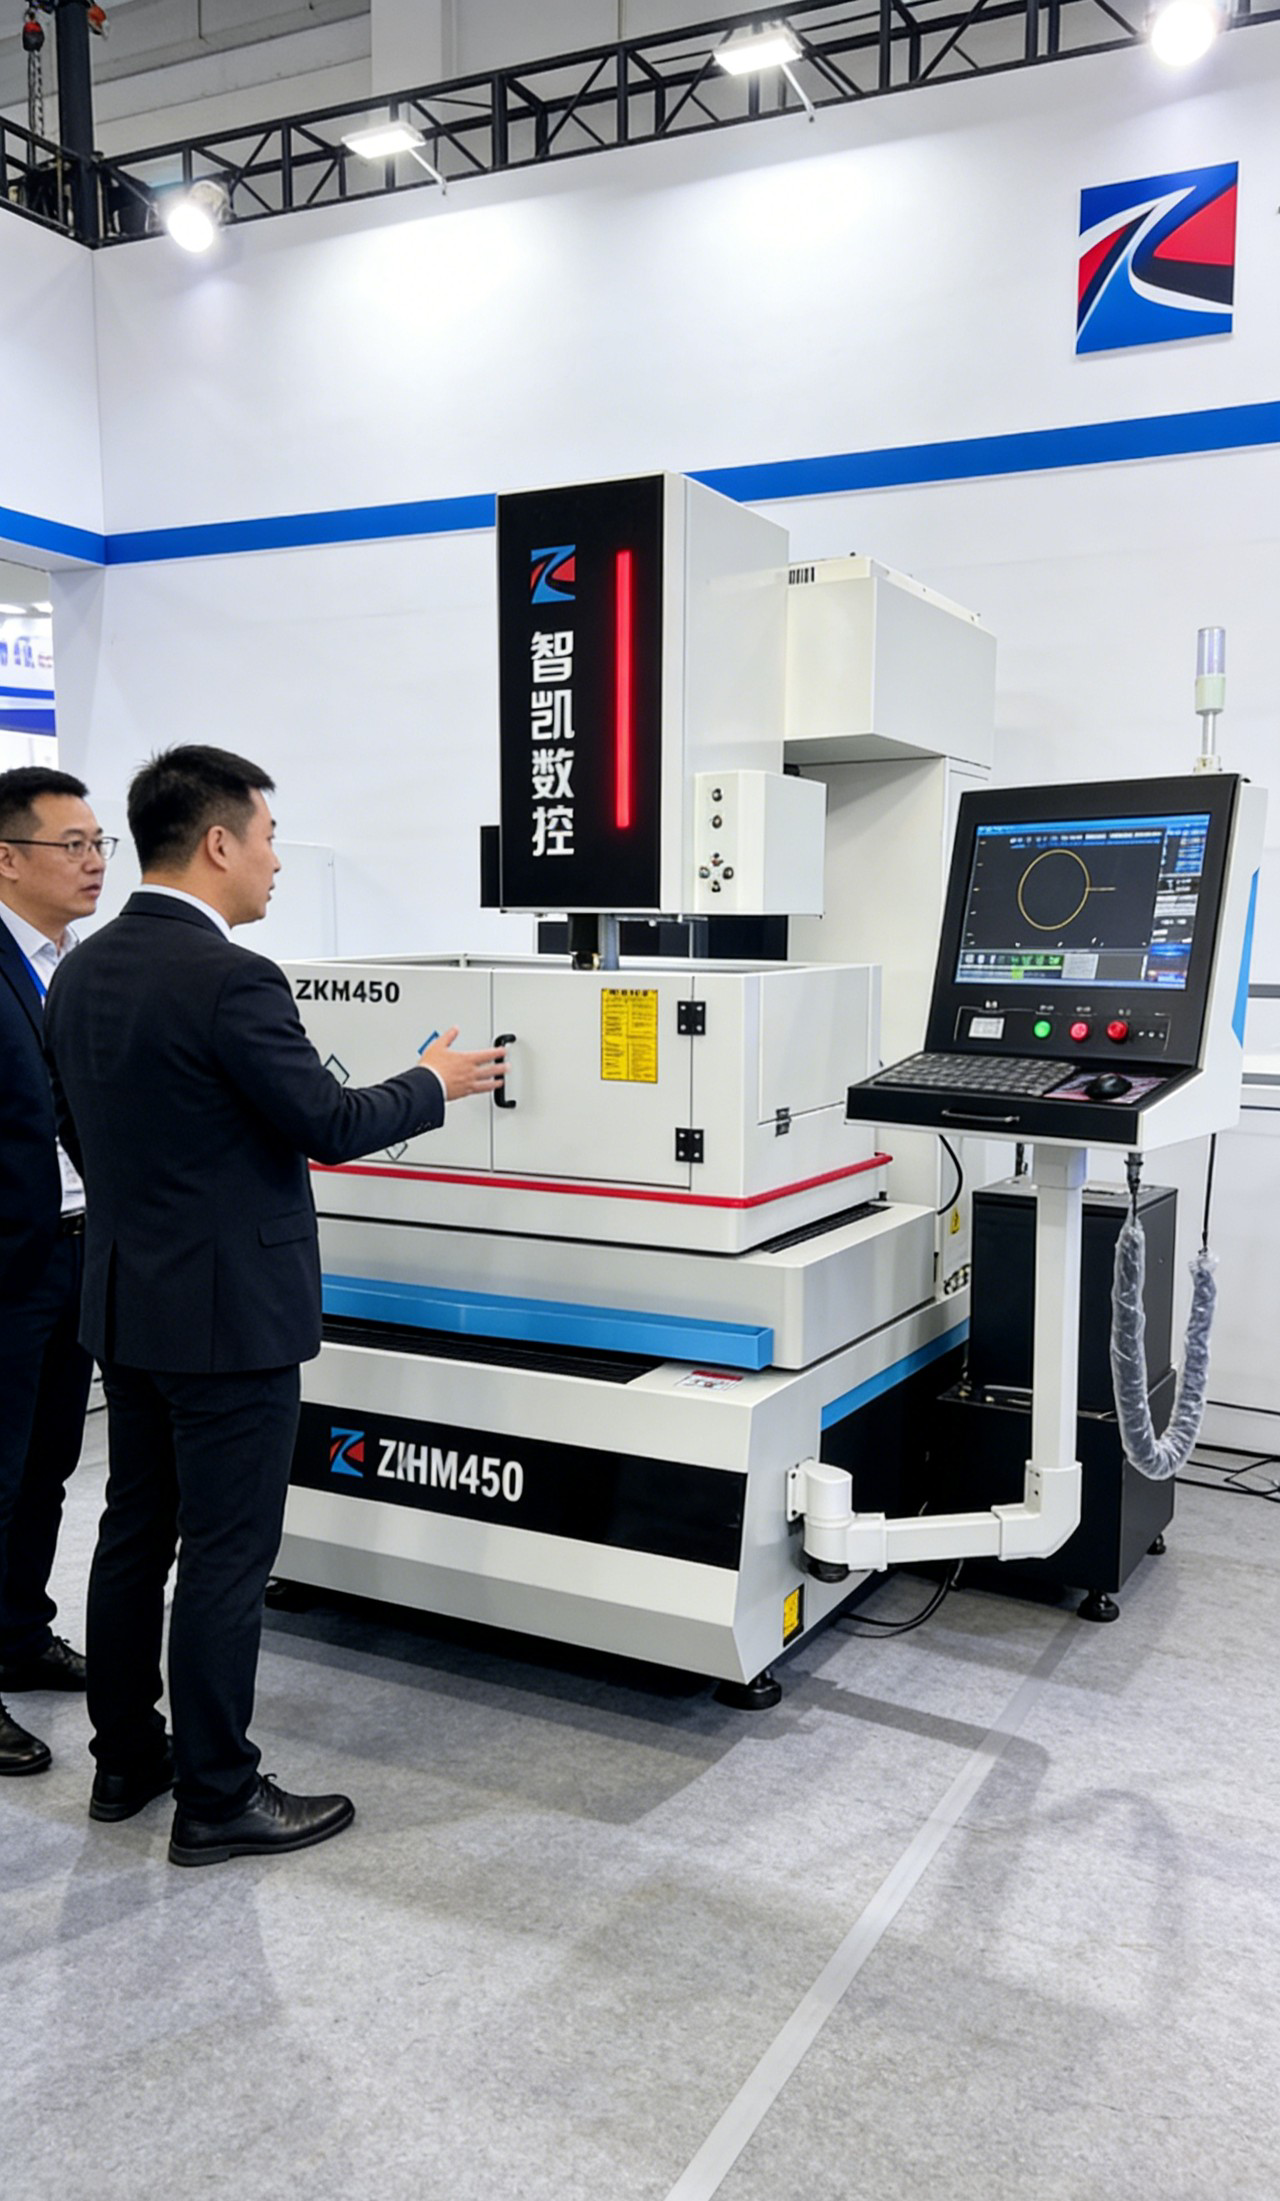
按段收一遍:粗割去量、留够余量,第一次修割切掉变质层,后面逐级降能量做表面,最后一遍只为尺寸,再把结果写回条件表。慢走丝加工条件这套逻辑,理顺了就能自己往下推。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 中走丝垂直度的三个来源:丝架、工件与参数




