

中走丝装夹的四个要点:贴合、压点、夹紧与让位
装夹看着是把工件压住这么简单,实际决定了切出来的孔正不正、尺寸稳不稳。工件底面贴不实,压紧就翘;压点离切割区太远,切到一半工件会动;夹紧力给大了,薄件切完回弹,尺寸又变一次。中走丝装夹要处理的是贴合、压点、夹紧力和让位这四件事。
一、先看底面实贴不贴面贴不贴实
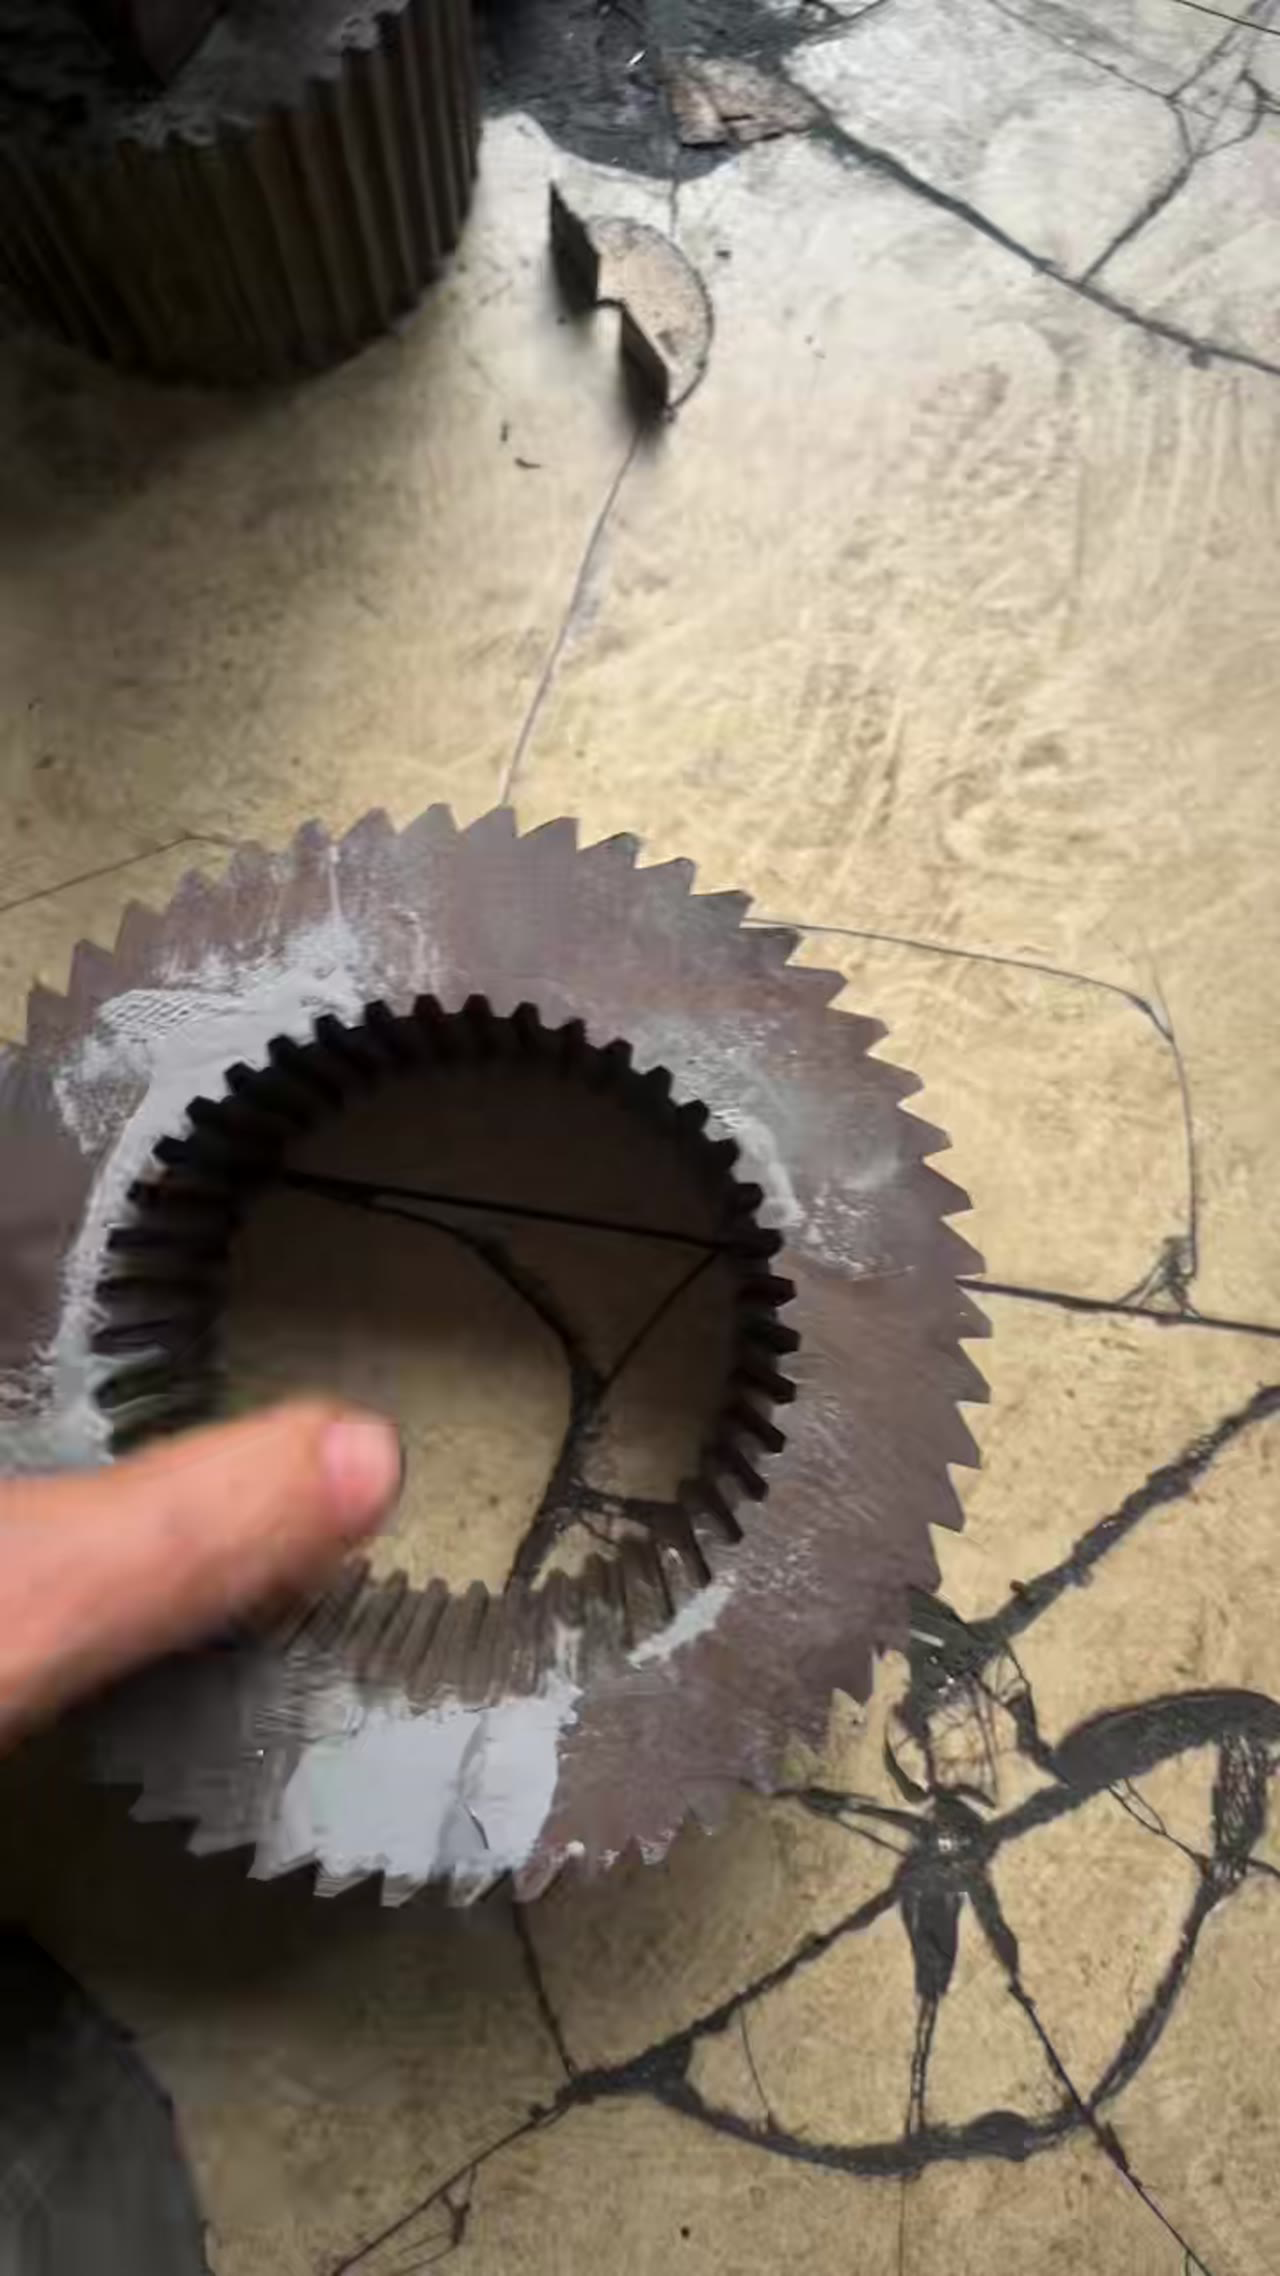
装夹的第一步不是压,是贴。工件底面与工作台之间夹一层铁屑或毛刺,压紧之后工件就是翘的,切出来上下错位。上台面之前把工件底面和台面各擦一遍,用塞尺沿四边探一圈,探得进去就说明没贴实。中走丝装夹的偏差,一大半从这一层开始。
二、压点尽量靠近切割区
底面贴实之后,压力要落在该落的地方。压板压在工件边缘、切割区在中间,中间就没有支撑,切到后半段工件会轻微抬起,尺寸和垂直度跟着变。压点往切割区靠,压板下面垫一块与工件等高的垫块,让压紧力垂直落地,不产生侧向的撬动。
三、夹紧力按工件刚性给
压点定了位,力的大小还要按工件刚性配。薄件、细长件夹紧力过大,切完松开就回弹,量出来的尺寸和切的时候不一样;力太小,加工中工件会窜。判断办法是压紧后用手推一下工件,不晃、不响就够了。中走丝装夹要的是刚好压住,不是压得越紧越好。
四、让位与丝架行程
力配好了,还要留出让位空间。工件装得太靠里,丝架下臂会碰到工件或夹具,切到某个方向就过不去;装得太靠外,切割区离丝架太远,丝在切割区的悬伸变长,刚性下降。装夹位置要让出上下丝臂的活动范围,同时把切割区留在台面中间一带。
五、装夹完先空走一遍
最后一步是复核。程序空走一遍,看丝架走完全程有没有干涉、喷嘴会不会撞到压板、工件有没有被丝带到的部位。中走丝装夹的问题多数在空走时就能看出来,比切到一半停下再拆要省时间。空走通过再上丝,是这套流程里省事的一步。
常见问题
问:薄件怎么夹才不变形?
压点靠近切割区,压板下垫等高垫块,夹紧力以工件不窜为准。条件允许时用低熔点合金或专用夹具整体托住。
问:工件一定要压四个点吗?
不一定。形状规则、面积小的件两点就够;细长件和薄壁件多压几点更稳,但要保持各点力均匀。
问:装夹位置会影响精度吗?
会。切割区离丝架太远,丝的悬伸变长,刚性下降,垂直度和尺寸都会受影响。尽量把切割区留在台面中间。
把四件事顺一遍:底面擦净探实、压点靠近切割区、夹紧力按刚性给、装夹位置让出丝臂行程,最后空走复核一遍。中走丝装夹做对了,后面的参数才有意义。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 慢走丝水质的三个指标:电阻率、杂质与循环




