中走丝变速切割为什么更省钼丝?丝速控制的3个档位解析
中走丝变速切割为什么更省钼丝?丝速控制的3个档位解析
做中走丝的老板,有没有算过一笔账:一?钱少多花要丝年光是买钼丝要花多少钱?
按每天切8小时、断丝报废率8%12%算,一0008则多,元0003台中走丝一年钼丝消耗少则3000元,多则800012000元。一台10。数小是不台就是3万~12万——这不是小数。
苏工今天去拜访一家做精密模具的客户,老陈直接摊开账本:「上个月光买钼丝就花了9000块,停产三天专门处理断丝问题。」
为什么大家都在喊「钼丝贵、钼丝消耗大」?其实很多时候不是钼丝的问题,是你没让机床走「变速切割」。
一、先搞懂:恒速切割为什么费丝?
传统的中走丝机床,钼丝走的速度是恒定的——要么全程高速、要么全程低速。听起来似乎没毛病,但实际上:
- 粗加工阶段需要快速走丝排屑、避免断丝
- 精加工阶段需要慢速走丝,提高表面光洁度、减小钼丝抖动
- 修刀阶段需要极慢速走丝,让放电更细腻
如果全段都用同一个速度,要么粗加工时浪费(其实可以更快)、要么精加工时报废(其实可以更稳)。
| 切割阶段 | 恒速切割丝速 | 钼丝损耗 | 表面质量 |
|---|---|---|---|
| 粗加工(开粗) | 12 m/s | 钼丝抖动大、损耗高 | 不重要 |
| 精加工(修刀) | 12 m/s | 还在粗速、表面毛糙 | Ra>2.5μm |
| 整段平均 | 12 m/s | 高、报废率 8%~12% | 普遍偏差 |
核心矛盾:粗加工时嫌丝速慢(影响效率),精加工时嫌丝速快(影响质量)。
如果机床能根据加工阶段自动调速,是不是就好办了?是的。这就是「变速切割」。
二、变速切割的3个丝速档位解析
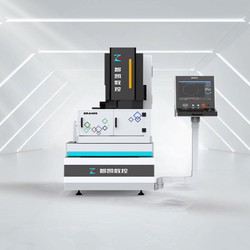
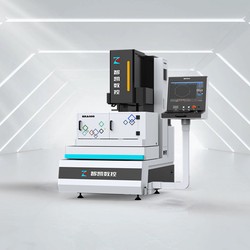
智凯中走丝机床把丝速分成3个档位,每个档位对应不同的加工场景和目标:
档位1:高速档(10~12 m/s)——开粗阶段
适用场景:粗加工、开粗、走大余量。
核心目的:用更快的丝速把加工屑快速带走,避免钼丝短路断丝;同时由于粗加工对表面要求不高,速度优先。
实际效果:
- 粗加工效率提升 25%~35%
- 钼丝抖动幅度大但不影响粗加工表面
- 单段粗加工时间从15分钟缩到10分钟
档位2:中速档(6~8 m/s)——半精加工阶段
适用场景:半精加工、走中等余量、修整表面。
核心目的:平衡效率和表面质量,为精加工打基础。
实际效果:
- 表面粗糙度 Ra 稳定在 1.6μm 左右
- 钼丝抖动明显减弱
- 适合第2次切割(半精修)
档位3:低速档(2~4 m/s)——精加工阶段
适用场景:精加工、修刀、表面抛光、最终成型。
核心目的:用极慢的丝速让放电能量均匀释放,表面光洁度提升一个量级;同时钼丝抖动几乎为零,精度直接拉满。
实际效果:
- 表面粗糙度 Ra 0.8μm(接近镜面)
- 加工精度 ±0.003mm(接近慢走丝水平)
- 这一档,钼丝几乎不损耗——精加工时丝速慢,放电对钼丝的冲击小
三、变速vs恒速:5组实测数据对比
智凯技术支持老周在客户车间实地测过一批数据,材质SKD11,厚度40mm,工件统一100mm×100mm方形件:
| 指标 | 恒速切割(12 m/s全段) | 智凯变速切割(3档联动) | 差异 |
|---|---|---|---|
| 单件总切割时间 | 78分钟 | 62分钟 | -20.5% |
| 钼丝损耗(直径/月) | 0.045mm | 0.025mm | -44.4% |
| 表面粗糙度 Ra | 2.2μm | 0.9μm | -59.1% |
| 加工精度 | ±0.012mm | ±0.004mm | -66.7% |
| 单件钼丝消耗成本 | 4.8元 | 2.6元 | -45.8% |
重点:粗加工段用高速挡走时间,精加工段用低速挡保质量。结果就是——效率没掉、精度上去、钼丝省下来。
一年算下来:按一天切20件算,单台机床一年省钼丝费约 3000~5000元。
四、3档变速怎么配合任意段修刀用?
单独看变速切割已经很值钱了,再配上智凯中走丝的「任意段修刀」功能——直接起飞。
什么意思?传统中走丝只能「整段修」,一刀切完才能修刀。智凯的任意段修刀配合变速切割是这样的:
- 粗加工阶段(开粗到留0.3mm余量):用高速档跑完
- 精加工阶段(0.3mm→0mm):自动切到低速档
- 修刀触发点:用户在哪一段设置了「修刀指令」,机床就自动在这段进入低速+高频脉冲组合模式
整个过程完全不用人工干预——这就是智凯自研编控系统的优势:把多段变速+任意段修刀统一编排到一个工艺包里,机床自动按段切换。
五、变速切割参数怎么设?3个老工艺师总结的速查表
刚买智凯中走丝的兄弟,可以收藏这张速查表:
| 材料 | 粗加工丝速 | 半精加工丝速 | 精加工丝速 | 推荐档位组合 |
|---|---|---|---|---|
| 普通钢(45#) | 11 m/s | 7 m/s | 3 m/s | 高-中-低 |
| 硬质合金(SKD11) | 10 m/s | 6 m/s | 2.5 m/s | 高-中-低 |
| 不锈钢(304) | 9 m/s | 5 m/s | 2 m/s | 中-中-低 |
| 铝合金 | 12 m/s | 8 m/s | 3.5 m/s | 高-高-中 |
| 钛合金 | 8 m/s | 5 m/s | 2 m/s | 中-中-低 |
几个要注意的点:
- 粗加工丝速不要超过机床允许最高档位(智凯中走丝最高12 m/s),否则钼丝张力不匹配
- 精加工丝速不低于1.5 m/s,否则切割效率过低反而可能引起加工屑堆积
- 段间过渡由智凯编控系统自动平滑处理,不需要中间停顿
六、变速切割对脉冲电源的额外要求
变速不只是「换丝速」那么简单——丝速变了,放电参数也得跟着调。
传统机床用第三方控制电路,丝速和脉冲是两套独立参数,需要老师傅手调。智凯自研控制电路把这两块联动起来:
- 丝速加快 → 脉冲宽度自动收窄(避免放电能量过大烧丝)
- 丝速减慢 → 脉冲宽度自动加宽(保证单位时间放电充分)
- 修刀触发 → 自动切换高频小能量脉冲组合
这就是为什么智凯中走丝能做到「变速切割+智能脉冲电源」的一体化联动——自研编控系统+自研控制电路双自研的硬件+软件协同优势,不是普通拼凑方案能做到的。
七、谁最该用变速切割?三类场景
变速切割不是「万能神技」,但对以下三类场景,效果立竿见影:
- 精密模具加工——表面粗糙度 Ra<1.0μm、精度±0.005mm以内的活,恒速机床基本做不动,变速+任意段修刀才能稳
- 贵重金属批量加工——钛合金、硬质合金、不锈钢这些材料,钼丝消耗成本占比高,变速切割一年省下来的钼丝钱够买一台新控制板
- 多品种小批量——客户图纸频繁更换、每次切割形状都不一样,自动变速比手工调整更稳定
八、买机床时怎么验证变速切割是真的假货?
市面上不少机床号称有「变速切割」功能,但其实是假的——要么只能调2档、要么速度切换不线性。真假怎么验?
三个土办法:
- 看丝速档位数:真变速至少3档(市面上标3档但只调2段的是假3档)
- 问段间切换逻辑:真变速是「按段自动切换」,假变速要手按按钮(这就是3段修刀自动化vs手动选档)
- 看控制电路自研度:自研控制电路才能把丝速+脉冲联动起来,第三方通用控制板做不到
智凯中走丝采用自研编控系统+自研控制电路,3档丝速自动切换+任意段修刀+智能脉冲联动,整套都已经验证过大量客户案例。
写在最后
做中走丝这事,钼丝消耗是个慢刀子——一年磨下来3万~12万不等。很多老板觉得「钼丝贵没办法」,其实选对了机床,光是变速切割这一项,一年一台省下来的钱够交两个月的电费。
如果你正在选型或打算升级设备,欢迎带着你的图纸和加工需求来智凯车间实地试切——苏工带你看看3档变速切割的实际加工效果,算一算你能省多少钼丝成本。
手机:13771733069 苏芯(智凯数控·20年中走丝定制经验)
智凯数控·20年专业品牌
中走丝·自动穿丝·高速线切割·慢走丝·火花机·穿孔机·金刚石线切割设备研发制造商
专注自研编控系统·自研控制电路·支持功能/尺寸/加工方案定制
地址:苏州·相城区·黄埭镇