

中走丝机床的结构分工:床身、工作台、丝筒与张紧
一台中走丝机床拆开看,是几组功能明确的部件在配合:床身承力、工作台定位、丝筒储丝、导轮改向、张紧机构维持张力。选型时如果只看行程和价格,很容易漏掉后面几项,而这些恰恰决定设备用三五年之后还准不准。
一、床身决定稳定性上限
中走丝机床的床身是整台机床的基准,所有部件都装在它上面。铸件时效处理不到位,内应力没释放完,用一段时间就会变形,精度跟着漂。判断办法很朴素:看床身的结构形式、看有没有做时效、看地脚支撑是否合理。床身这块省下的成本,后面会以精度不稳的形式还回来,修起来比买贵更费钱。
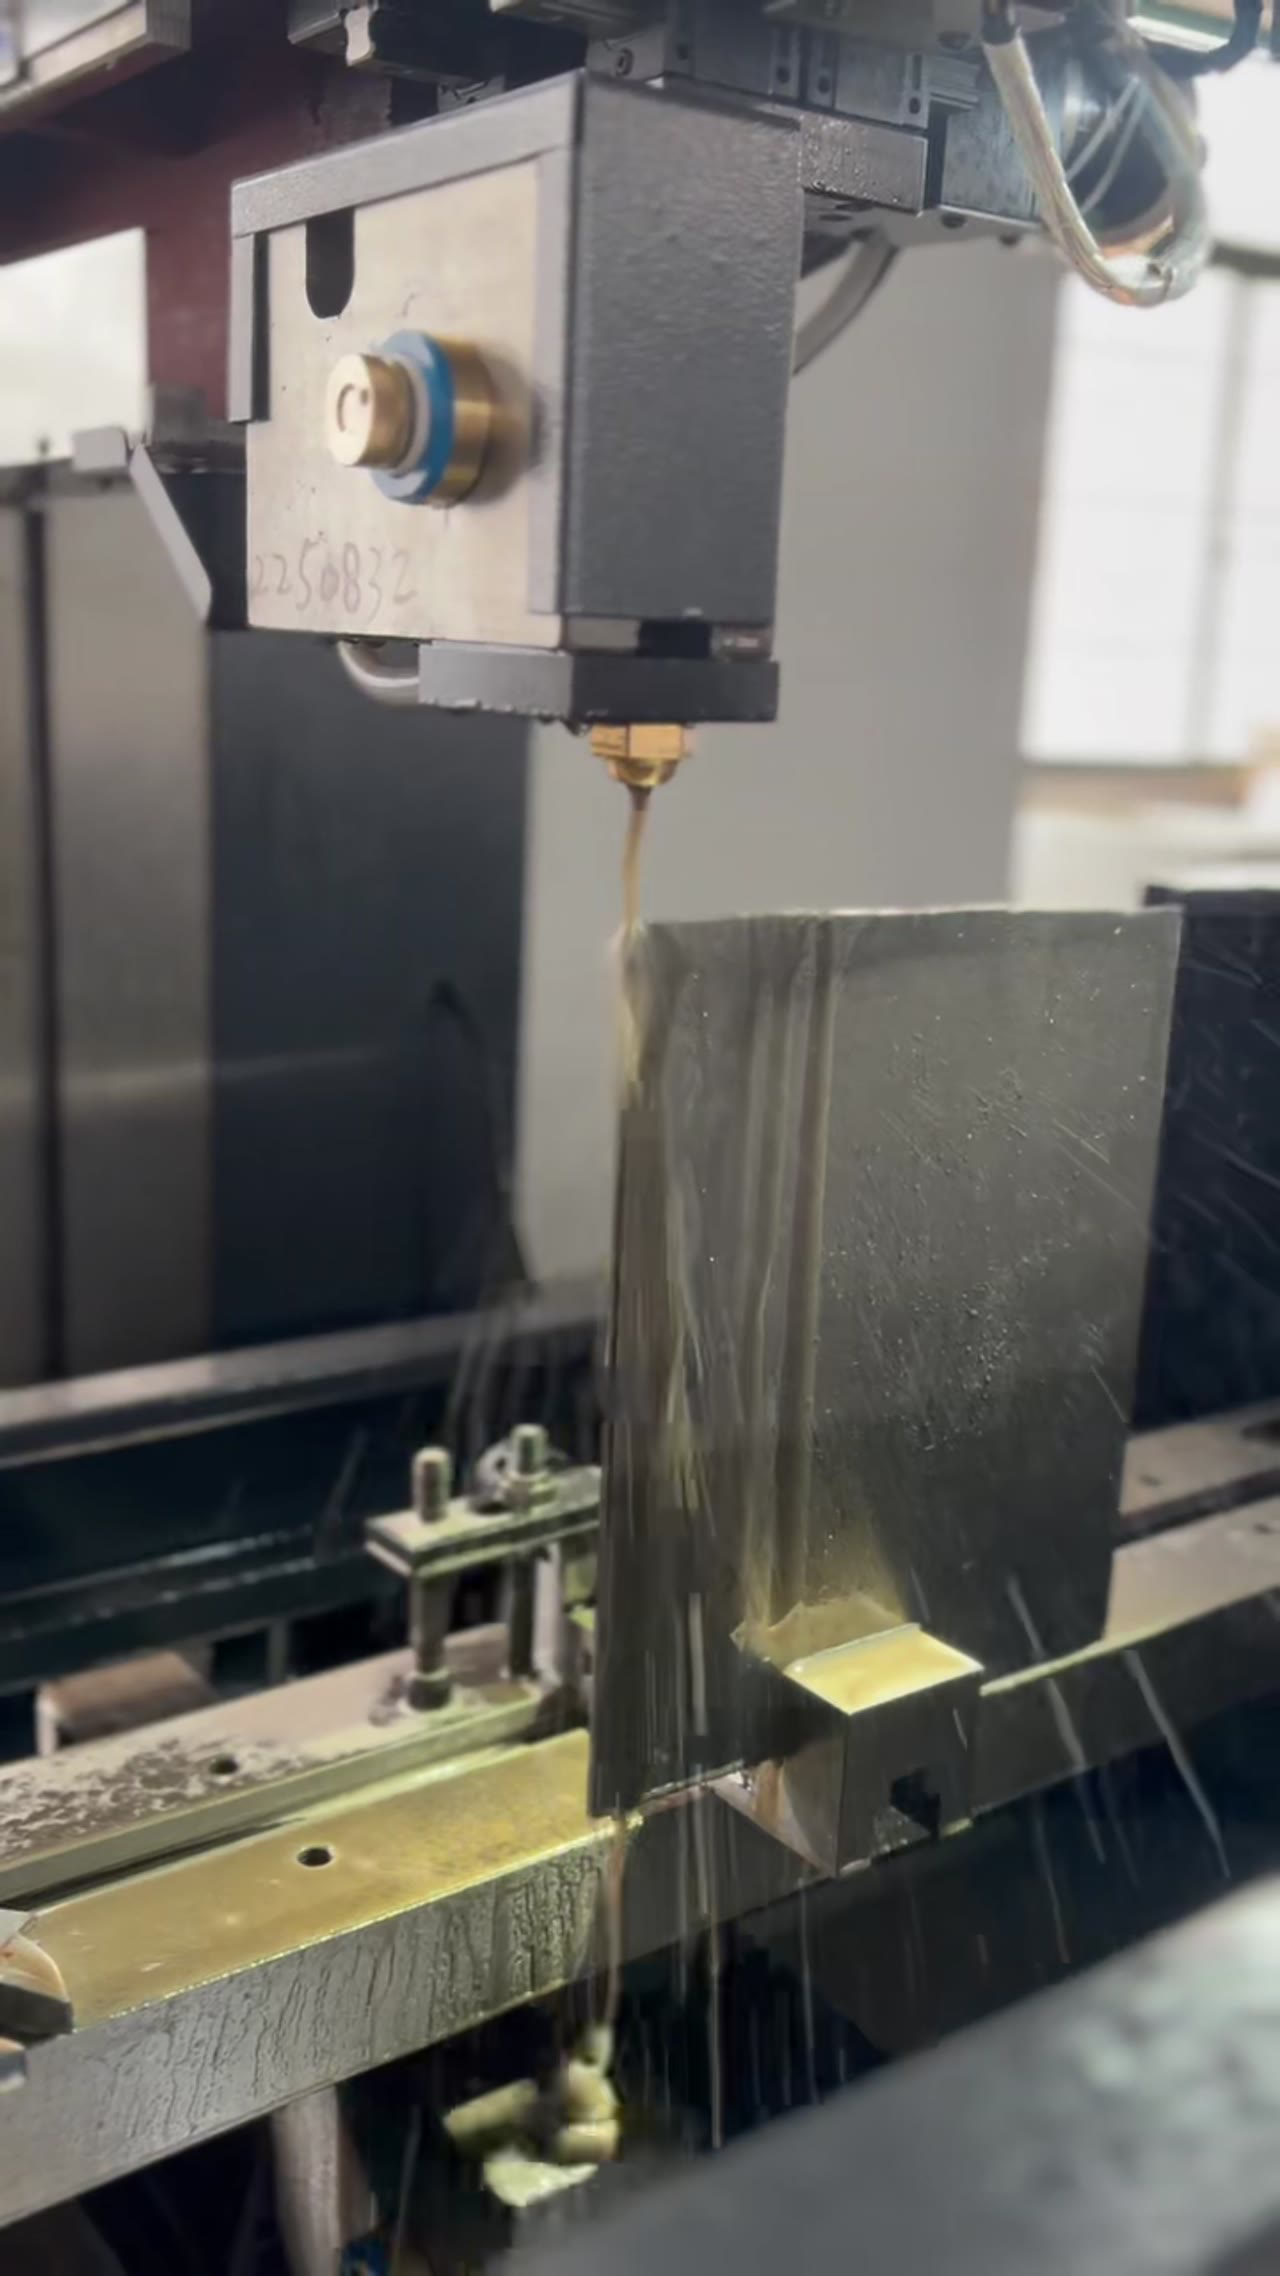
二、工作台看行程与承重
床身之上是工作台。行程按最大工件尺寸选,但要留出装夹和引出的位置,工件刚好卡在极限位置,后面每件活都要折腾。承重也要核,8t 这个量级说的是均匀载荷,偏载时实际能力会下降。选型时把工件最大尺寸、重量、装夹方式一起报,比只报一个行程有用得多。
三、丝筒与走丝机构管寿命
工作台之外,中走丝机床的储丝和走丝这一路决定耗材消耗。丝筒的容量、排丝是否整齐、换向是否平顺,直接影响丝的寿命和断丝率。排丝乱,丝在筒上叠压,放丝时张力忽大忽小。这一部分平时不显眼,用久了差别很明显,选型时可以问清丝筒结构和换向方式,别只看筒径。
四、导轮与张紧维持精度
丝从丝筒出来,要经过导轮改向、眼膜定位,再进工件。导轮槽的精度和轴承状态,决定丝在加工区的位置稳不稳;张紧机构维持丝的张力,张力波动会直接反映在切面上。这两处都是易损件集中地,日常点检要转一下导轮、看张力读数,磨损到一定程度就换,别等切面出条纹。
五、编控系统是最后一块
机械部分讲完,还有控制和电源。编控系统管轨迹、补偿、参数调用,界面是否好用、参数能否存档,影响的是操作效率;高频电源决定放电状态,稳定性和调节范围影响可用的工艺窗口。CoolCut 编控系统这类核心件的质保是 36 个月,整机 12 个月,导轮、导电块属于耗材不在其中。
常见问题
问:行程选大一点是不是更保险?
答:要看车间最常干的活。行程大、台面大,设备成本和占地都上去,小件反而不好排产。按主力工件的尺寸选,留一档余量就够。
问:床身材料有讲究吗?
答:有。铸件的牌号、壁厚和时效处理决定刚性。同规格机床价格差得多,往往差在这些看不见的地方,参数表上不会写。
问:承重标 8t 就能放 8t 的件吗?
答:那是均匀载荷下的口径。工件偏心、装夹点集中,实际能力会下降,重件要提前把装夹方案和支撑方式核清楚。
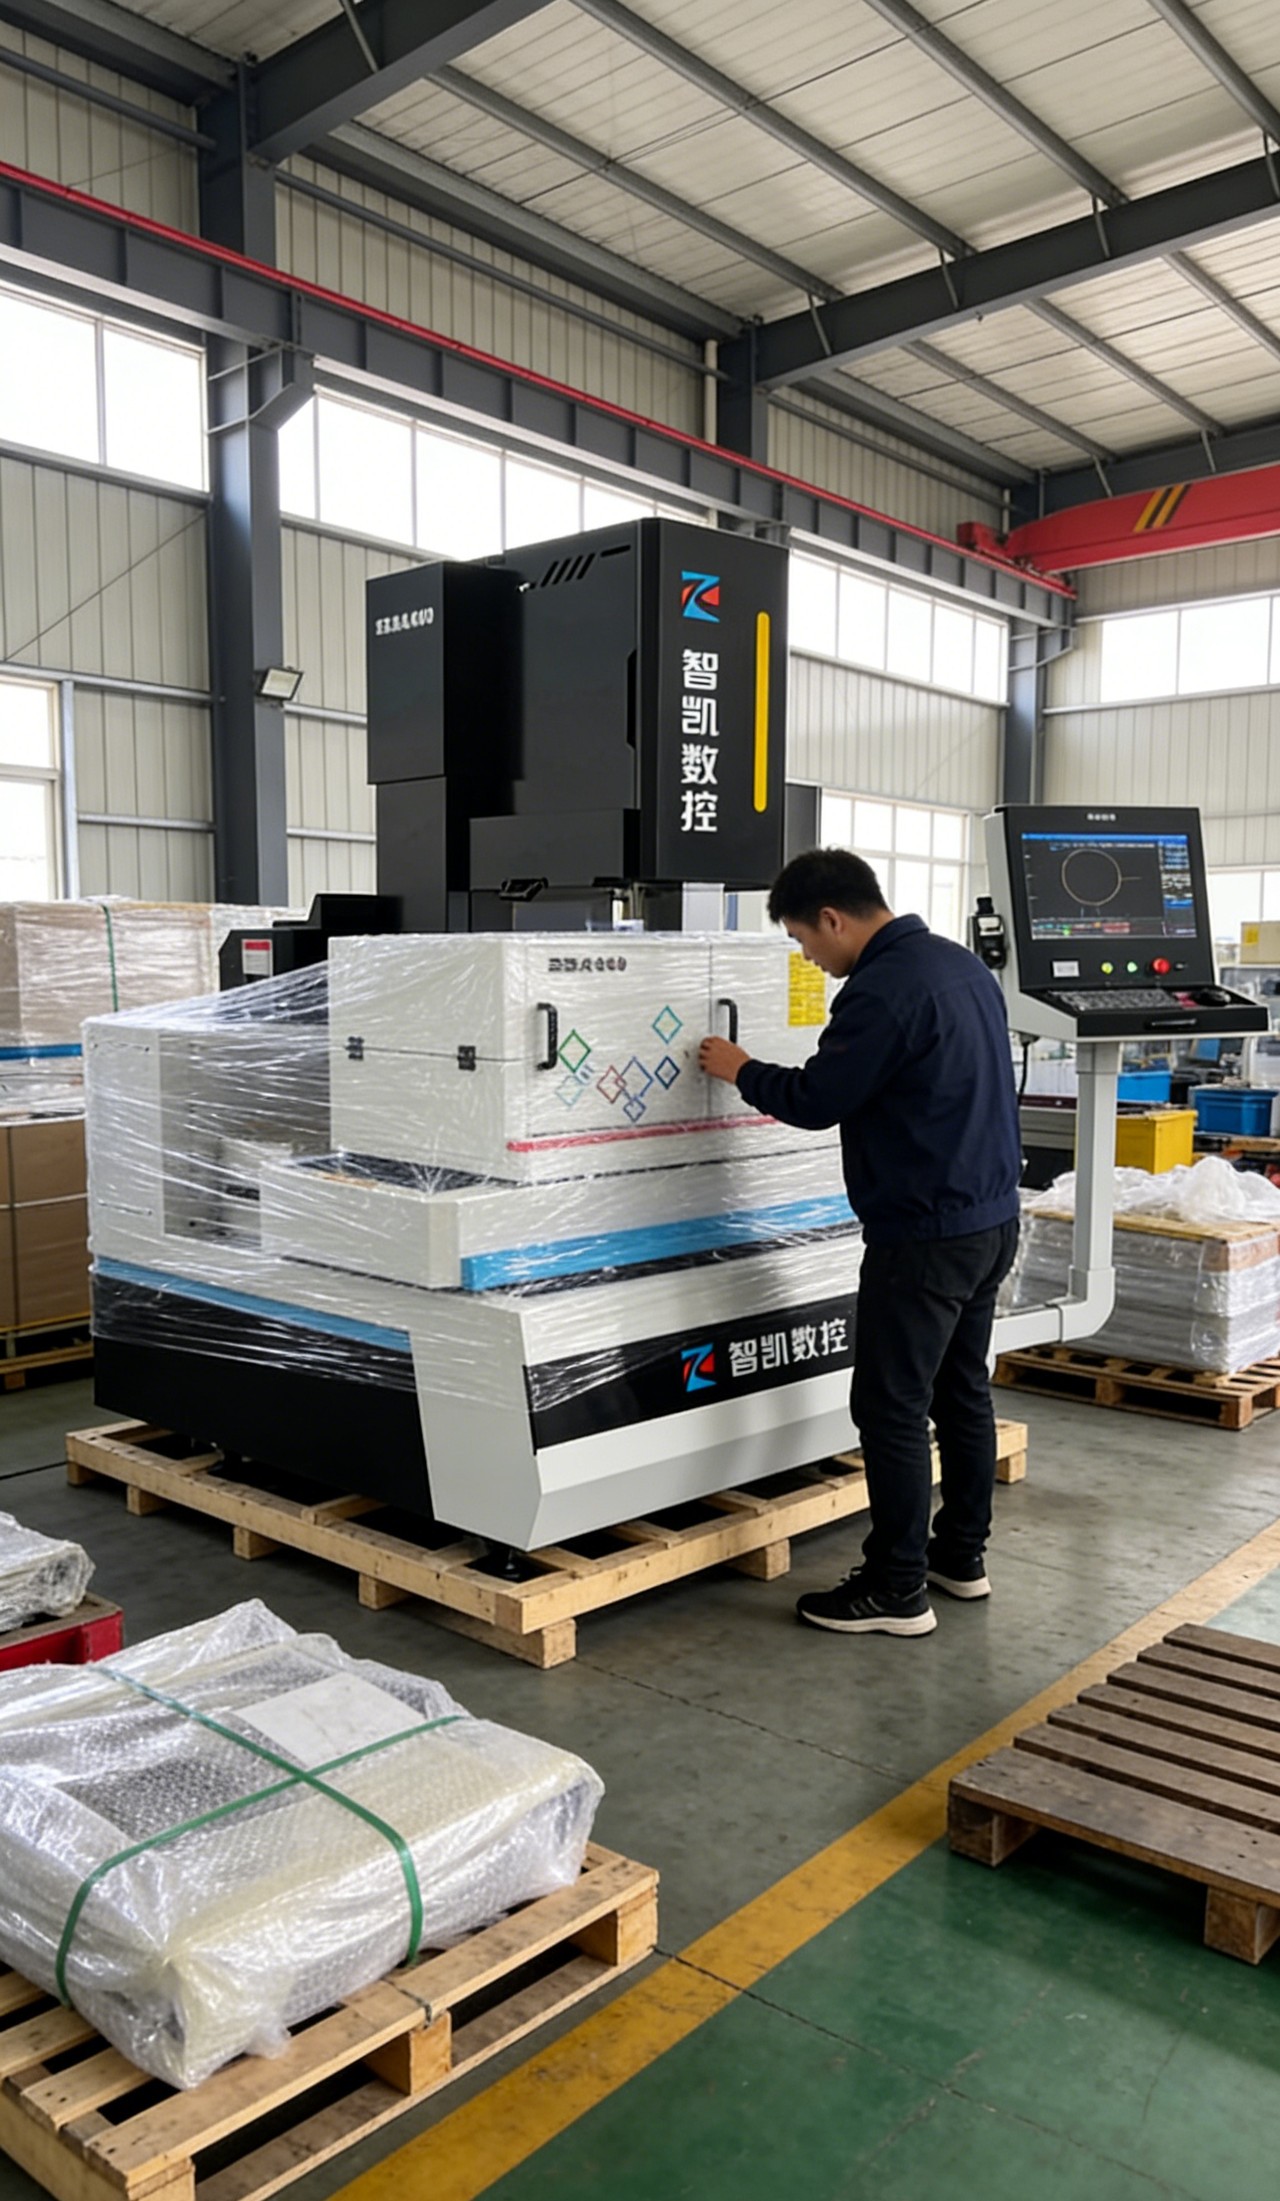
床身管稳、工作台管范围、丝筒管寿命、导轮张紧管精度、编控系统管操作。五块各管一段,选型时逐块问清楚,比只比行程和价格靠谱。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




