

中走丝自动穿丝失败的五个原因:丝头、导轮、眼膜与气压
中走丝自动。多得用有键穿丝把原来手工做的动作交给机构完成:剪丝头、送丝、过导轮、穿眼膜、进水嘴。任何一环不到位,机构就会停在半路。车间里遇到的穿丝失败,大多出在这几个点上,按顺序查一遍,比反复按启动键有用得多。
一、先看丝头剪得平不平得剪平不平
穿丝动作的第。来起想才败失繁频到等别一步是剪丝头。剪口带毛刺、剪成斜口,送丝时就会卡在导轮槽或者眼膜入口。丝头长度也有讲究:太短进不了导向,太长在管路里弯折。剪丝机构用久了刀口会钝,剪出来是拉断不是剪断,这一项建议按班检查,别等到频繁失败才想起来。
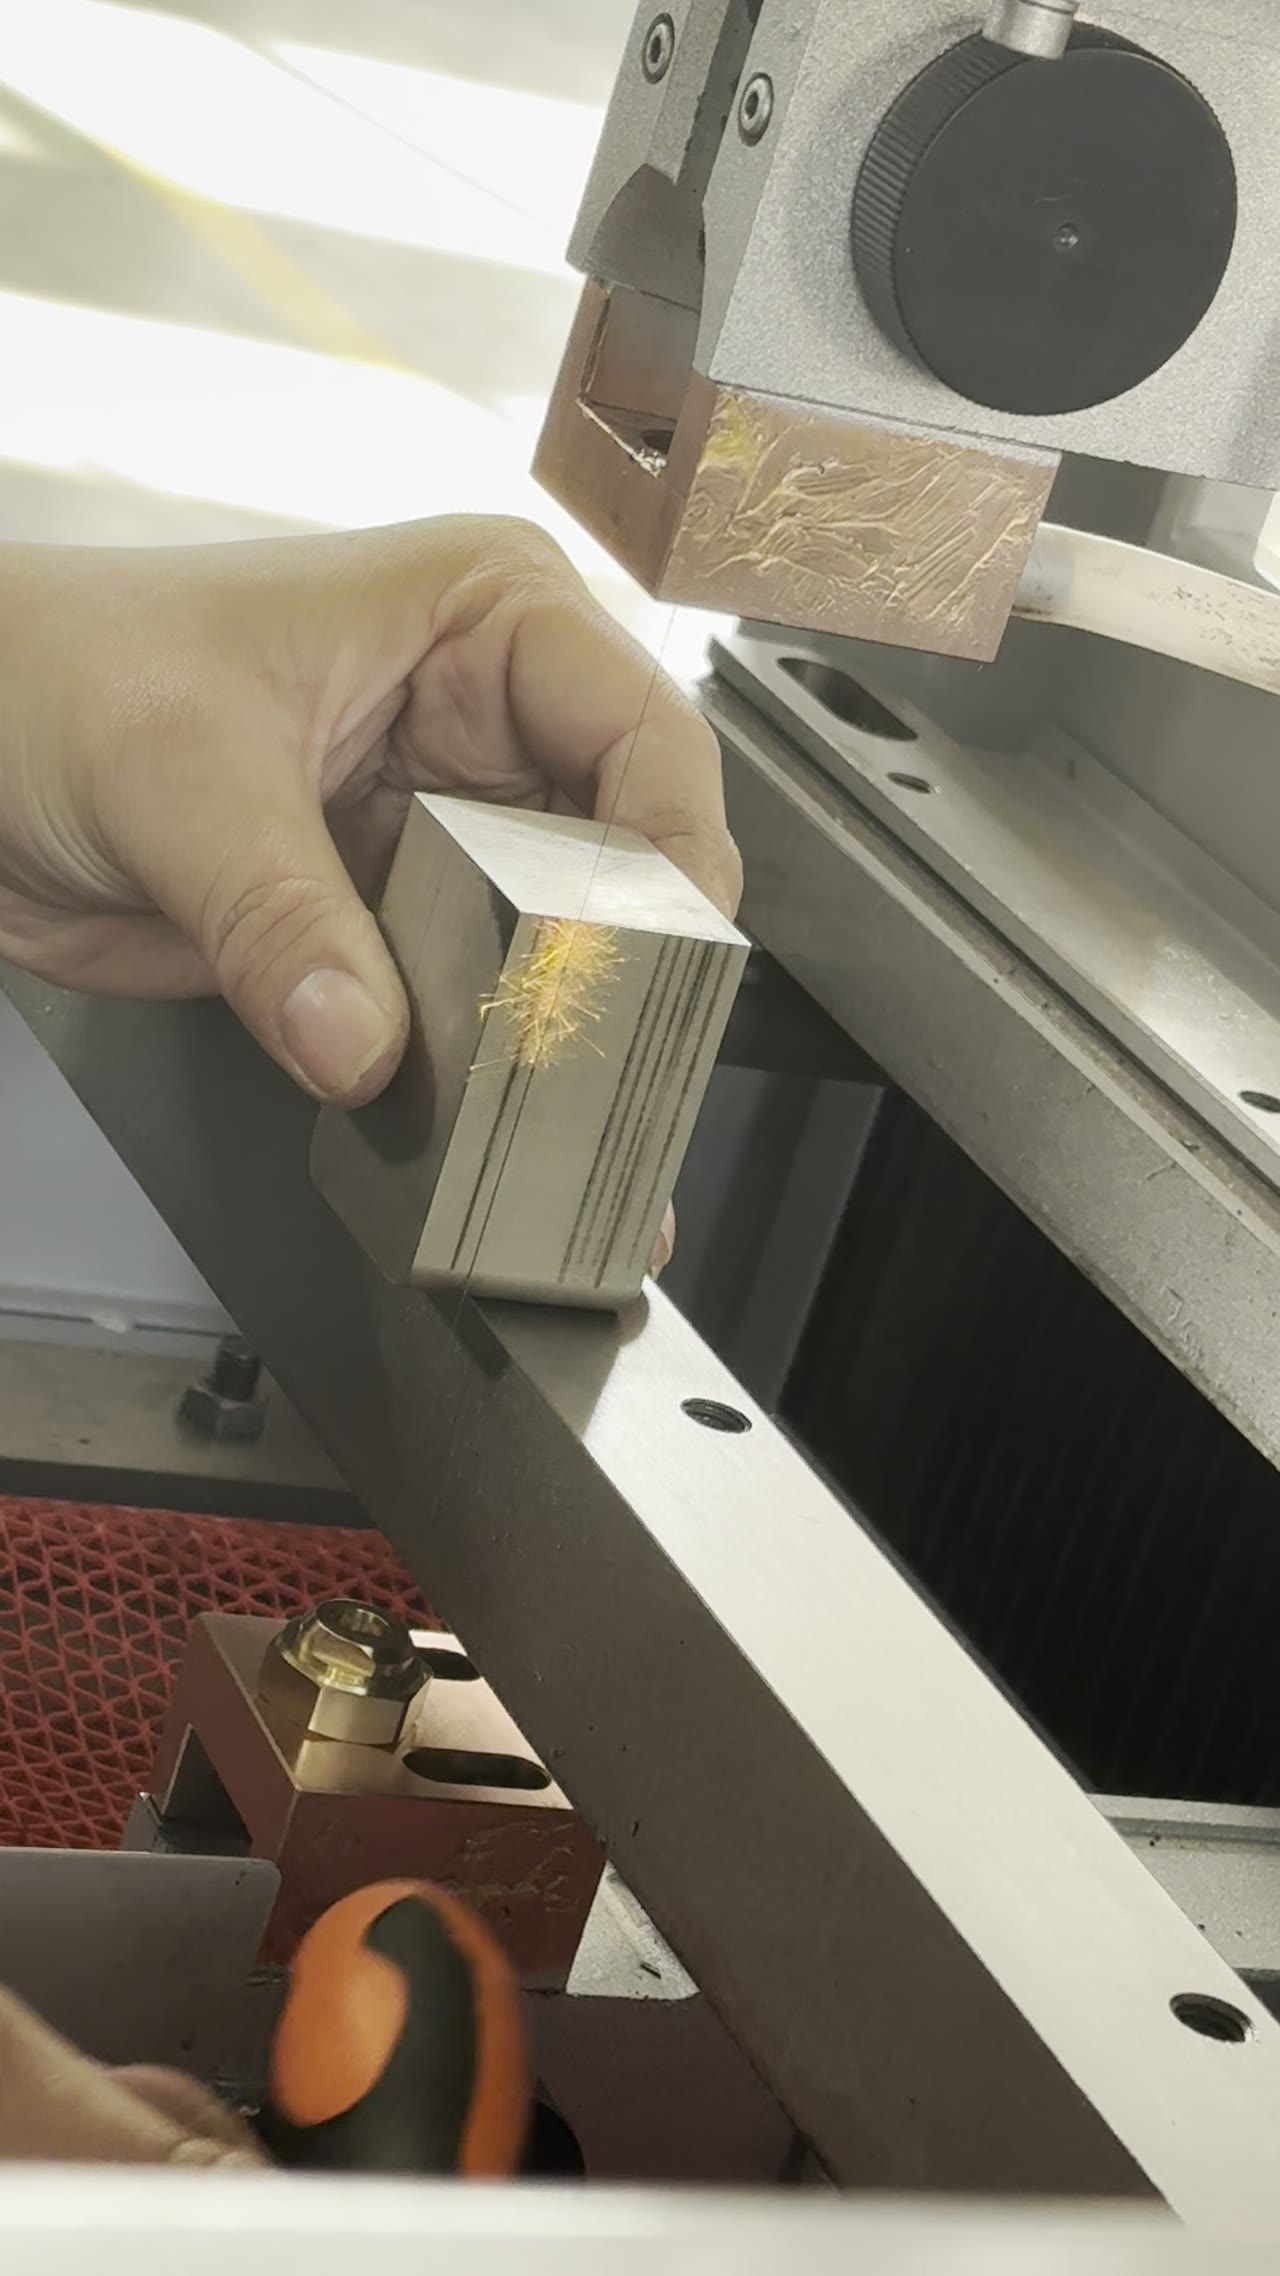
二、导轮和眼膜是第二个卡点
丝头过了,路径上的第一个关口是导轮。导轮槽里积了屑、轴承发涩、槽底磨出沟,丝就过不去或者走偏。眼膜更敏感,孔径和丝径要对得上,孔口有毛刺、有干涸的工作液结块,都会挡住丝头。这两处都属于易损件,点检时用手转一下、看槽底状态,几分钟的事。
三、气压与水路要同时到位
机械路径通了,还要有动力把丝送过去。中走丝自动穿丝靠气压或者水流带动丝头,气压不足、管路漏气、水嘴堵塞,机构动作就半途而废。车间常见的是气源压力波动,早班一开机就穿丝,压力还没建起来。处理办法很简单:开机后等压力表稳定再启动穿丝,别抢那几十秒。
四、丝径与设定不匹配也会失败
动力正常了,还有一种情况是丝径和设定不符。换了不同线径的丝,系统里没改,送丝行程和眼膜孔径都对不上,穿多少次都穿不过去。丝用过一段时间会变细,细到一定程度也会影响。所以换丝之后第一件事是核对丝径设定,第二件事是确认眼膜规格,两样都对上再启动。
五、穿丝成功率的日常维护
上面几处都正常,剩下的靠日常。中走丝自动穿丝单次 20 秒,成功率对外口径是 ≥99%,这个数字建立在机构和耗材都在状态的前提下。建议把剪丝刀、导轮、眼膜、气压列成一张班前点检表,每项打勾。真出问题时先复位,再按顺序查,不要在机构卡住的情况下硬启动。
常见问题
问:穿丝失败几次后就该停?
答:连续两次不成,先停手查原因。反复启动容易把丝头顶弯、把眼膜孔口磨坏,越按越难穿,最后连正常的丝也穿不过去。
问:自动穿丝能穿很细的丝吗?
答:可以,但细丝刚性差,对导轮和眼膜的精度要求更高。丝越细,送丝速度和气压都要相应往下调,参数照搬粗丝的设定容易失败。
问:哪些型号配自动穿丝?
答:ZKA400、ZKA500、ZKA630、ZKA800、ZKA1000 这几个型号配自动穿丝机构,具体按工件尺寸和行程选,机构形式也会随行程变化。
丝头、导轮、眼膜、气压、丝径,这五处按顺序过一遍,绝大多数穿丝失败都能定位到具体一环。机构本身不复杂,难的是把点检做成习惯。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




