

金刚石线切割机的硬脆件切口:崩边、线速与进给
金刚石线切割机割的是硬质合金、陶瓷、玻璃、晶体这类材料,普通电极丝割不动,得靠线上固着的磨粒去磨。磨削式切割和放电切割是两种逻辑,参数思路也不一样:这里没有电流和脉宽,只有线速、进给、张力和冷却。
一、切口宽度由线径和磨粒决定
金刚石线切割机的切口宽度,由线的直径加上磨粒突出量构成。选线径时先。据依有也算核,算好看工件能接受多少材料损耗:贵材料、小件、多片叠切,线越细越省料,但细线刚性差、易断。反过来厚件、大余量,要用粗一点的线保证排屑和寿命。切口宽度定下来,排料和余量才好算,核算也有依据。
二、崩边主要出在出口侧
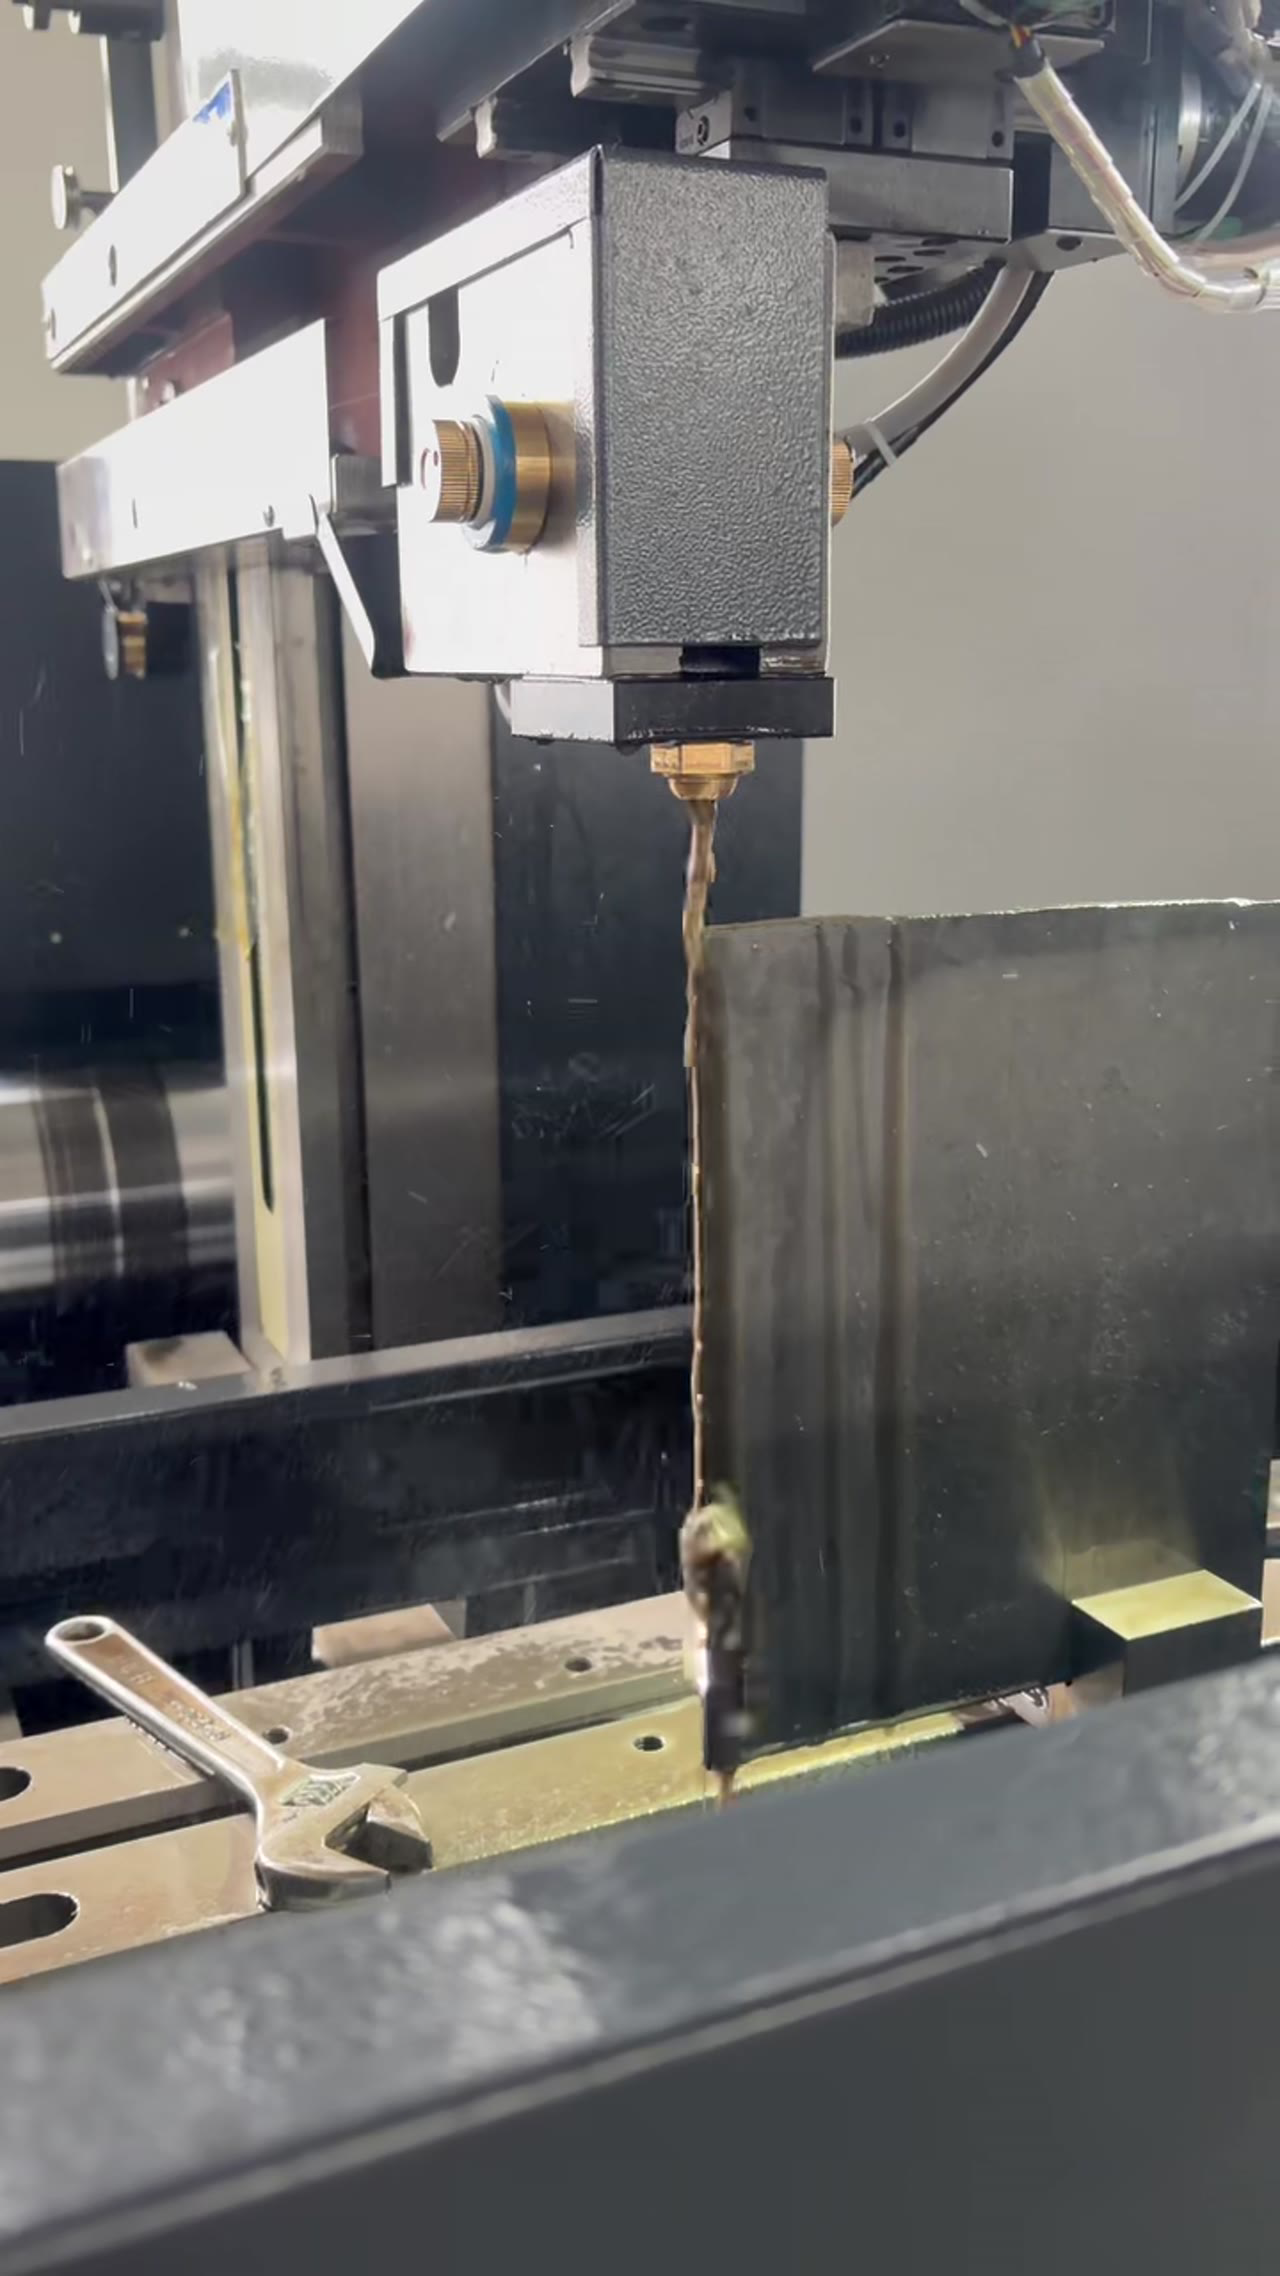
切硬脆材料最常见的缺陷是崩边,尤其出口侧。原因多半是进给太快、线在出口处把材料顶裂,或者冷却不到位、局部过热。控制办法是末段降速,让线在出口处慢慢磨穿;同时保证冷却液冲到切缝里。崩边一旦出现,后续抛光去不掉,只能报废,所以宁可慢一点。
三、线速与进给要配着给
崩边控制住之后,效率就由线速和进给决定。线速高,单颗磨粒切削量小,表面细但磨粒磨损快;线速低,磨粒吃刀深,效率高、表面粗。进给要跟线速匹配,进给大而线速低,线会被压弯、切偏。实用做法是先按材料定线速,再用进给微调表面,别两头一起动。
四、张力稳,切面才直
线速和进给定好,还有一项是张力。张力不足,线在切缝里摆动,切面出现波纹、垂直度超差;张力过大,线寿命掉得快,导轮磨损加快。张力靠配重或伺服维持,日常要看张力表读数和线的实际状态。多线机型还要看各条线是否一致,一条松了,整组件的厚度就不齐。
五、适合与不适合的材料
最后划边界。金刚石线切割机适合硬脆、难导电或者导电但放电效果差的材料:硬质合金、工程陶瓷、光学玻璃、蓝宝石、磁性材料、晶体。不适合的是软材料和大余量开粗,软料容易糊线、磨粒钝化快,开粗用别的工艺更划算。材料对上了,这套工艺才发挥得出来。
常见问题
问:金刚石线能重复用吗?
答:能,但要看磨粒状态。切到后期磨粒钝化、切口变窄、进给吃力,就该换线。硬料磨损快,软料容易糊线,两种情况的判断信号不一样。
问:切割面需要再加工吗?
答:看要求。一般切面可以直接进入下道工序,要求高的要研磨或抛光。切割时把线速降下来、末段放慢,能给后面留出更均匀的余量。
问:冷却液用什么?
答:按材料选,常见是水基冷却液,兼顾冷却和排屑。太粘的液排屑差,太稀的液冷却不足,浓度按材料与线径的建议值配。
线径定切口,线速定表面,张力定直度,末段降速定崩边。这四项按材料配好,硬脆件的切口和合格率就稳得住。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




