

慢走丝是什么意思:单向走丝、修割与成本的对应关系
有人第一次听到慢走丝,会以为是加工得慢。其实慢指的是电极丝的运行速度低、并且只用一次。走速慢下来,配合单向走丝和多次修割,才能把轮廓修到很细。名字背后是一整套工艺逻辑,不是单纯的快慢之分。
一、慢是走丝速度,不是加工速度
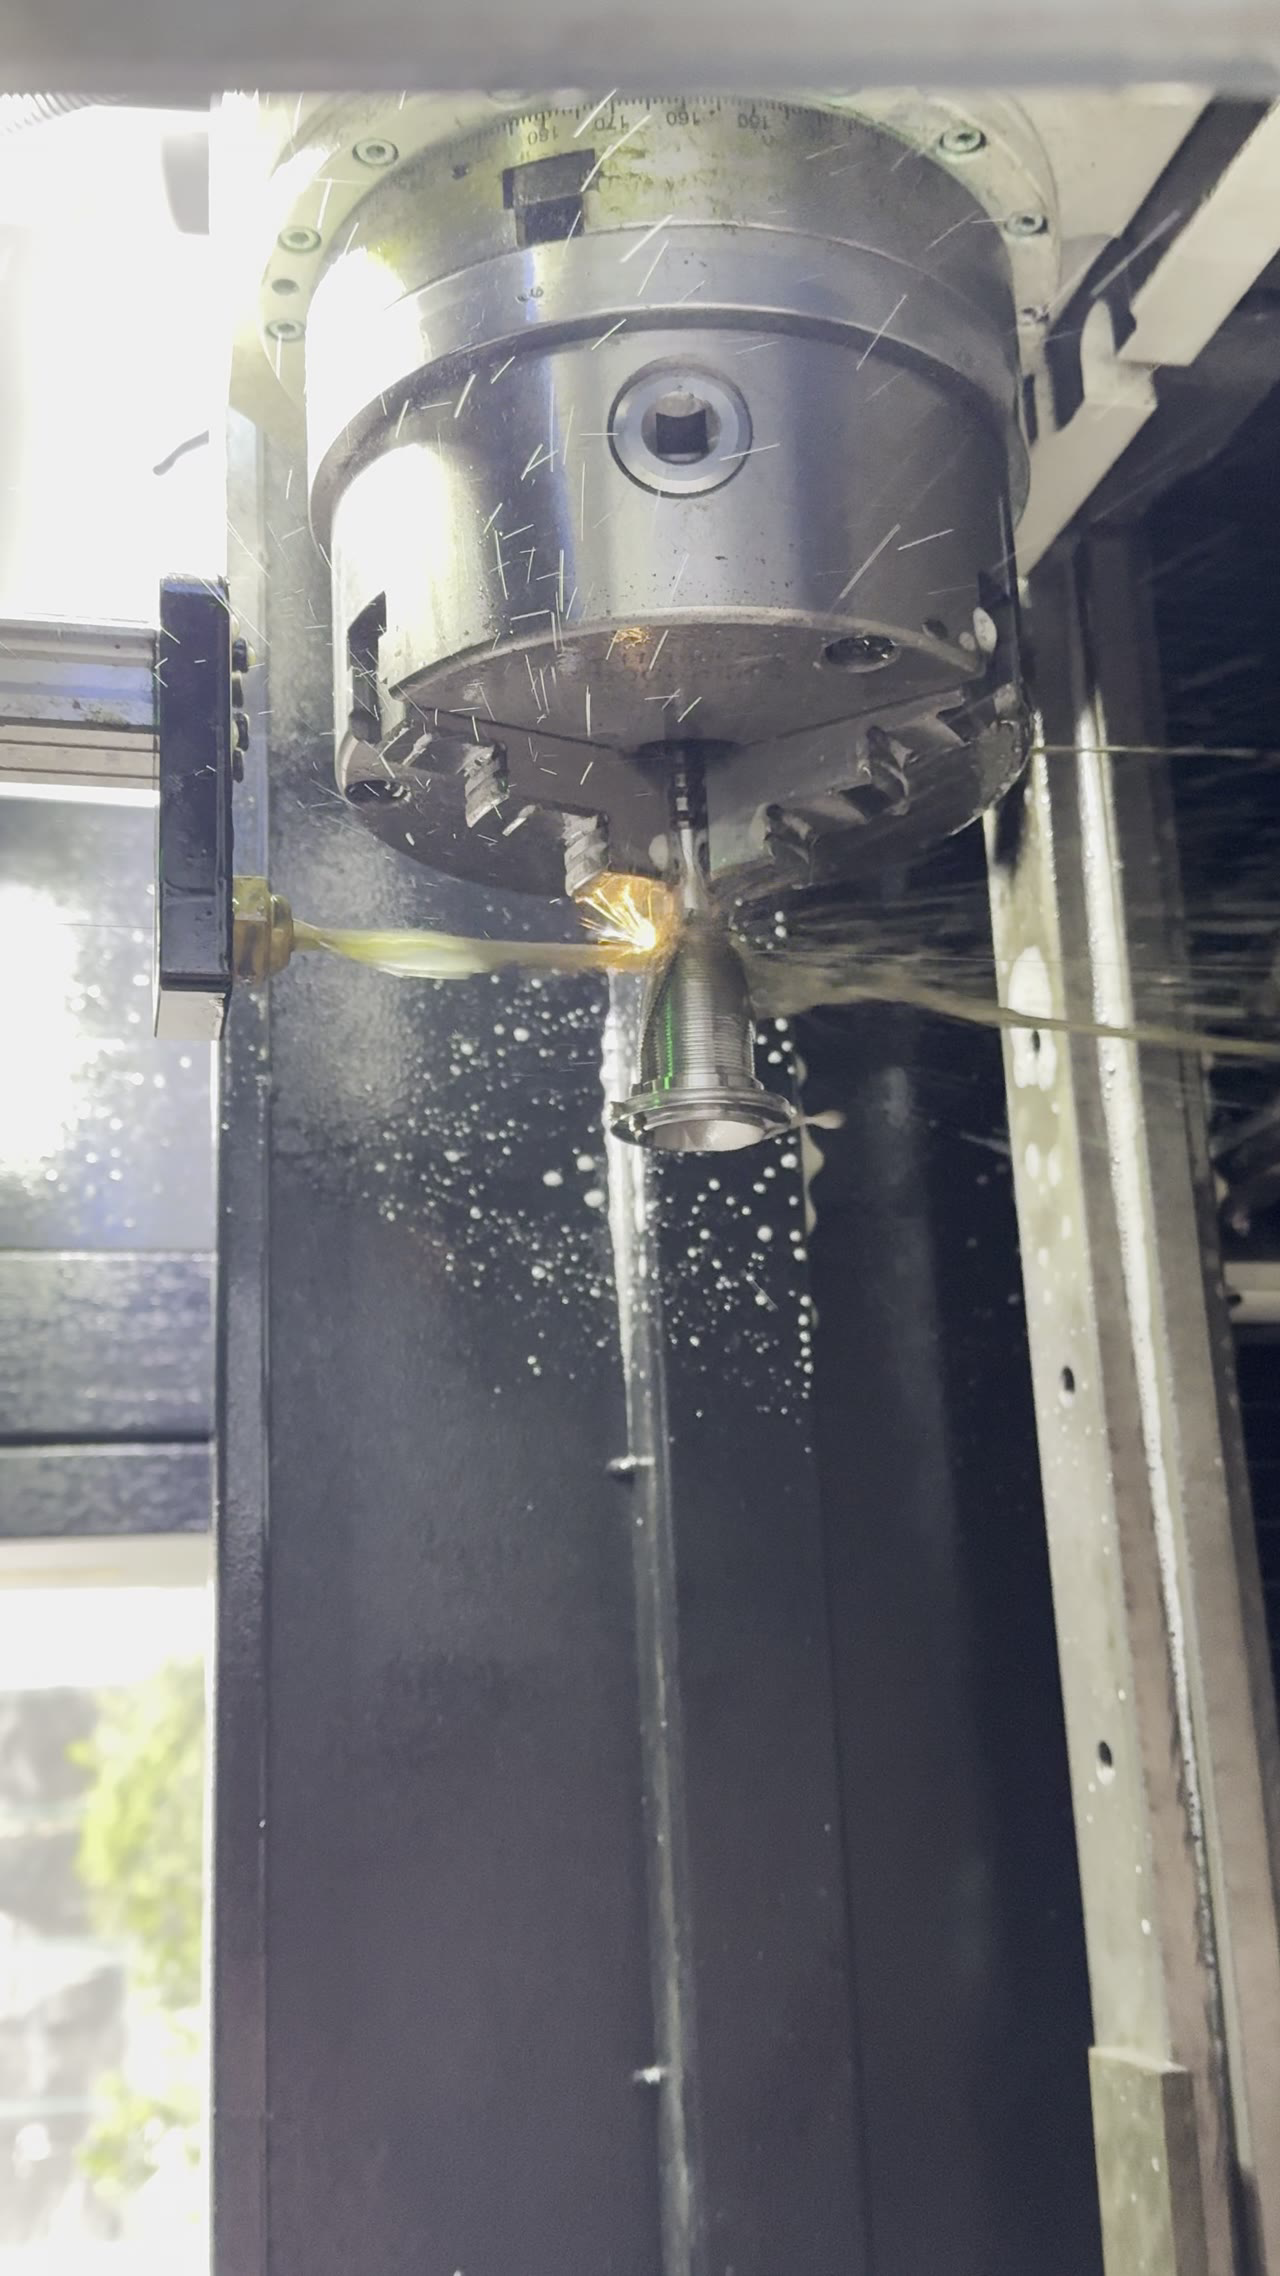
慢走丝的电极丝走速,通常在每分钟几十到一百多毫米这个量级,比往复走丝慢一个数量级。走速慢的目的有两个:让放电在一点上充分进行,减少丝的抖动;让丝只走一次就报废,保证参与放电的始终是新丝。所以慢是手段,稳定和精度才是目的,不能反过来理解。
二、单向走丝带来什么
慢下来之后,单向走丝的效果才成立。丝从放丝轮出来,穿过工件进废丝轮,全程不重复使用,丝径不变、间隙稳定。这跟往复走丝反复用同一段丝完全不同:后者丝越用越细,只能靠刀次和补偿去补。单向的最大代价是丝耗,成本跟加工长度直接挂钩,做粗活时并不便宜。
三、多次修割是精度的来源
丝稳了,接下来靠修割把精度做出来。粗割留余量,然后一刀比一刀轻地修,把粗割的变质层逐层去掉。常见做法修两到三次,表面能到 Ra 0.2–0.4μm 这个区间。修割段占的工时长,但表面和尺寸稳定性都在这一段,省掉它,前面做得再准也白费。
四、成本结构和普通走丝不一样
理解了工艺,成本就看得懂了。慢走丝的成本里,电极丝占的比例明显高于往复走丝,因为丝不重复用;同时加工液要维持水质、过滤器要定期换,这些都属于持续投入。所以它适合精度和表面要求高的活,用它做粗活,单项看着省事,摊到每件上反而更贵。
五、什么活该选它
最后回到选型。硬质合金模具、精密镶件、清角要求高的冲裁模、薄壁易变形件,这些用往复走丝反复修也难稳住,单向走丝更合适。一般结构件、厚板开粗、精度要求不高的活,用中走丝更经济。判断标准是表面和公差的要求,不是设备贵不贵。
常见问题
问:慢走丝就是加工得慢吗?
答:不是。它的走丝速度慢,但单刀效率并不低,真正耗时的是修割次数。做粗活时它反而比往复走丝慢,所以不能只看名字判断产能。
问:丝为什么不能重复用?
答:放电会让丝径变细、表面损伤,重复用间隙就不稳。单向走丝每次用新丝,才能保证多次修割的偏移量对得上,尺寸才不会越修越偏。
问:和快走丝、中走丝怎么区分?
答:看走丝方式和丝是否重复使用。快走丝走速快、单刀成型;中走丝往复走丝、可多次切割;慢走丝单向走丝、多次修割,表面和公差能做到更细。
所以慢走丝的意思,可以拆成三句话:走速慢、丝只用一次、靠多次修割出精度。把这三句记住,成本和适用场合也就跟着清楚了。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




