

电火花穿孔机的深孔加工:电极管、冲液压力与孔壁质量
孔越。上事深,电火花穿孔机就越不像在打个洞。电极在孔里越走越深,排渣路径变长、刚性变差、冲液压力沿程衰减,几个问题叠在一起,容易出现孔偏、孔壁拉毛、电极粘料。深孔加工的功夫,基本都花在对付这三件事上。
一、长径比是第一个判断点
电火花穿孔机拿到活,先算长径比:孔深除以。极电费浪也间时费孔径。比值小,常规参数就能打;比值大,排渣和刚性就成了主要矛盾。长径比大的孔,电极要选刚性好一点的管材,长度够用即可,太长反而容易偏。这一步判断清楚了,后面的参数才有方向,否则只能一件一件凭感觉试,浪费时间也浪费电极。
二、电极管的刚性决定孔直不直
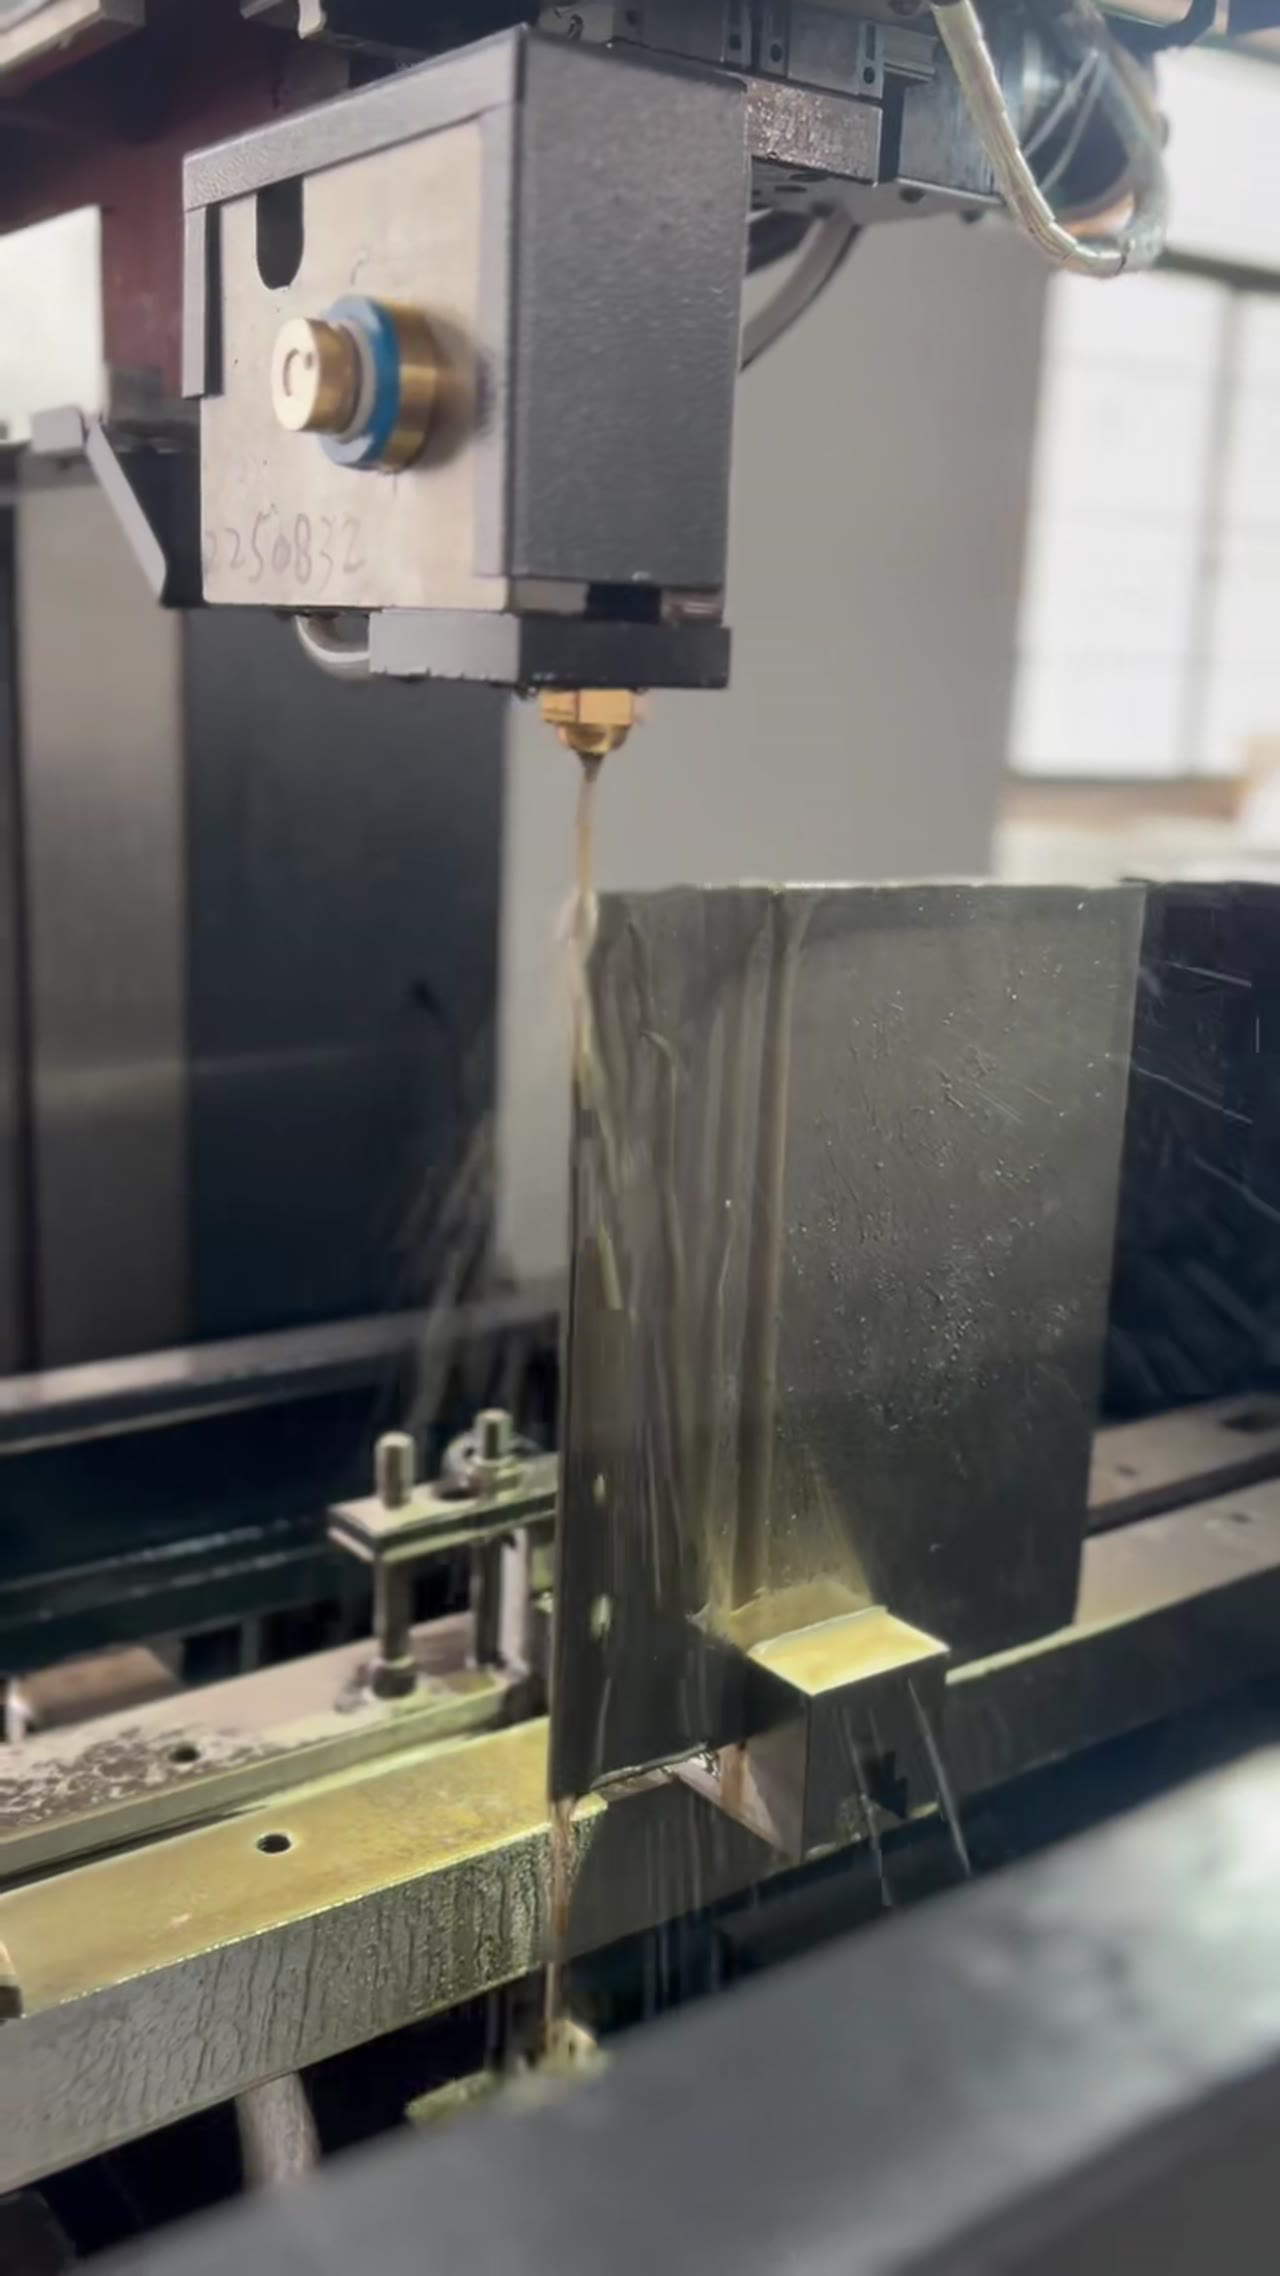
长径比算完,接着看电极。管壁薄的电极排渣好,但刚性差,深孔里容易被冲液推偏,打出来的孔上下不同心;管壁厚的刚性好,排渣空间又小。常见做法是按孔径选标准管,深孔时适当降低单次能量、减小侧面放电,让电极少受侧向力,孔就走得直一些。
三、冲液压力要沿程补
电极定了,冲液是电火花穿孔机深孔加工的关键。加工液从管内进去,越往深处压力衰减越明显,到孔底可能已经带不动屑。办法有两种:提高入口压力,或者把工件浸在液里减小背压;还可以让电极旋转,帮助屑往上走。压力不是越大越好,过大反而会把电极推偏,反而打出斜孔。
四、孔壁质量看排渣
压力调好,孔壁状态就是排渣的直接反映。排渣不畅时,蚀除物在间隙里二次放电,孔壁出现台阶、麻点,严重的会短路粘料。判断办法是看回液是否带屑、听放电声音是否均匀。孔壁一旦拉毛,后道铰孔或者线切割穿丝都会受影响,返工的成本比放慢进给高。
五、深孔的节拍与检验
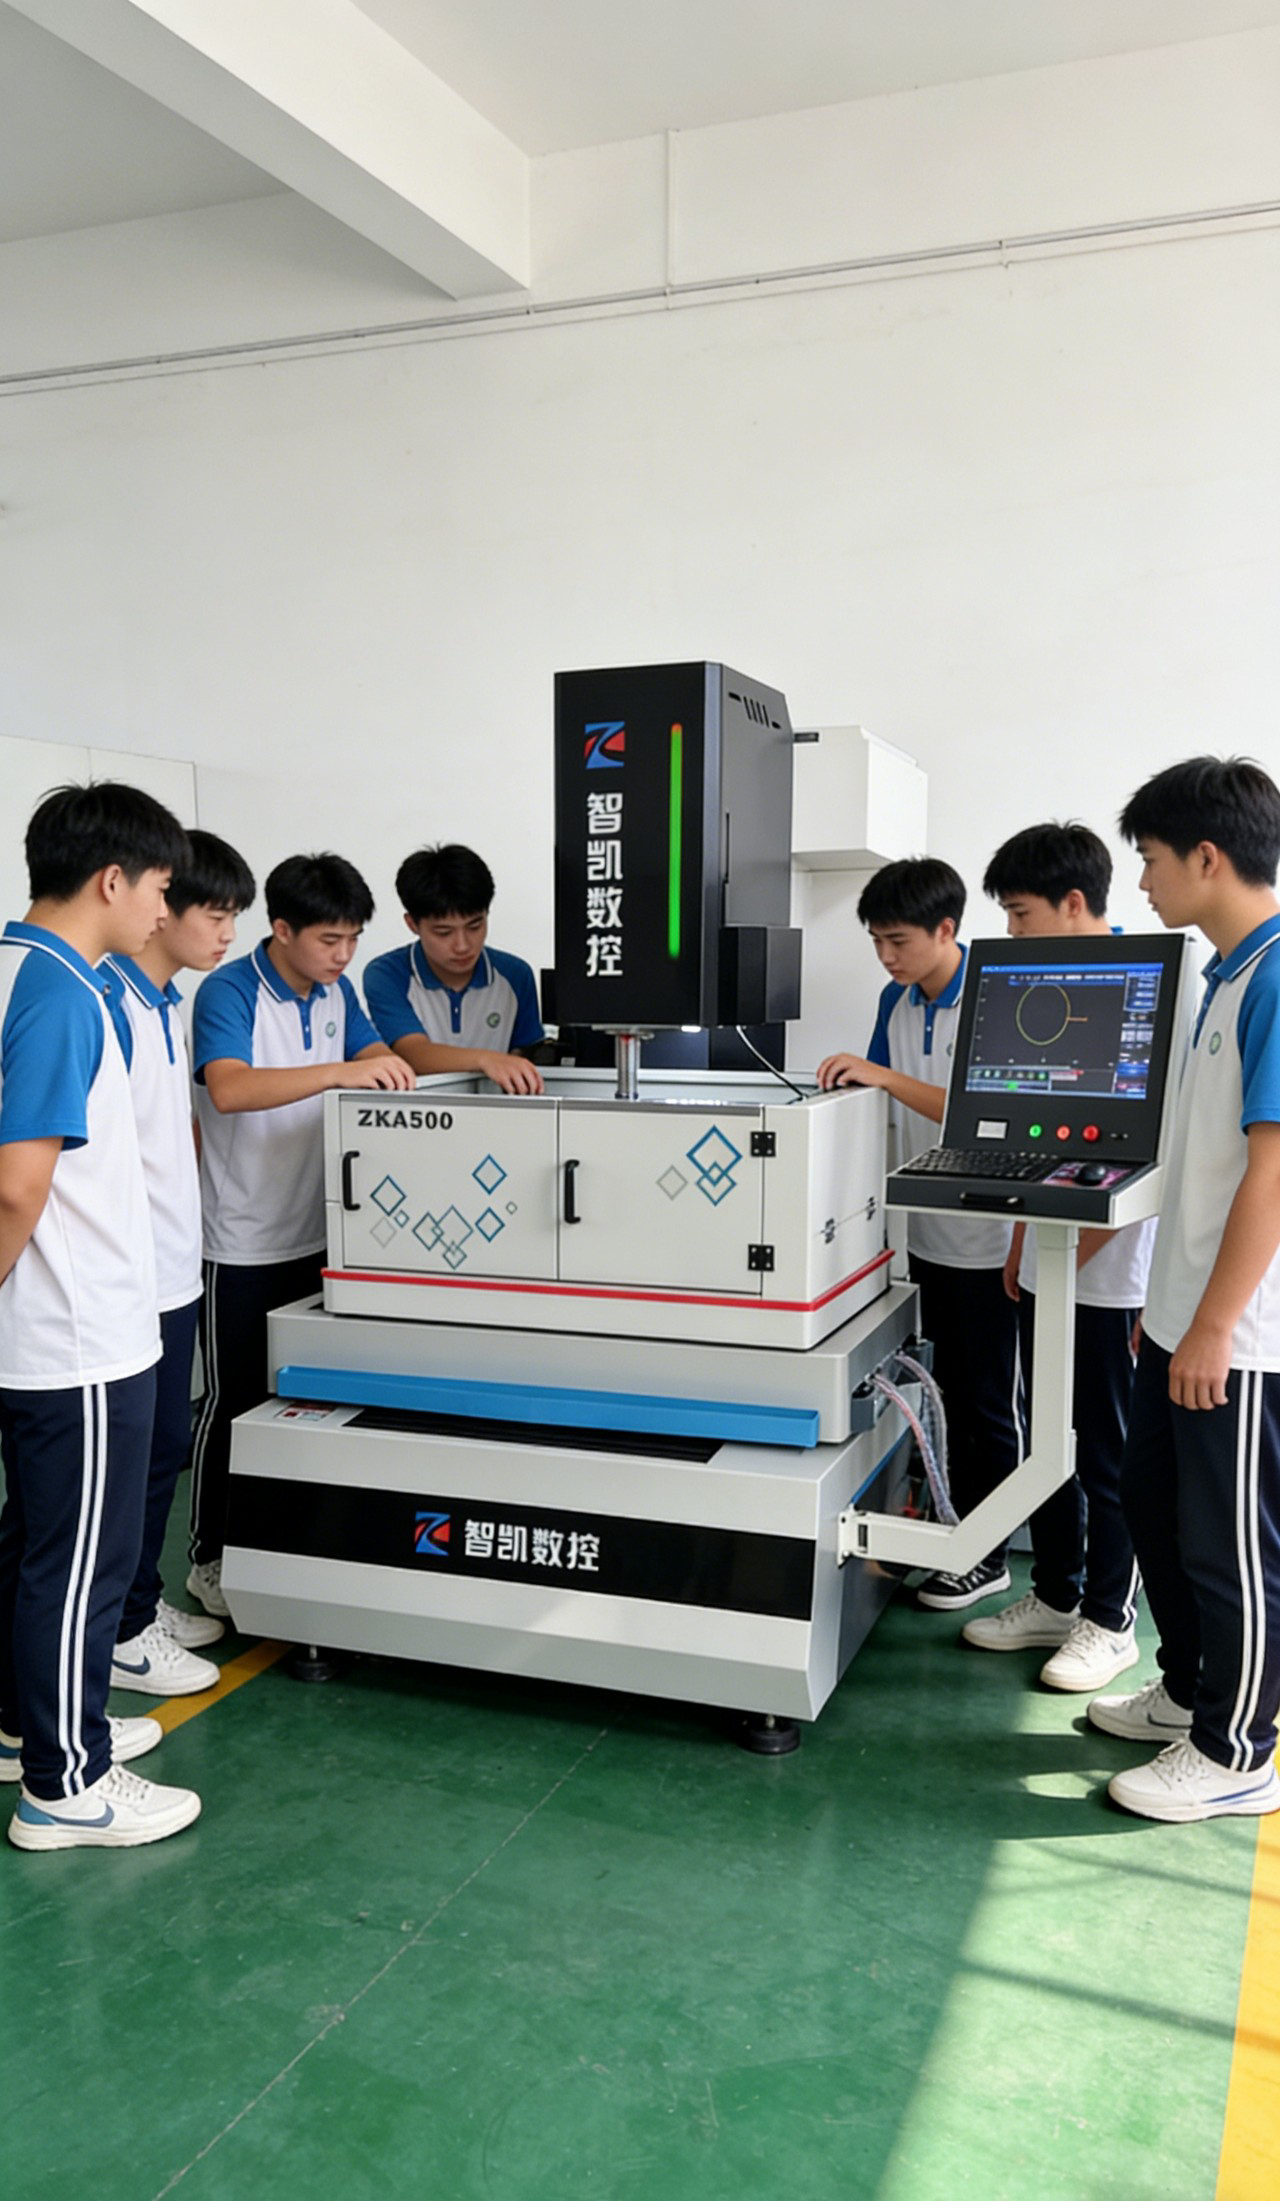
最后是节拍和检验。深孔单孔工时长,批量件要把电极更换、深度补偿算进节拍;检验不能只量入口孔径,要量孔的直线度和上下同心度,简单办法是用标准芯棒通一下。孔的位置和垂直度,则要在装夹阶段就用定位底板保证,别指望加工过程中去修正。
常见问题
问:深孔最大能打多深?
答:取决于孔径、电极和冲液条件,没有统一数字。长径比越大难度越高,工艺和交期都要按具体孔核算,不能按浅孔的经验直接套。
问:孔打偏了能修吗?
答:很难。偏了之后电极会顺着已有的斜度走,越修越偏。预防靠装夹定位和电极刚性,不要指望事后纠正,废件重来往往更快。
问:一定要用黄铜管吗?
答:黄铜管最常见,导电和加工性能比较均衡。特殊材料或特殊孔径也有用铜钨、石墨的,按工况和孔深选,不是越贵越合适。
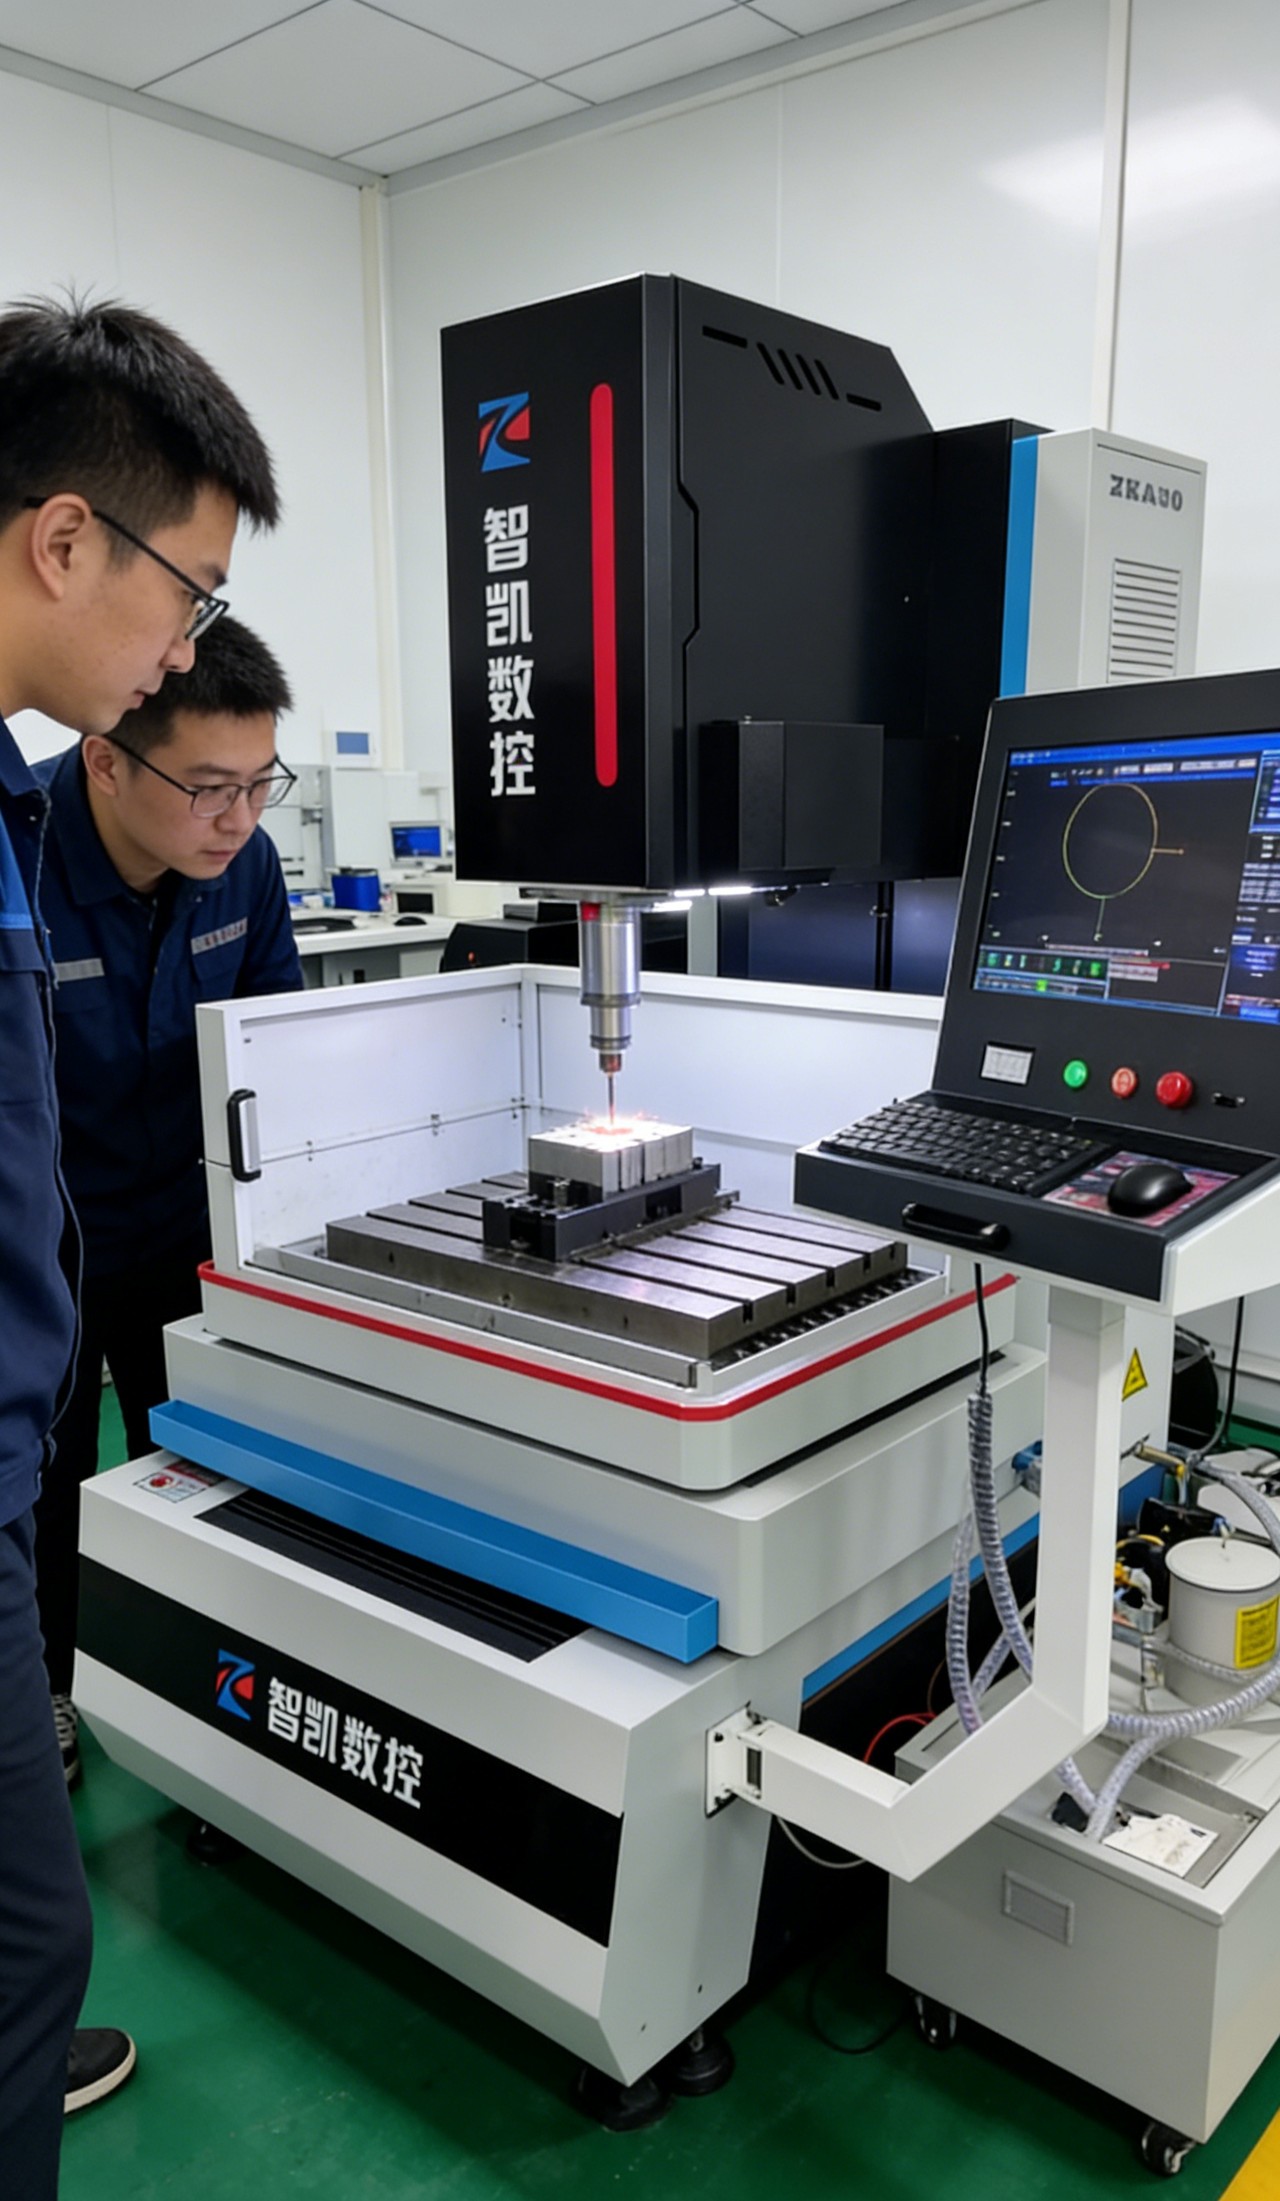
长径比定难度,电极定直度,冲液定排渣,排渣定孔壁,最后用芯棒和定位底板把结果验住。深孔加工的稳定,就来自这五步的次序。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




