

放电加工机的粗精分档:电流、抬刀与电极损耗补偿
放电加工机靠。耗消极电和率电极一点点把材料蚀掉,粗加工要快、精加工要准,这两件事很难用一套条件同时做到。所以实际生产里都是分档做:先用大电流把大部分余量去掉,再换小能量修型面和清角。分档分得清不清楚,直接决定效率和电极消耗。
一、粗加工先算去除率
放电加工机的粗加工,目标是单位时间蚀掉最多材料。做法是加大电流、拉长脉宽,让单次放电能量上去,同时把抬刀频率降下来,减少空行程。代价是表面粗糙、变质层厚,电极损耗也大。这一段不用纠结表面,只要余量留得均匀、型面不塌,就算合格。余量留多少,取决于后面精修几次能修掉。
二、精加工靠小能量多次走
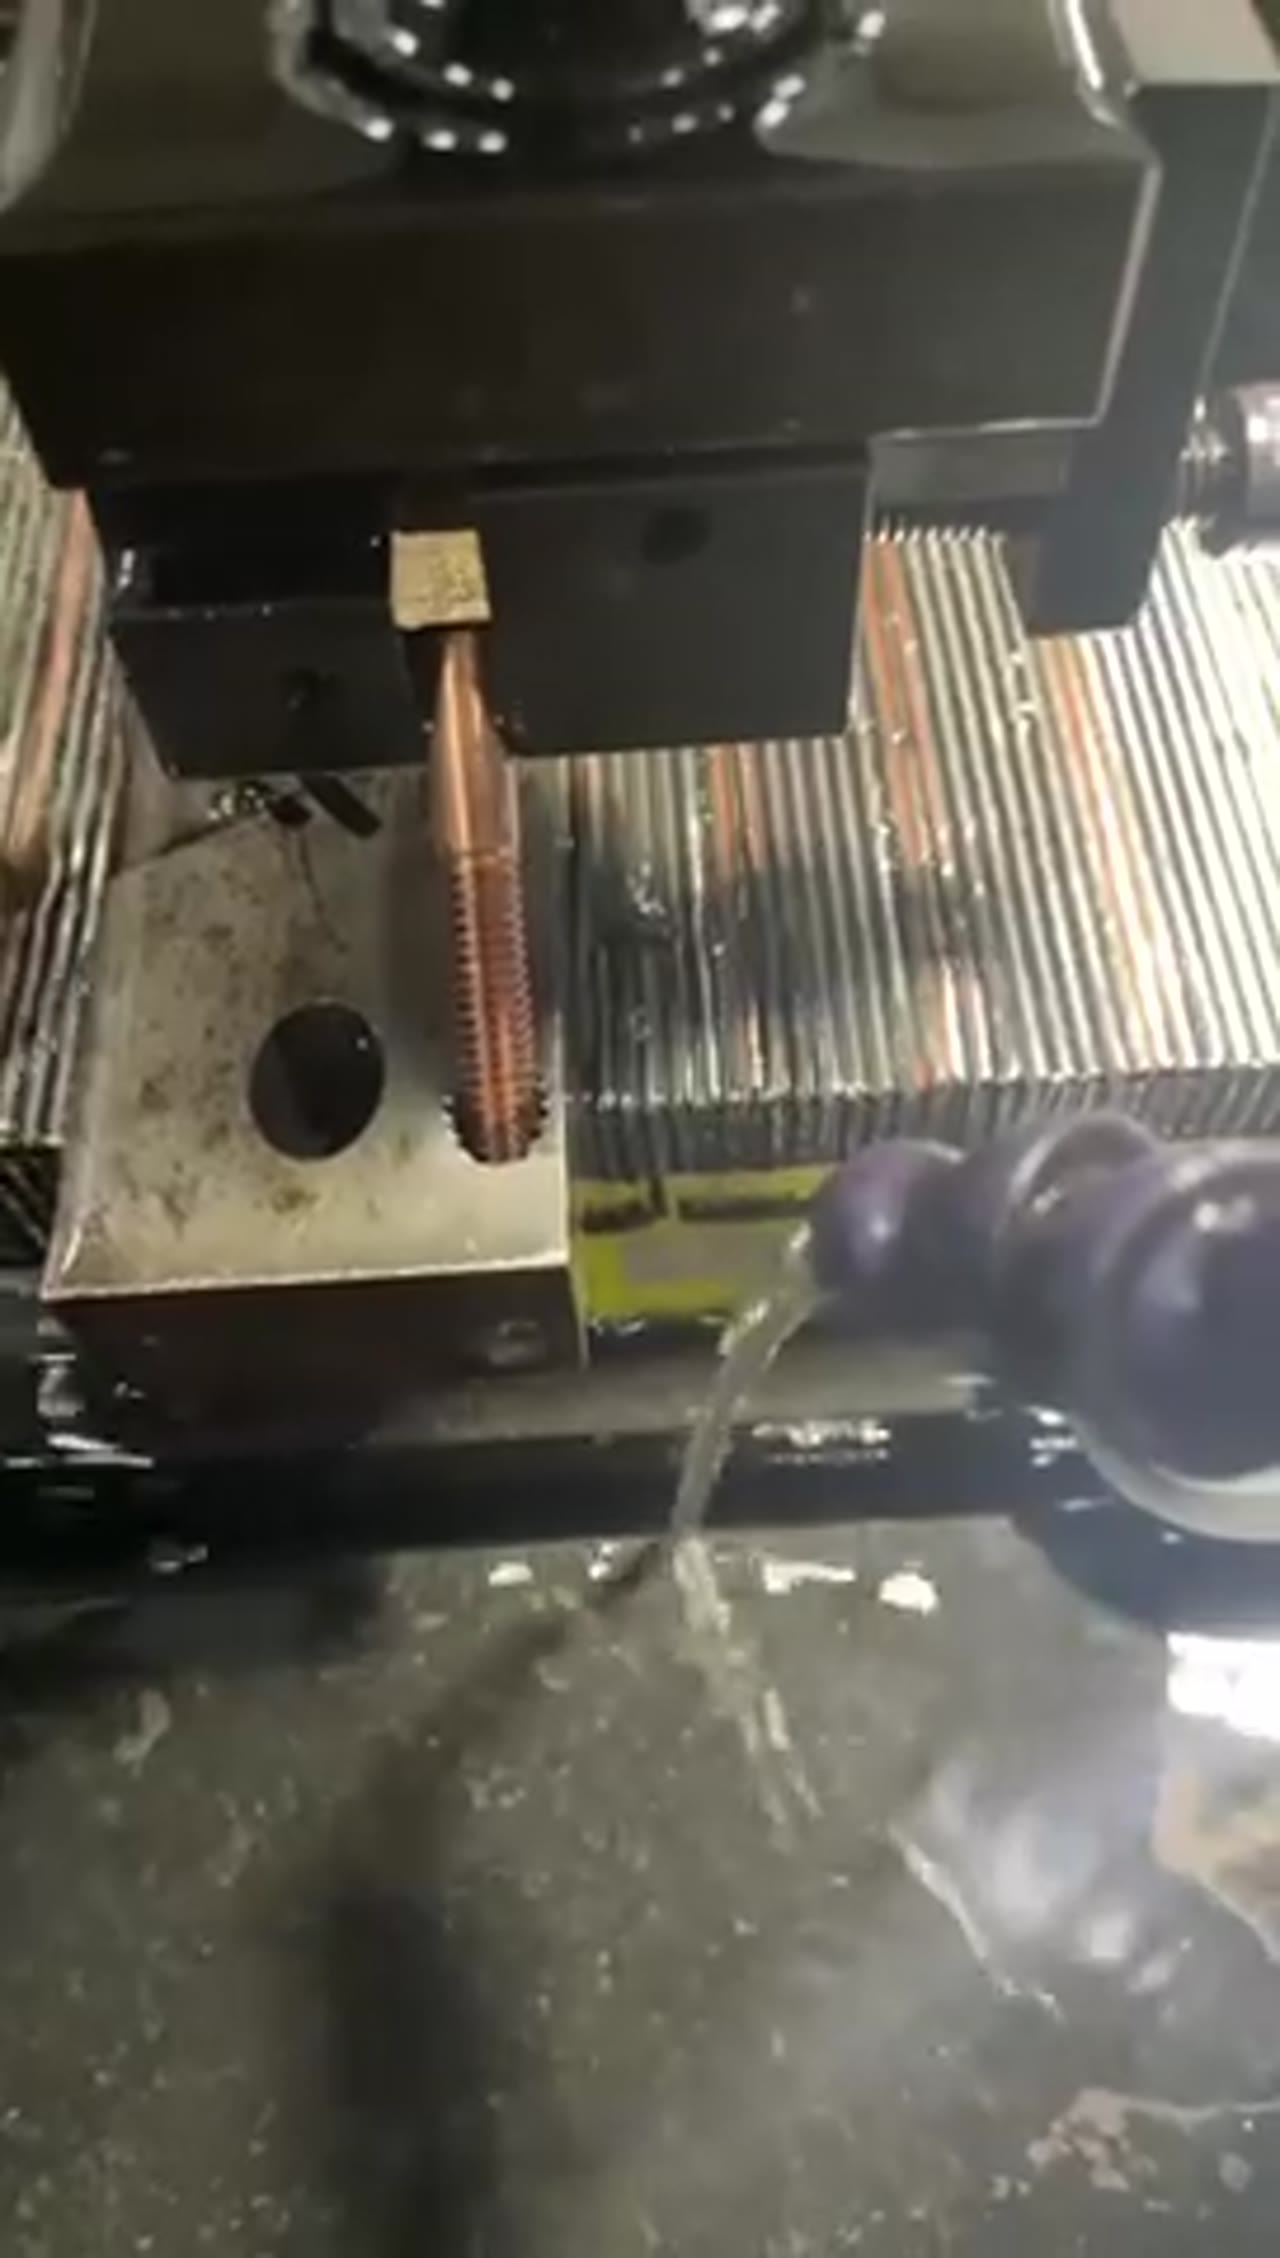
粗加工完,进入精修。能量降下来,脉宽缩短,抬刀变密,靠多次走刀把变质层一层层削掉。这一段的效率低,占用的时间却不短,所以要控制次数:表面要求 Ra 1.2μm 和 Ra 0.7μm,用的刀次完全不同。次数定多了白磨电极,定少了表面达不到,还得返工重来。
三、抬刀不是越勤越好
精修里最容易被忽略的是抬刀。抬刀的作用是把蚀除物从间隙里抽出来,抬得太少,屑排不掉,会二次放电、拉弧;抬得太勤,有效放电时间被切碎,效率掉得厉害。判断标准是听声音和看电流表:连续均匀是正常,出现爆鸣或电流剧烈跳动,就该调抬刀高度或者改冲液。
四、电极损耗要提前补
排渣理顺了,接下来是电极本身。放电过程中电极也在被蚀,尖角和窄边损耗最快,越打越圆。做法有两种:一是按损耗量给补偿,在下刀深度和横向尺寸上预留;二是把粗精分开,用粗加工电极和精加工电极各一支。窄缝深腔尤其明显,损耗不补,尺寸一件比一件小。
五、什么时候该换工艺
最后要把边界说清。放电加工机适合型腔、盲孔、深窄槽、硬料这些铣削下不去刀的地方,前提是材料必须导电。大面积去除、追求高去除率的粗活,用铣削更划算;工件不导电,就走别的工艺路线。边界划清楚,就不会出现拿放电硬啃大余量、电极和工时双输的局面。
常见问题
问:电极用什么材料?
答:常见是紫铜和石墨。紫铜损耗小,适合精修和复杂型面;石墨去除率高,适合粗加工,但脆、易崩边。按工序选,不必一支电极用到底。
问:加工面有麻点是什么原因?
答:多半是排渣不畅或冲液方向不对,蚀除物在间隙里二次放电。先查冲液和抬刀,再看电流是否偏大,顺序反了容易把简单问题越调越乱。
问:精修一定要换电极吗?
答:要求高的活要换。粗加工已经把电极损耗掉了,同一支电极修不出准确型面。要求一般的件可以共用,但要按损耗量在尺寸上补回来。
粗加工看去除率,精修看表面和次数,中间用抬刀把排渣理顺,最后靠损耗补偿收尺寸。档分清楚了,效率和电极成本才能同时守住。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




