

精密中走丝的配置差异:伺服、丝杠、反馈与温控
同样叫中走丝,配置不同,价格能差出一大截。伺服还是步进、丝杠什么等级、有没有反馈、床身怎么处理,这几项决定了它能不能长期稳住公差。采购时把这些问清楚,比反复比价格有用得多。
一、驱动方式先分档
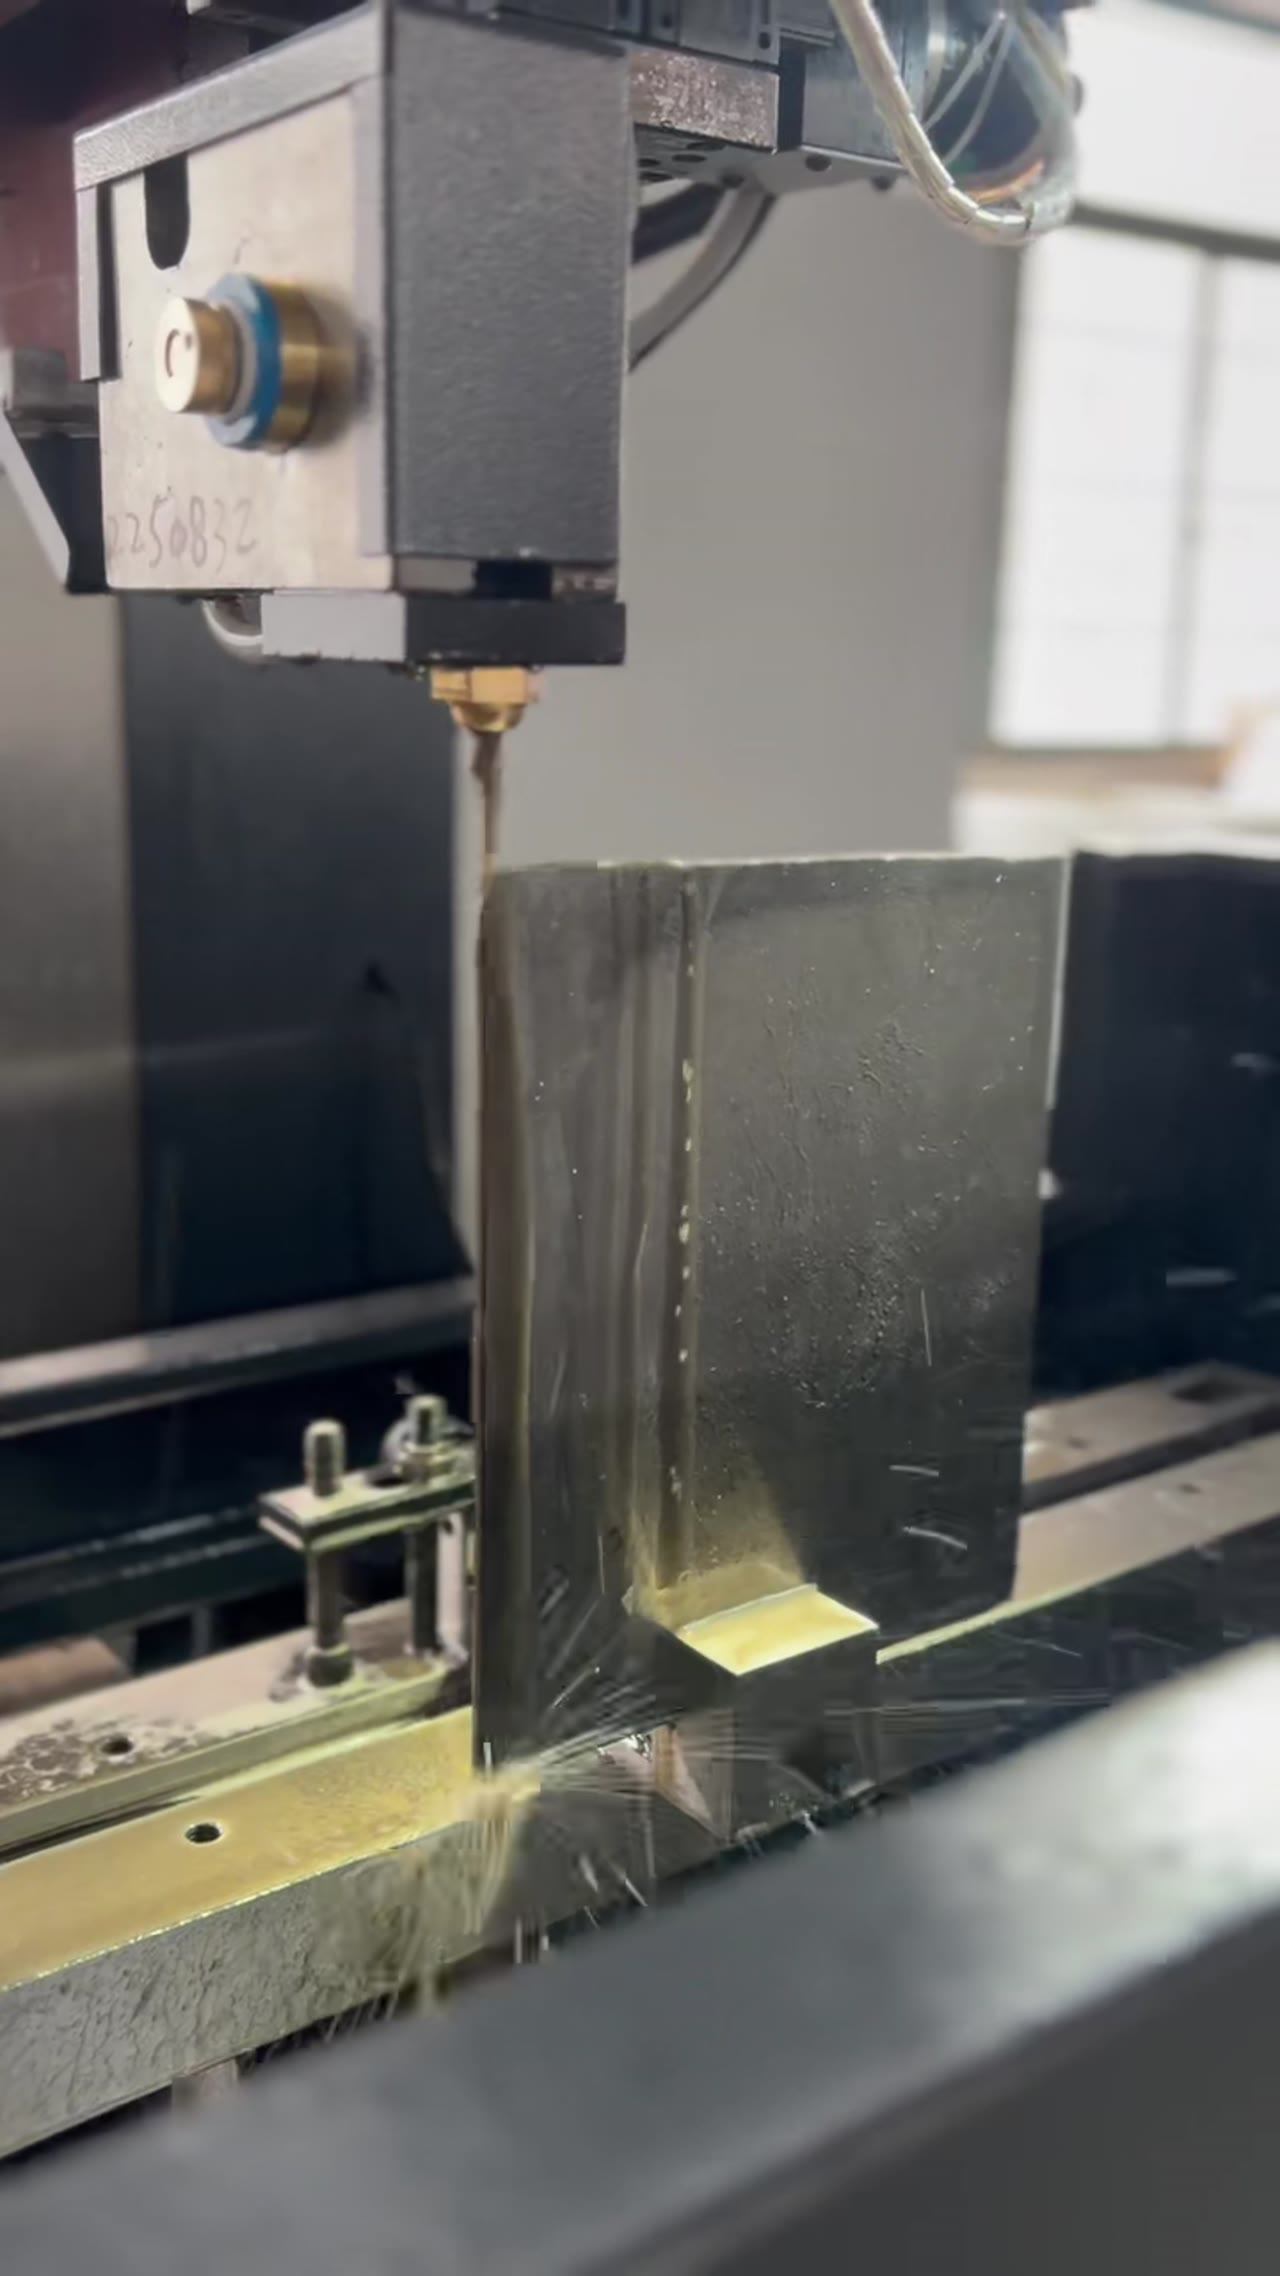
最直接的分档在驱动。步进电机开环控制,结构简单、成本低,适合一般精度的活;伺服电机带编码器,能反馈位置、能纠偏,动态响应也好。精密中走丝基本都上伺服,配日系 A6 系列伺服这类成熟型号,稳定性和备件供应都有保障,长周期使用差别明显。
二、丝杠与导轨决定本体精度
精密中走丝在驱动之上还有传动链。C3 级滚珠丝杠的导程误差小,配合预紧能减少反向间隙;导轨的直线度和刚性决定大行程时会不会爬行。这两项属于看图纸就能核的硬指标,也是同规格机床价格差异的主要来源。选型时可以直接问等级,回答含糊的要多问一句,别只看外观。
三、反馈与补偿要成对
传动链好了,还要有反馈。光栅尺或编码器把实际位置读回来,控制系统据此修正,才谈得上闭环。补偿功能也要配套:螺距补偿、反向间隙补偿、丝径补偿,缺一项,精度就有一段补不上。这一块是软件能力,选型时可以让对方演示补偿参数怎么设、能不能存档。
四、热与振动最容易被忽略
硬件看完,还有环境适应性。床身铸件的时效处理、筋板布局、地脚支撑,决定它抗振动和抗变形的能力;有些机型配温控或者热补偿,长时间加工时尺寸漂移更小。车间如果靠近冲床、行车,隔振和地基也要一并考虑,设备再好,装在不稳的地上也白搭。
五、按活定配置,不按价格
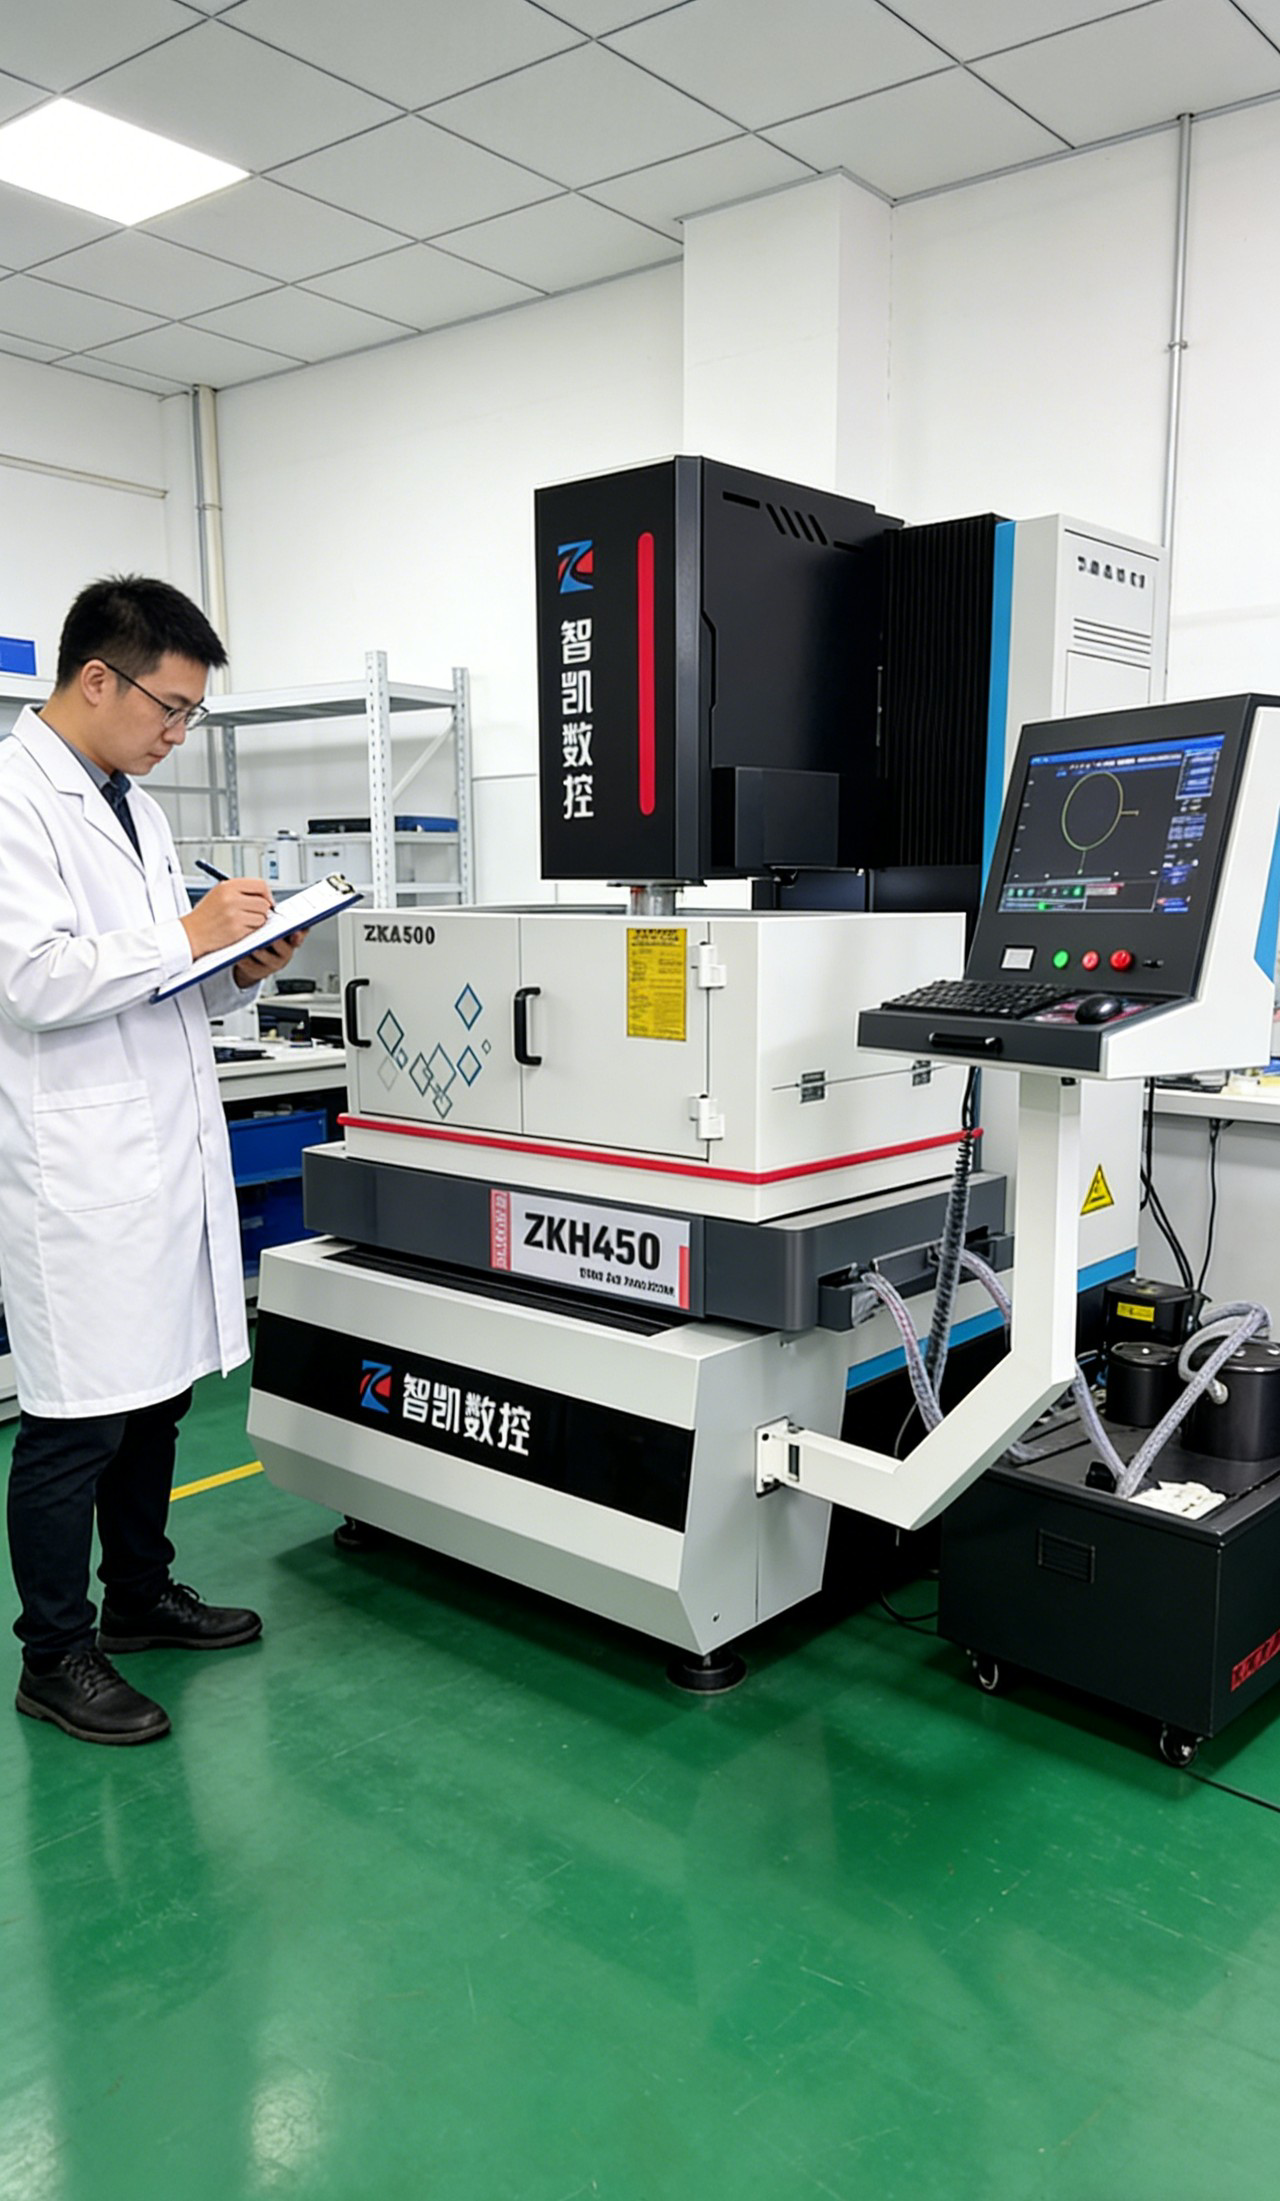
最后是精密中走丝的配置怎么定。工件公差 ±0.01mm 量级、批量不大,常规配置就够;公差收紧到 ±0.005mm 以内、批量稳定,才值得上伺服加反馈加补偿。配置堆得高,用不上就是浪费;配置不够,后面靠工艺和人工去补,成本更高。按主力工件的公差和批量定,更实际。
常见问题
问:伺服和步进差别有多大?
答:主要在控制和稳定性。步进开环、丢步不反馈,适合一般活;伺服闭环、能纠偏,长时间加工尺寸更稳。差价换来的是稳定性和可维护性。
问:光栅尺一定要装吗?
答:看精度要求。要求高、行程大的机型装光栅尺更稳;中小行程、精度要求一般的,编码器半闭环也能满足,不必一味堆配置。
问:配置高的机床耗电更多吗?
答:主机功耗差别不大,空载 ≤0.1kW、切割 ≤1kW 这个量级。真正影响电费的是加工时间和辅助设备,不是配置高低。
驱动定响应,丝杠导轨定本体,反馈补偿定闭环,床身与环境定长期稳定。四层配好,精密这两个字才落得到公差上,而不只是写在型号里。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




