

中走丝精度的三个层次:定位、重复定位与厚度分档
谈中走丝精度最容易犯的错,是把一个数字当成全部。定位精度、重复定位精度、不同厚度下的实际精度,是三件不同的事,测法不同,影响因素也不同。采购时如果只问一句精度多少,得到的回答往往只是一个特定条件下测出来的值。
一、定位精度说的是到不到
定位精度指工作台指令位置和实际到达位置的偏差,衡量的是能不能走到位。它受丝杠精度、导轨直线度、反馈元件分辨率影响。C3 级滚珠丝杠是常见配置,配伺服和编码器构成闭环或半闭环。这一项决定了加工大轮廓时,累积偏差能控制到什么程度,行程越大越明显。
二、重复定位说的是回不回得来
定位之外还有重复定位,指多次回到同一位置的一致性。它对批量件更重要:单件偏一点还能修,每件偏的方向不一样就没法修。重复定位精度 ≤±0.003mm 这个口径,衡量的是设备稳定性,跟丝杠预紧、导轨间隙、温升都有关系,也是新旧机床差别最大的地方。
三、厚度分档才是实际能力
中走丝精度的前两项是机床本体能力,落到活上还要看厚度。20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm,测试件为八方 10×10×20mm、SKD11/Cr12、HRC58。厚度上去,丝的刚性、排渣条件、放电间隙都在变,精度自然衰减,这个规律任何设备都绕不过去。
四、环境与耗材会吃掉精度
条件说清了,还要知道精度不是装上就一直在。车间温度波动、机床未做热平衡、地基振动,都会让实测值漂移;丝径磨损、导轮起槽、眼膜磨损,会让切出来的尺寸单向偏移。24 小时精度漂移 ≤0.005mm 这个口径,说的就是稳定状态下的保持能力,不是刚开机时的读数。
五、验收怎么核才有效
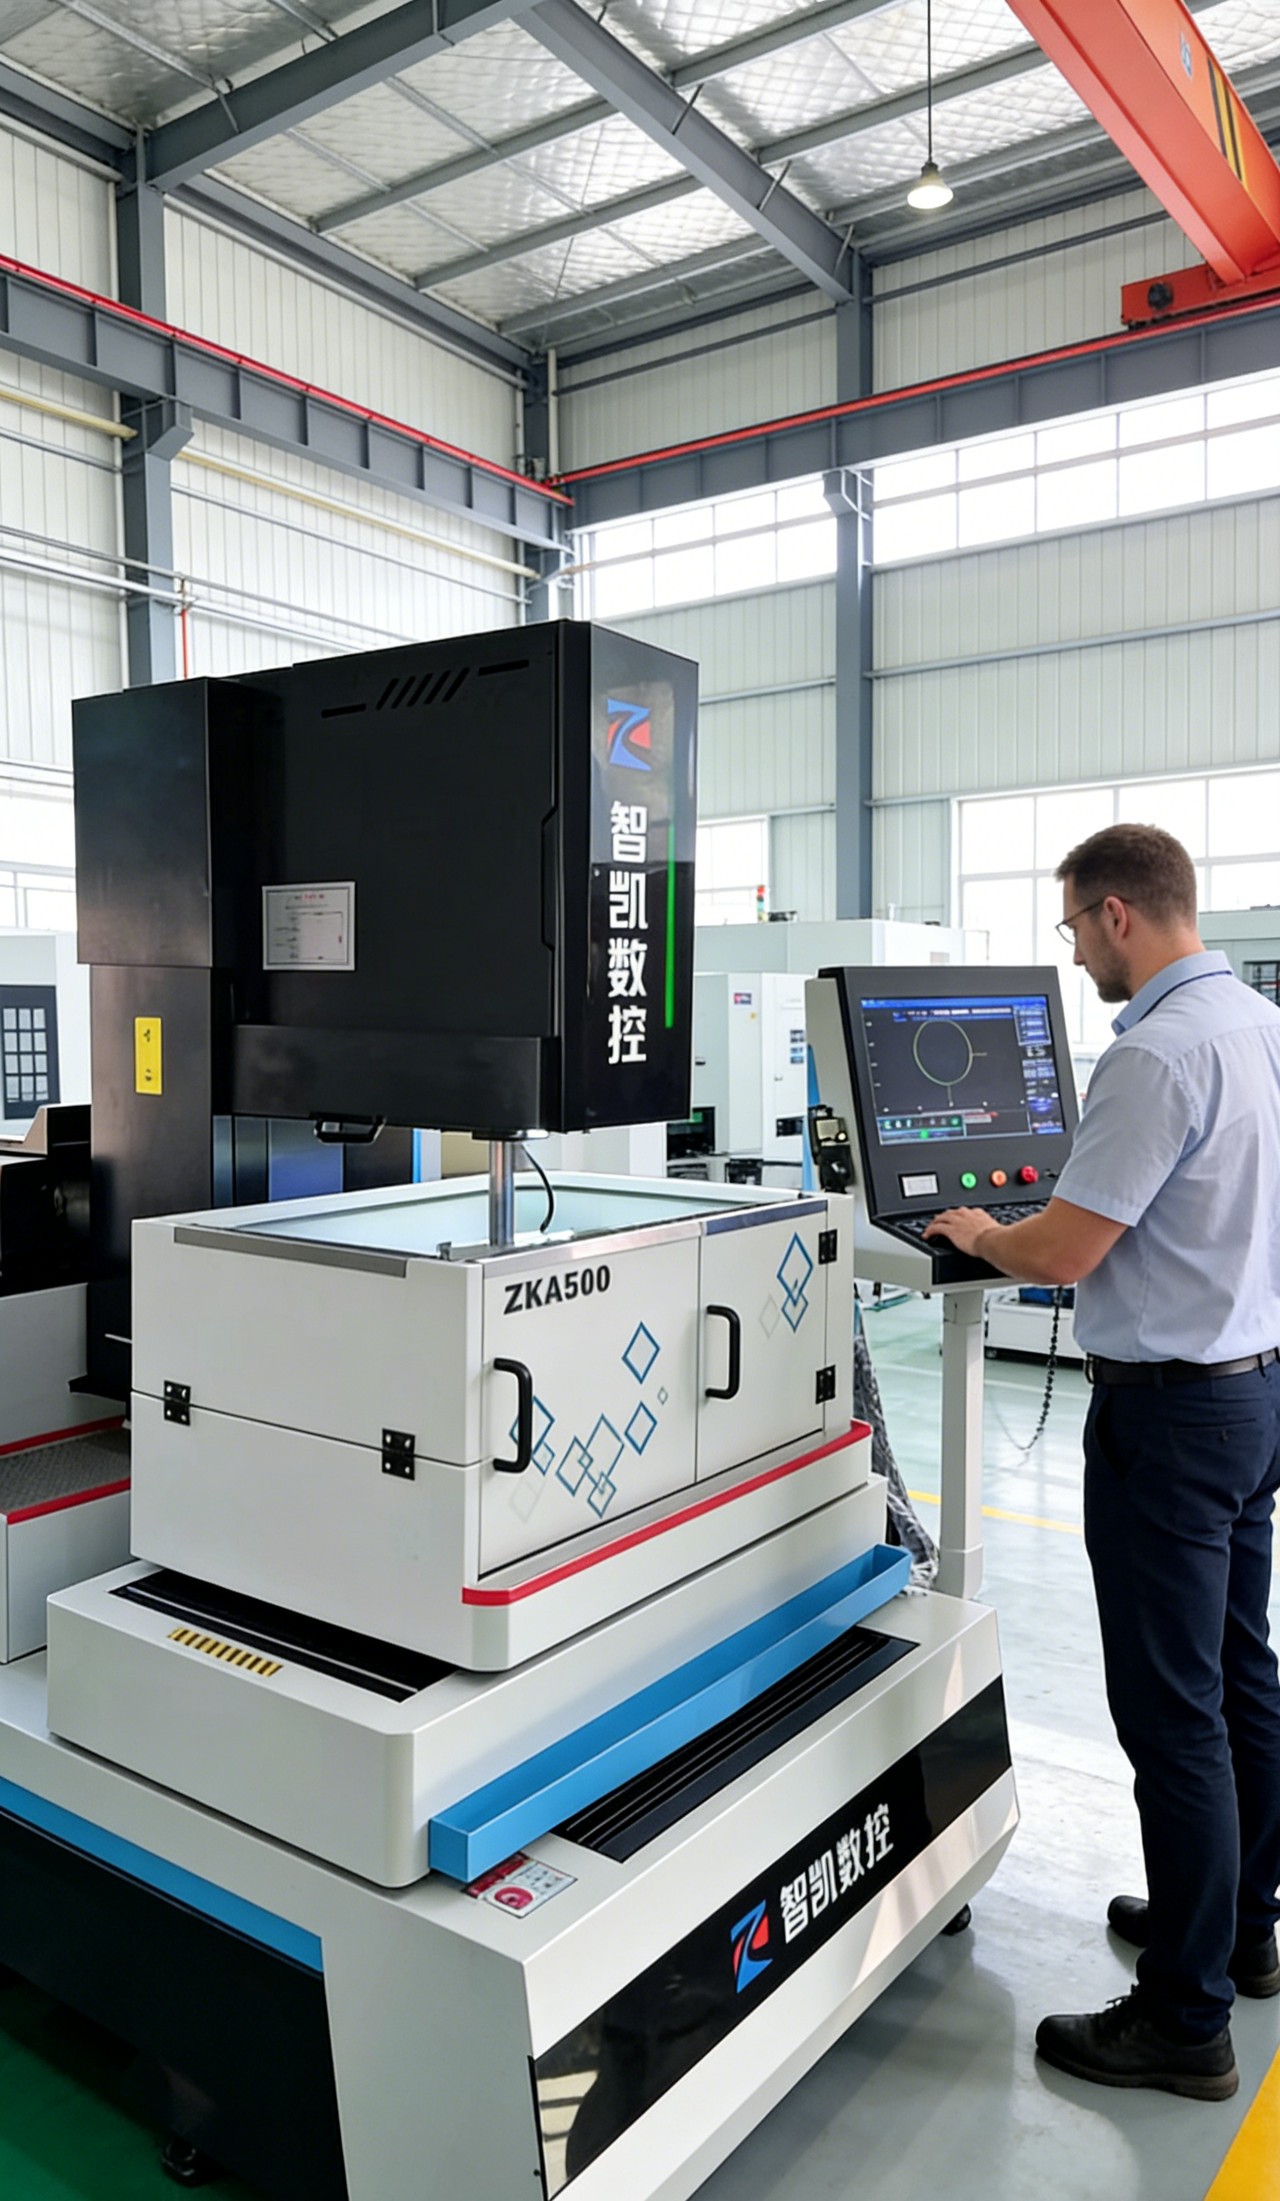
最后讲中走丝精度怎么验收。核精度不能只看参数表,要按约定条件试切:用什么料、多厚、割几刀、量哪个尺寸、谁来记录。首件量完再连续跑几件,看一致性;批量件的关键在重复性,不在单件挑出来的那个值。条件写进技术协议,后面才不会各说各话。
常见问题
问:精度是不是越高越好?
答:看活。精度往上走,成本和维护要求都上去。工件公差在 ±0.01mm 量级,用高精度设备是浪费;公差收到 ±0.005mm 以内,才需要认真比这一项。
问:机床用几年精度会掉吗?
答:会,主要来自导轨磨损、丝杠间隙和结构应力释放。定期检测和保养能延缓,掉到影响工件公差时就要大修或者调整,不能靠补偿硬撑。
问:温度和精度有关系吗?
答:有。钢材热膨胀明显,车间温差大时尺寸会漂。精密件加工前让机床空跑一段时间做热平衡,比直接开工稳,尤其是早班第一件。
到不到看定位,回不回得来是重复定位,做多厚的活看分档,能保持多久看漂移。四个问题分开问,精度这件事才算问清楚。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




