中走丝补偿的四个来源:丝损、间隙、锥度与热变形
中走丝割出来的件差几个丝,很多时候不是机床本身不准,而是补偿没跟上。中走丝补偿说到底只有四个来源:丝损、放电间隙、锥度偏摆、机器热起来之后的漂移。把这四项拆开看,尺寸才收得住。
一、先分清是丝细了还是让多了
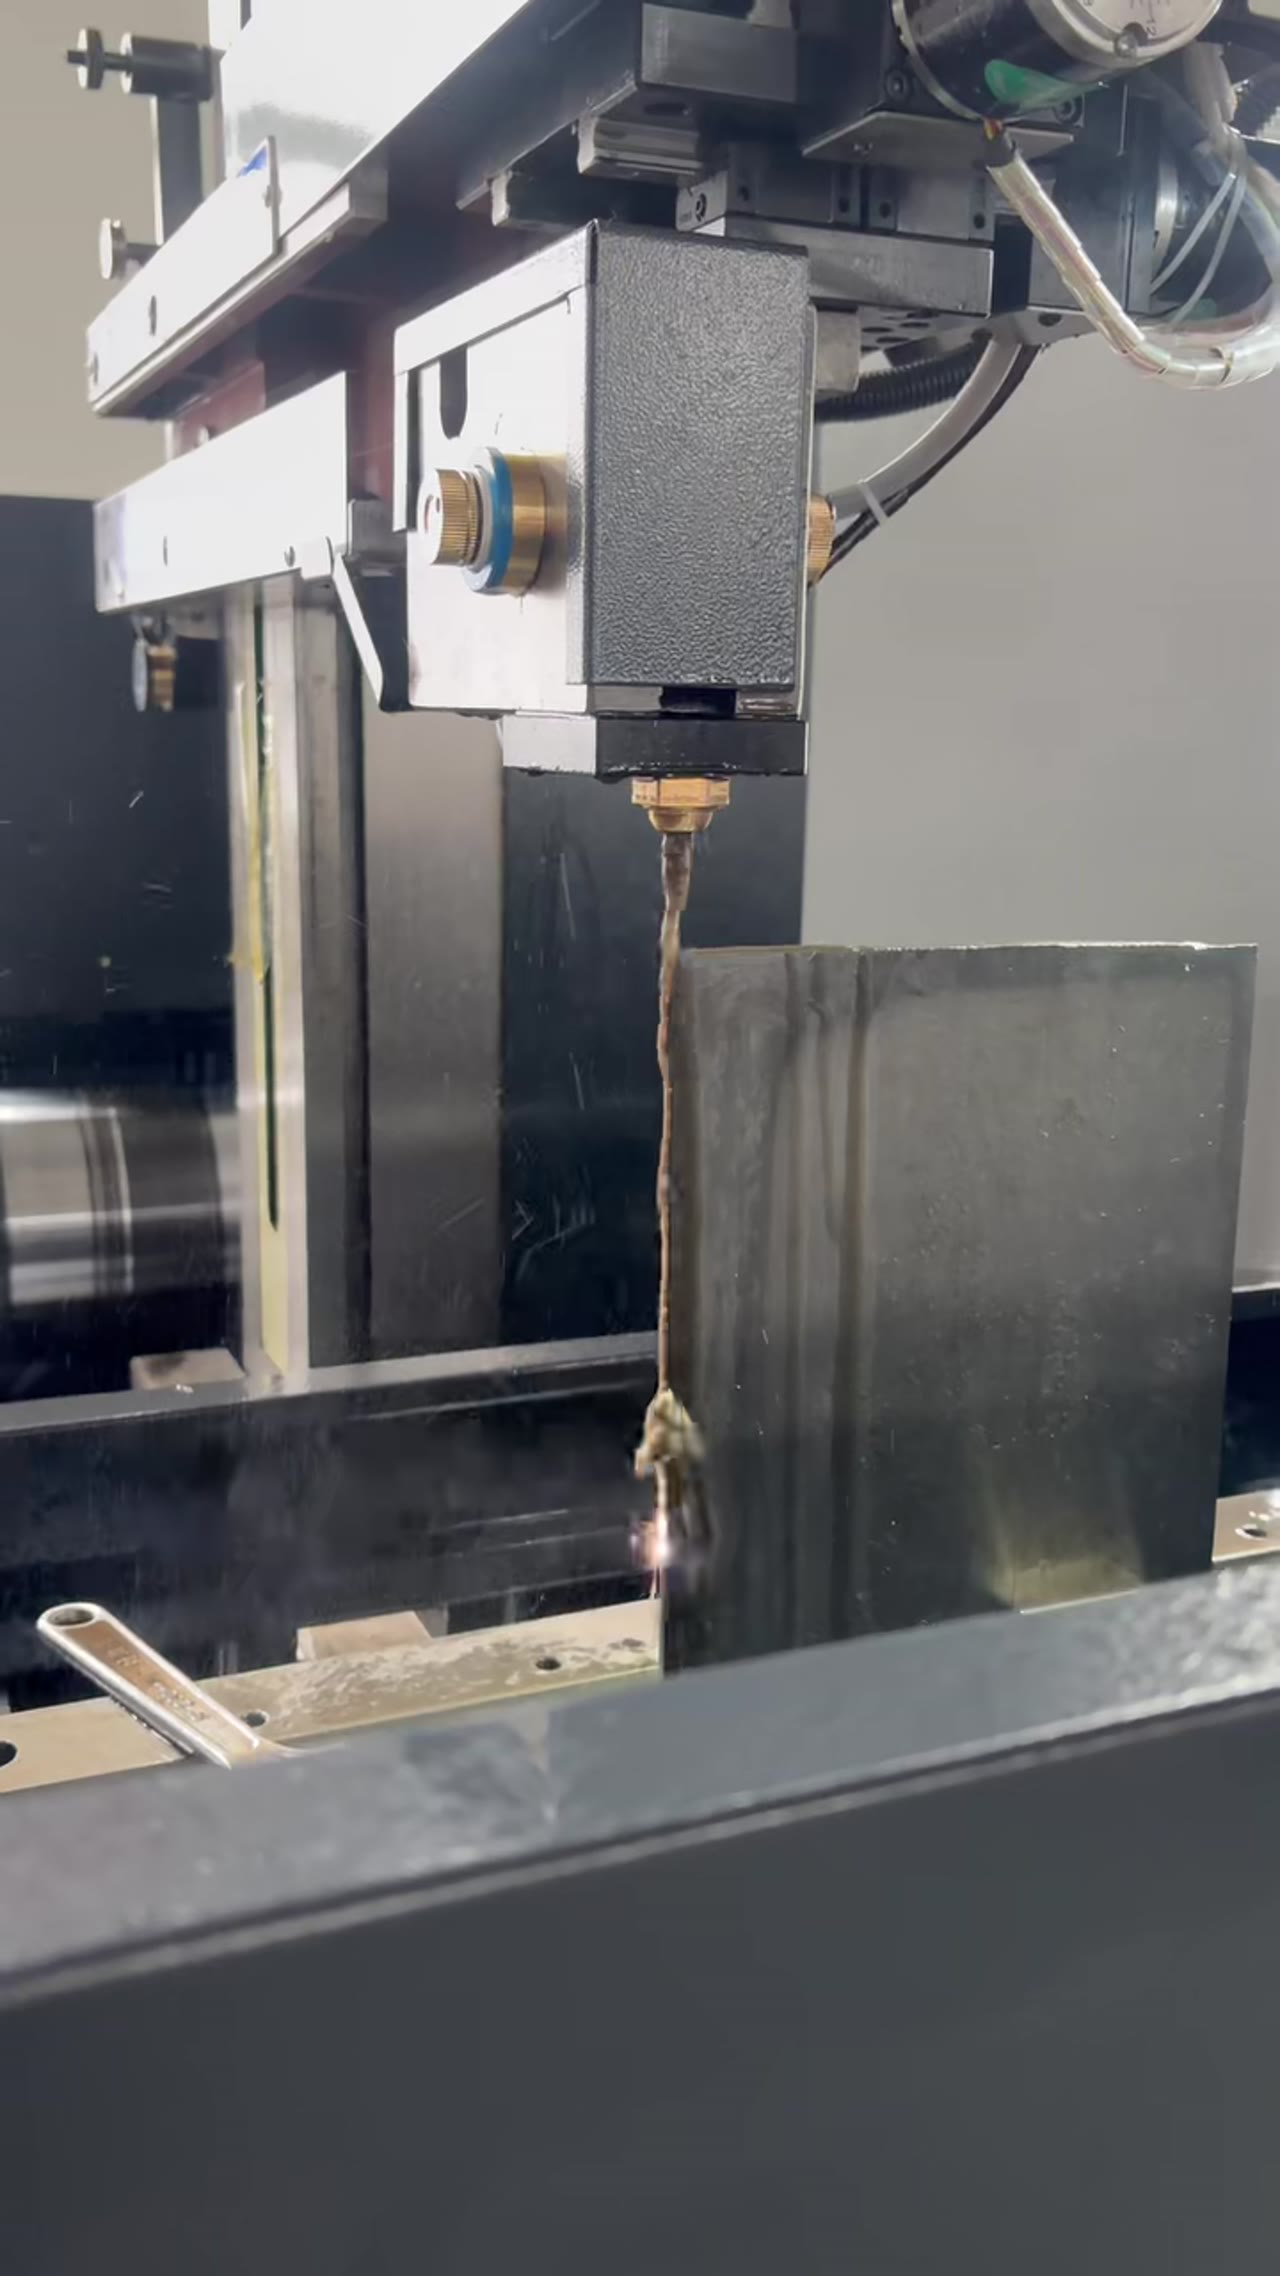
割了几百米之后钼丝直径往下掉,割缝比程序里设的窄,件就偏大;反过来,间隙补偿给多了,件就偏小。这两种偏差长得很像,处理办法却相反。所以先拿卡尺量一件,看是整体偏大还是偏小,再决定是调丝径还是调间隙。两处一起动,改完连自己都说不清是哪一处起的作用。
二、丝损按累计米数记更准
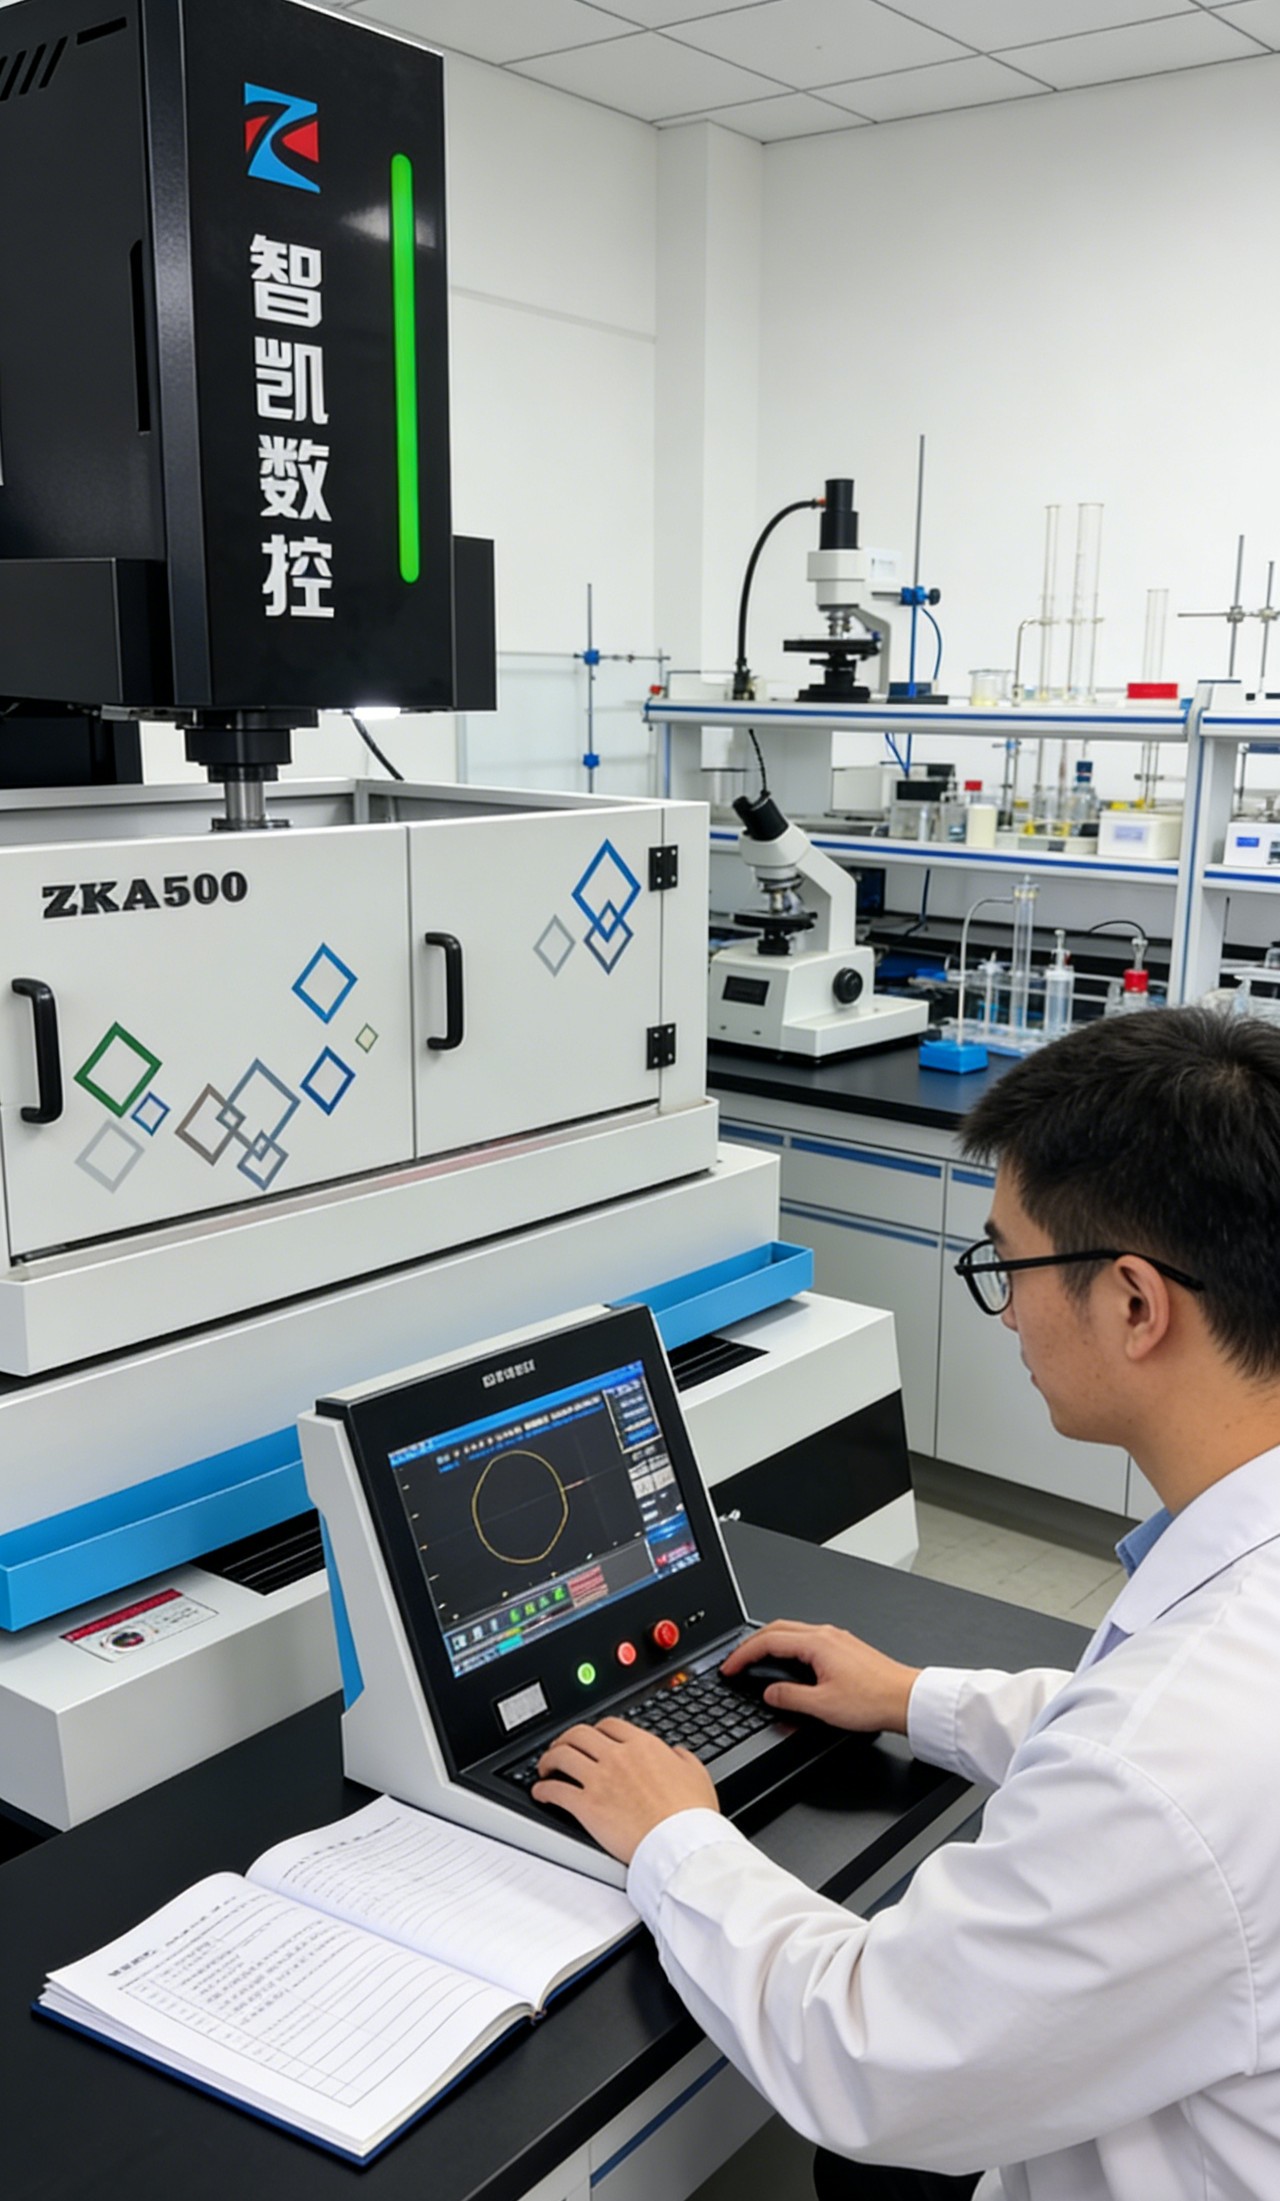
补丝损怕的是按件数记——同样一件活,周长差一倍,丝跑的路就差一倍。实用做法是看编控系统里的累计切割长度,跑到一定米数就按比例把丝径往下补,比如从 0.18 补到 0.17。中走丝补偿里这一项是渐变的,CoolCut 编控系统能查累计米数,也能按丝径存几组参数,换丝直接调用,不用每次重新试。
三、间隙方向错了比数值错更常见
间隙补偿的方向跟工件是凸模还是凹模有关。割外形时丝走在轮廓外侧,补偿给正;割内孔时丝在轮廓内侧,方向要反过来。不少人以为是数值算错了,其实是方向反了,越调越离谱。另外拐角处丝会过切,转角半径小于丝半径的地方要降速或者加停留,不然角上会塌一小块,量出来就是超差。
四、锥度补偿要按高度分档
割斜壁的时候上下丝架相对偏开,丝是斜着走的,切出来的轮廓上下两端不一样大。锥度补偿只能按工件高度一档一档给,拿直切的补偿值套上去一定超差。ZKA640 按 ±30° 大锥度做,具体能到多少跟切割高度直接相关,签技术协议时按工件高度逐档确认,别只看样本上的角度。
五、热变形要靠班中复检兜住
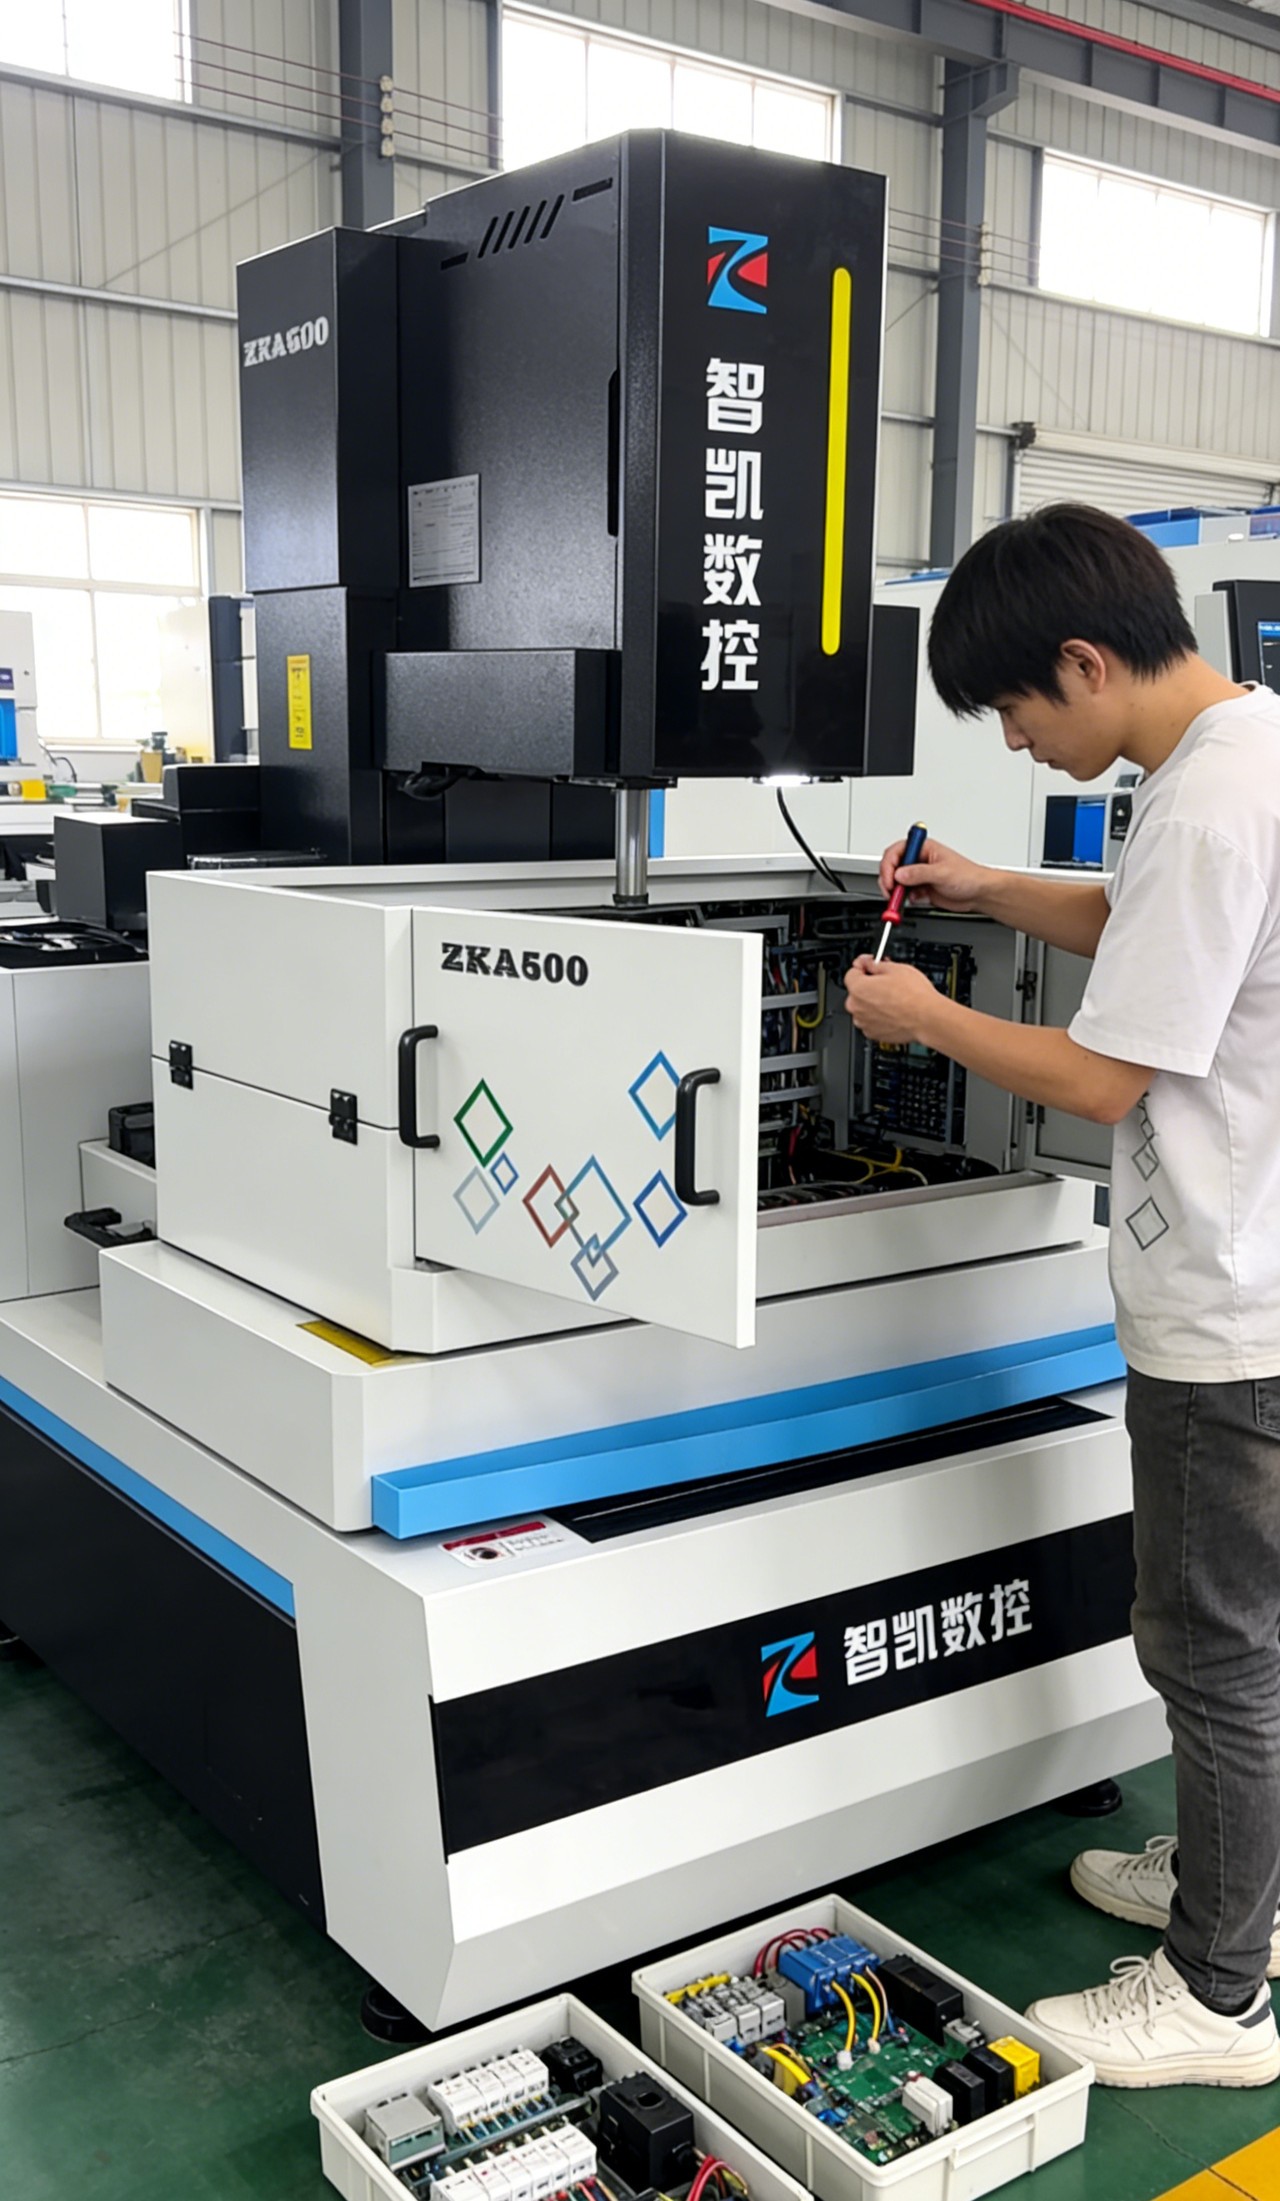
连续跑几个小时,丝架、床身、工作液温度都会变,尺寸慢慢漂。24 小时漂移按 ≤0.005mm 控,批量件别割完再抽检,班中隔一段量几件,趋势往上就停下查。定位精度 ≤±0.006mm、重复定位 ≤±0.003mm 是直切条件本体指标(测试件八方 10×10×20、SKD11/Cr12、HRC58),中走丝补偿要留余量。
常见问题
问:补偿值能固定一套长期用吗?
答:不行。丝径、工件厚度、材质、机器温度都会影响,同一台机割 20mm 和割 100mm,补偿值要分开存。建议按厚度分档,跑一段时间再微调,别直接照抄别人的参数。
问:换丝之后尺寸突然变了怎么办?
答:先量丝径,再看累计米数有没有归零。换丝后补偿没跟着改,件会整体偏大,改完先割一件废料确认,再上正式件。
问:补偿调对了就等于精度高吗?
答:不是一回事。精度是机床本体能力,补偿是把丝损、间隙、锥度这些系统性偏差补回去,机床再好,补偿给错照样超差。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。