油割慢走丝的四个前提:工作液、过滤、防火与排屑
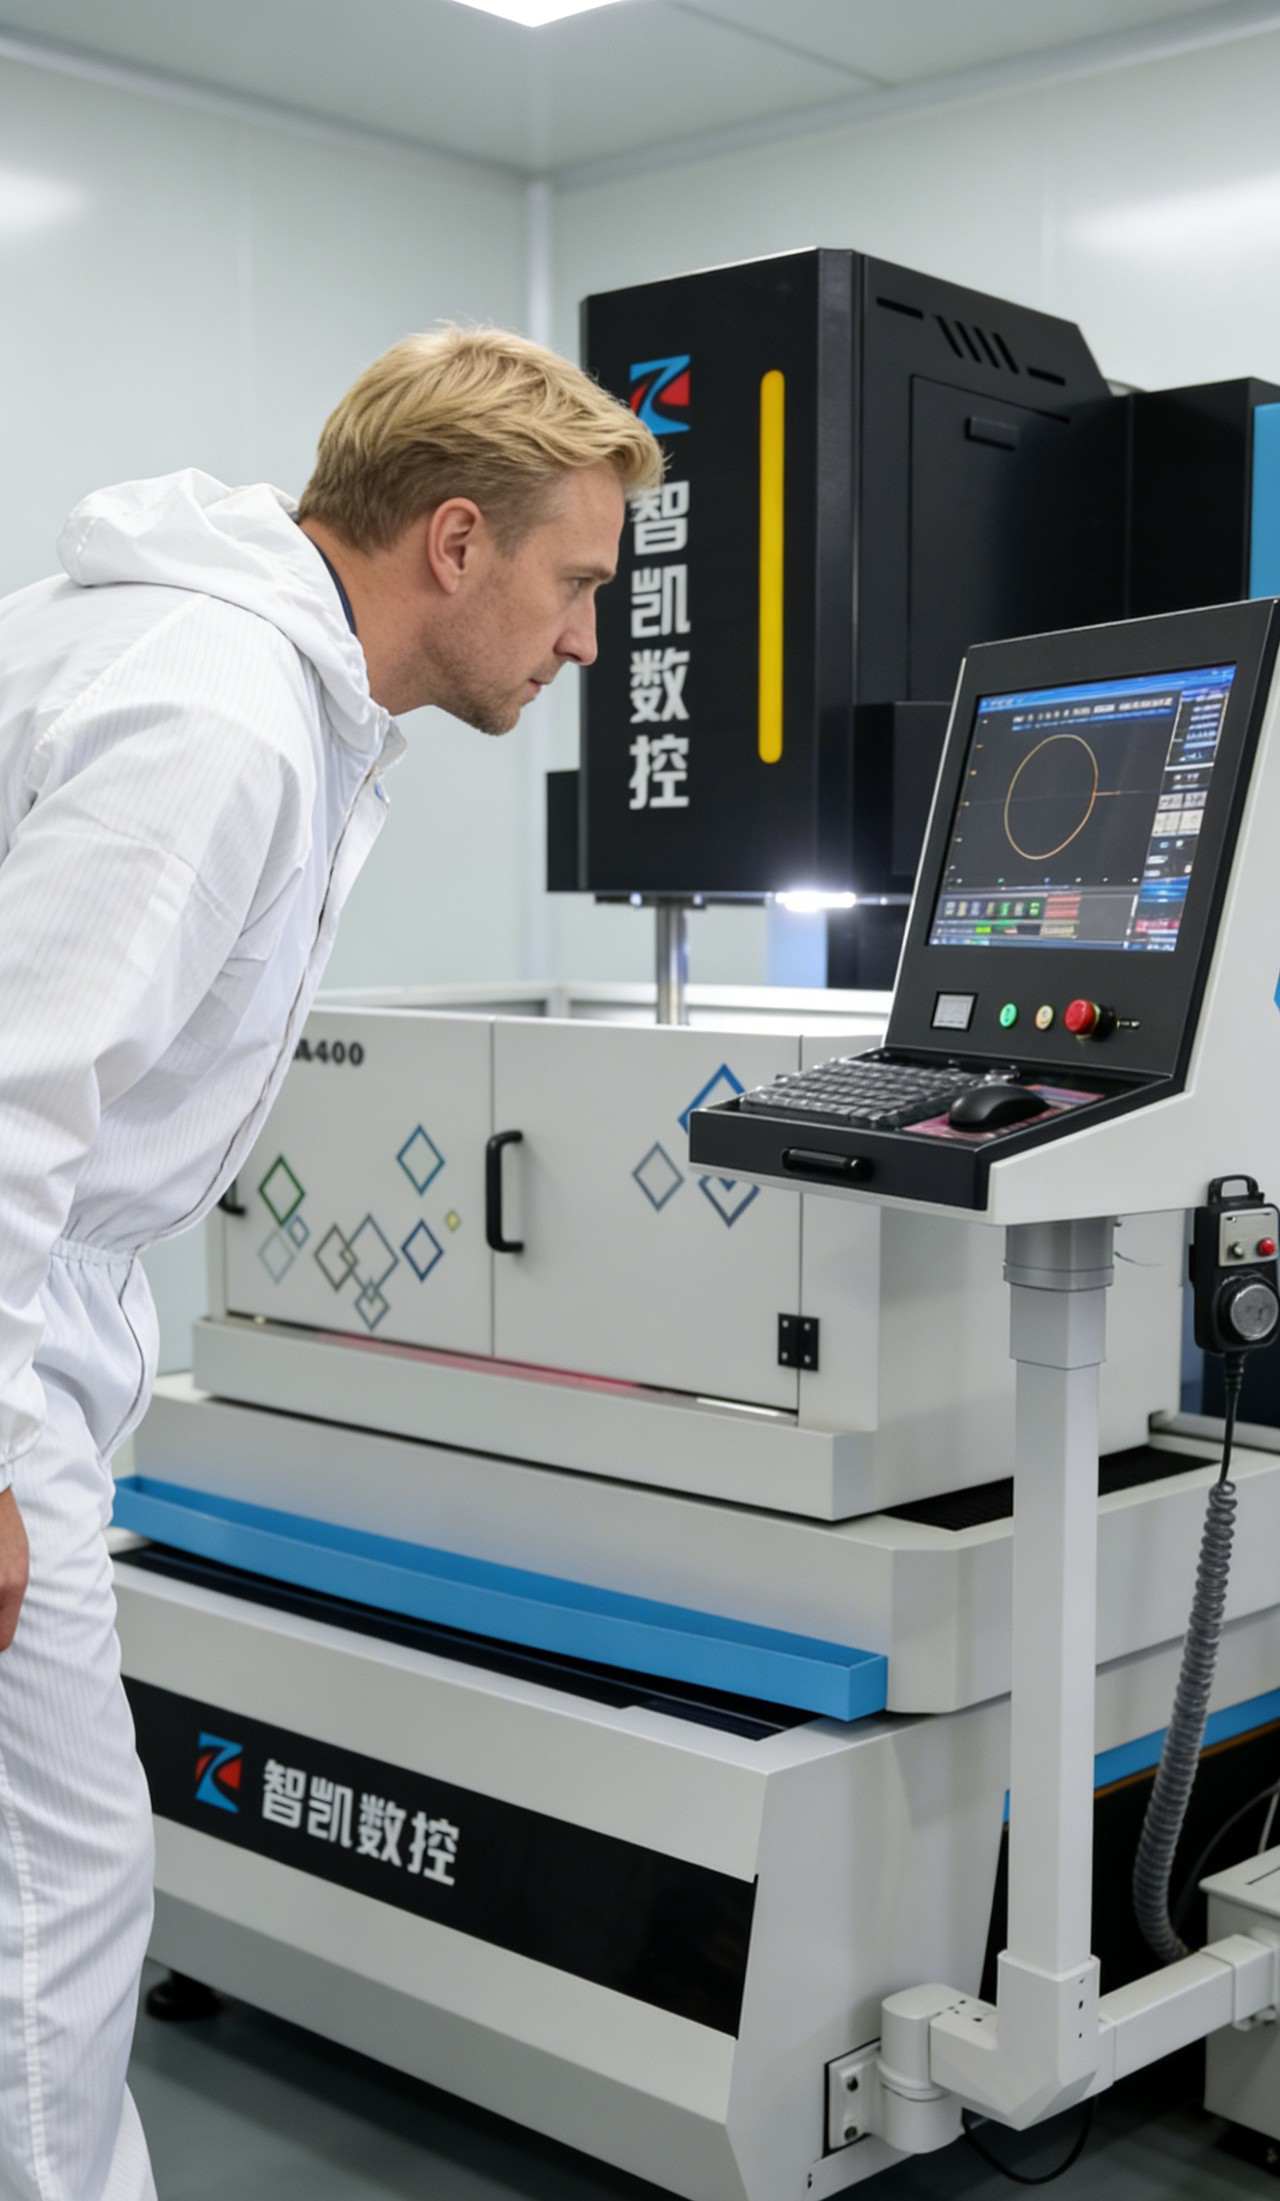
慢走丝分水割和油割两条路。油割慢走丝不是把水换成油这么简单,工作液、过滤、防火、排屑四件事都要跟着改,改不到位,表面和精度都拿不到。
一、油割和水割的分界在哪
水割用去离子。价台首看水,冷却快、运行成本低,适合大部分模具钢;油割用专用加工油,绝缘性更稳、放电间隙更小,割出来的表面更细。选哪条路先看件的表面要求,Ra 0.2–0.4μm 这一段,油割更容易稳住。不过油割的辅机投入和日常维护比水割重,这笔账要先算进去,不能只看首台价。
二、工作液与过滤:油要干净
油是循环用的,切下来的粉全靠过滤带走。滤芯堵了,油里悬浮物变多,放电就不稳,表面出现麻点。所以油割慢走丝的滤芯更换周期比水割更紧,过滤前后压差往上走就是要换的信号。油箱液位也要盯,低了泵会吸空,放电直接断,重新起割又得对一次刀。
三、防火:油割不能省的一环
油是可燃的,液位过低、放电能量过大、长时间空放电,都可能把油点着。所以油割机要有液位与温度监测,灭火装置按厂家要求配齐,操作工要清楚急停和灭火的先后顺序。这一条不是可选项,油割慢走丝出事故多半出在这里,机器再贵也顶不住一次起火。
四、排屑与冲洗:粉要冲得走
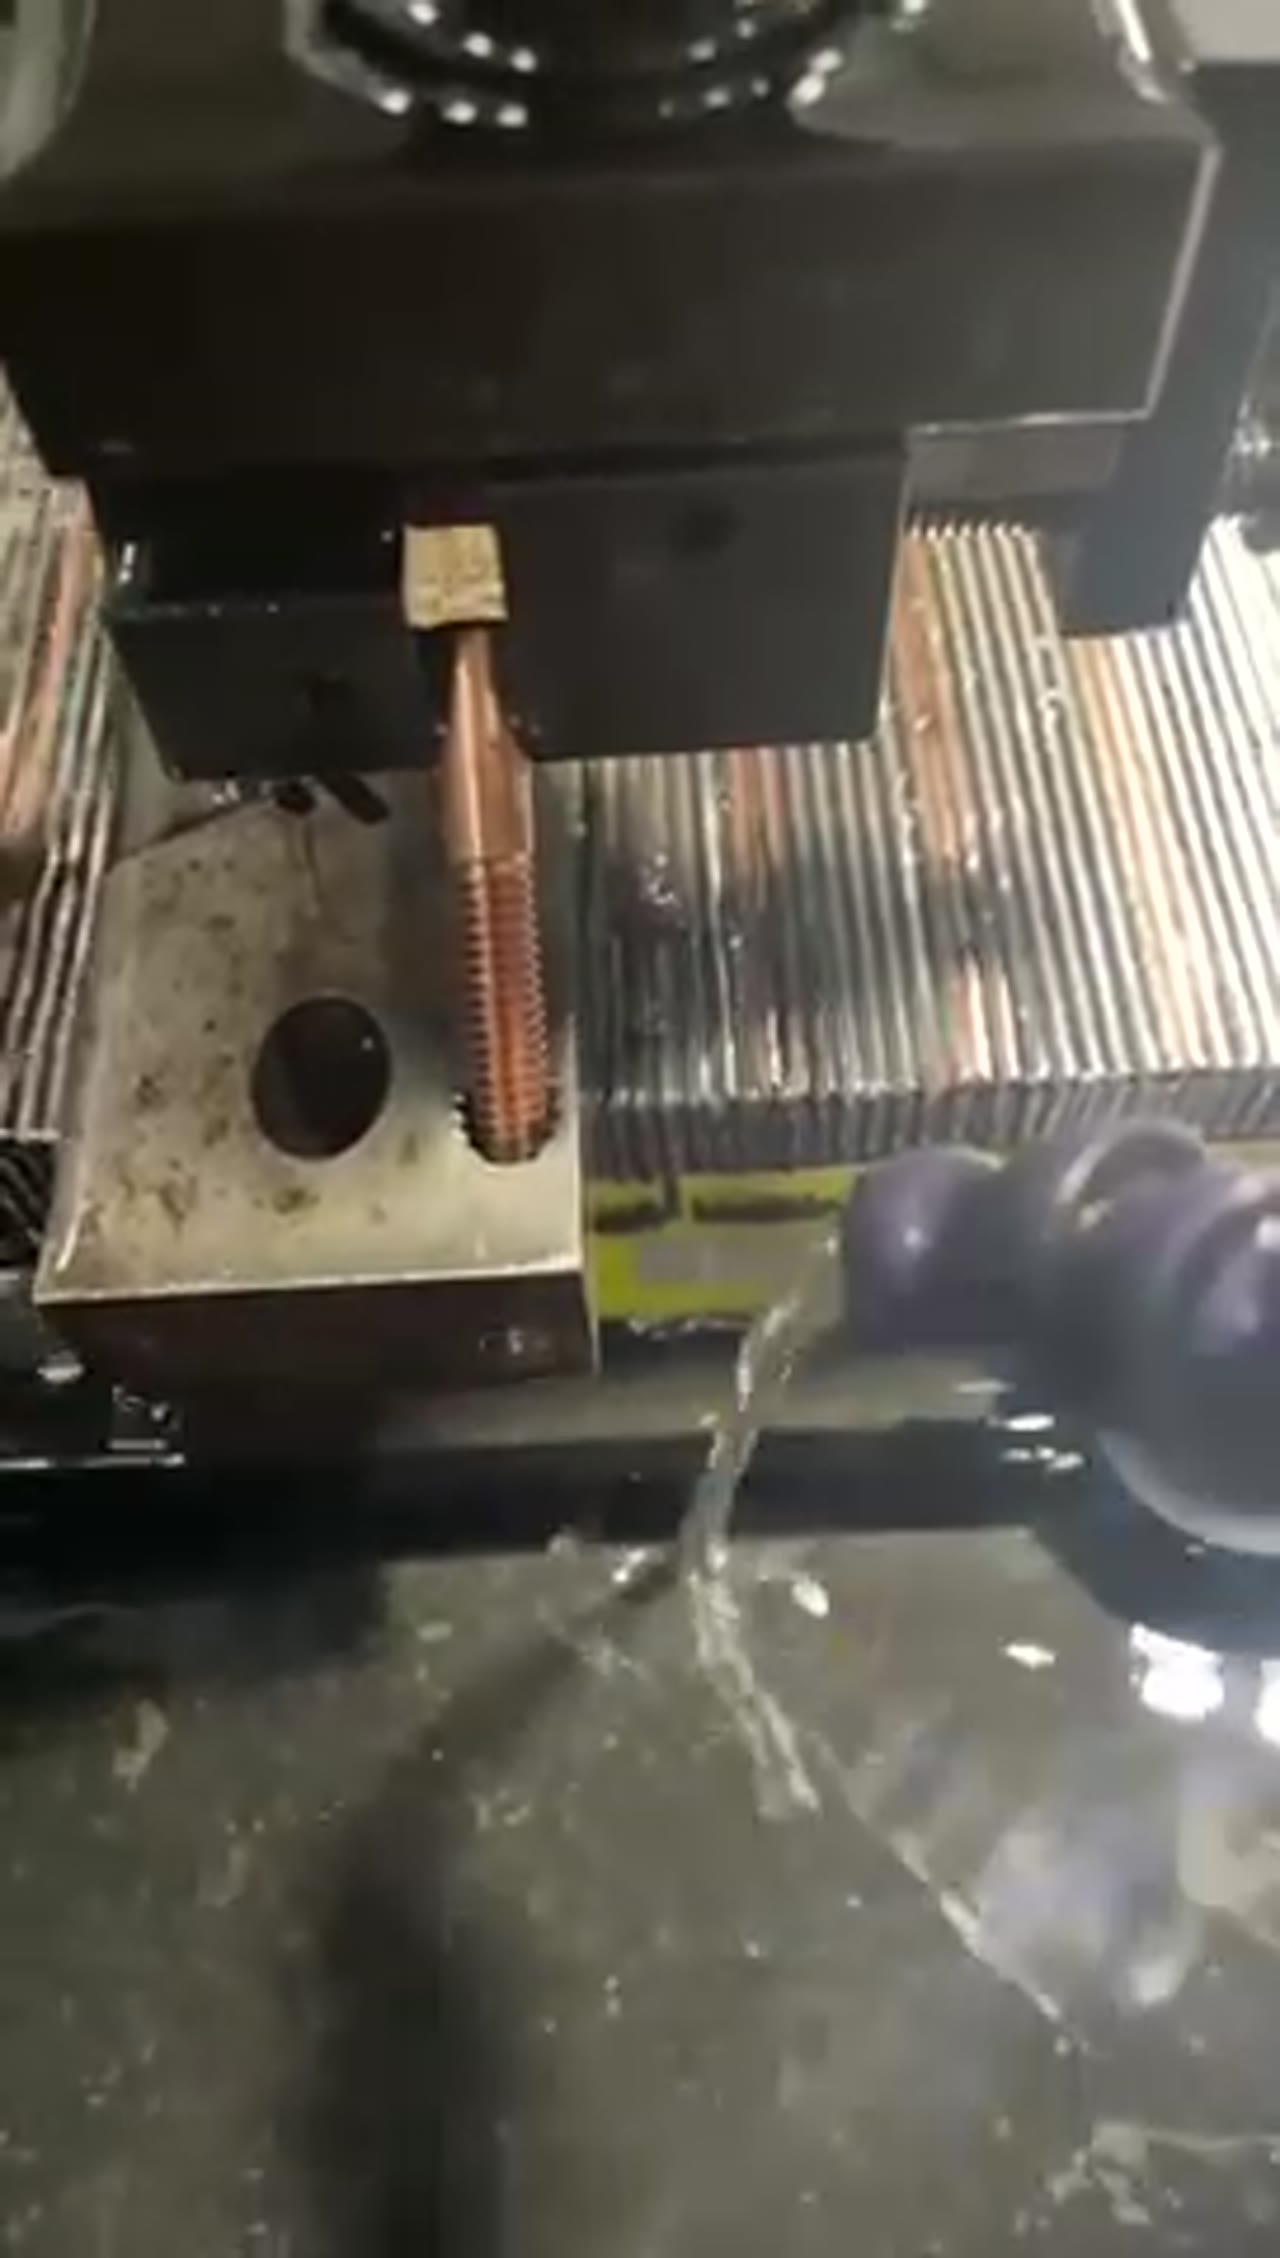
油割的冲洗比水割讲究,喷嘴角度的偏差会直接反映在表面上。上下喷嘴贴住工件,距离控制在厂家给的范围内,冲液方向对着放电区。粉排不出去会二次放电,尺寸和表面一起变差;加工深腔件时,冲液不足的表现就是越割越慢,参数加大也没用。
五、油割适合什么活
油割慢走丝适合表面要求高、清角多、薄壁易变形的件,比如精密冲模、光学模具、硬质合金镶件。这类件用水割也能做,但抛光和修模的时间会多出来,交期就不稳。反过来说,大件、粗割、以效率为主的活,水割更划算,别为了统一工艺把自己拖慢。
常见问题
问:油割的油要多久换一次?
答:按厂家给的周期并结合实际过滤状况定。滤芯按压差换,油本身按检测结果换,不能只按时间一刀切,油质变差表面先出问题。
问:油割能割多厚的件?
答:跟机床的加工高度和冲液能力有关,厚件要降能量、加冲洗。具体厚度区间按机型参数核,不要拿薄件的参数硬套到厚件上。
问:油割和水割的精度差多少?
答:油割的放电间隙更小、表面更细,但整机精度仍由机床本体决定。慢走丝表面粗糙度按 Ra 0.2–0.4μm 这一段给,尺寸精度按机型实测核。
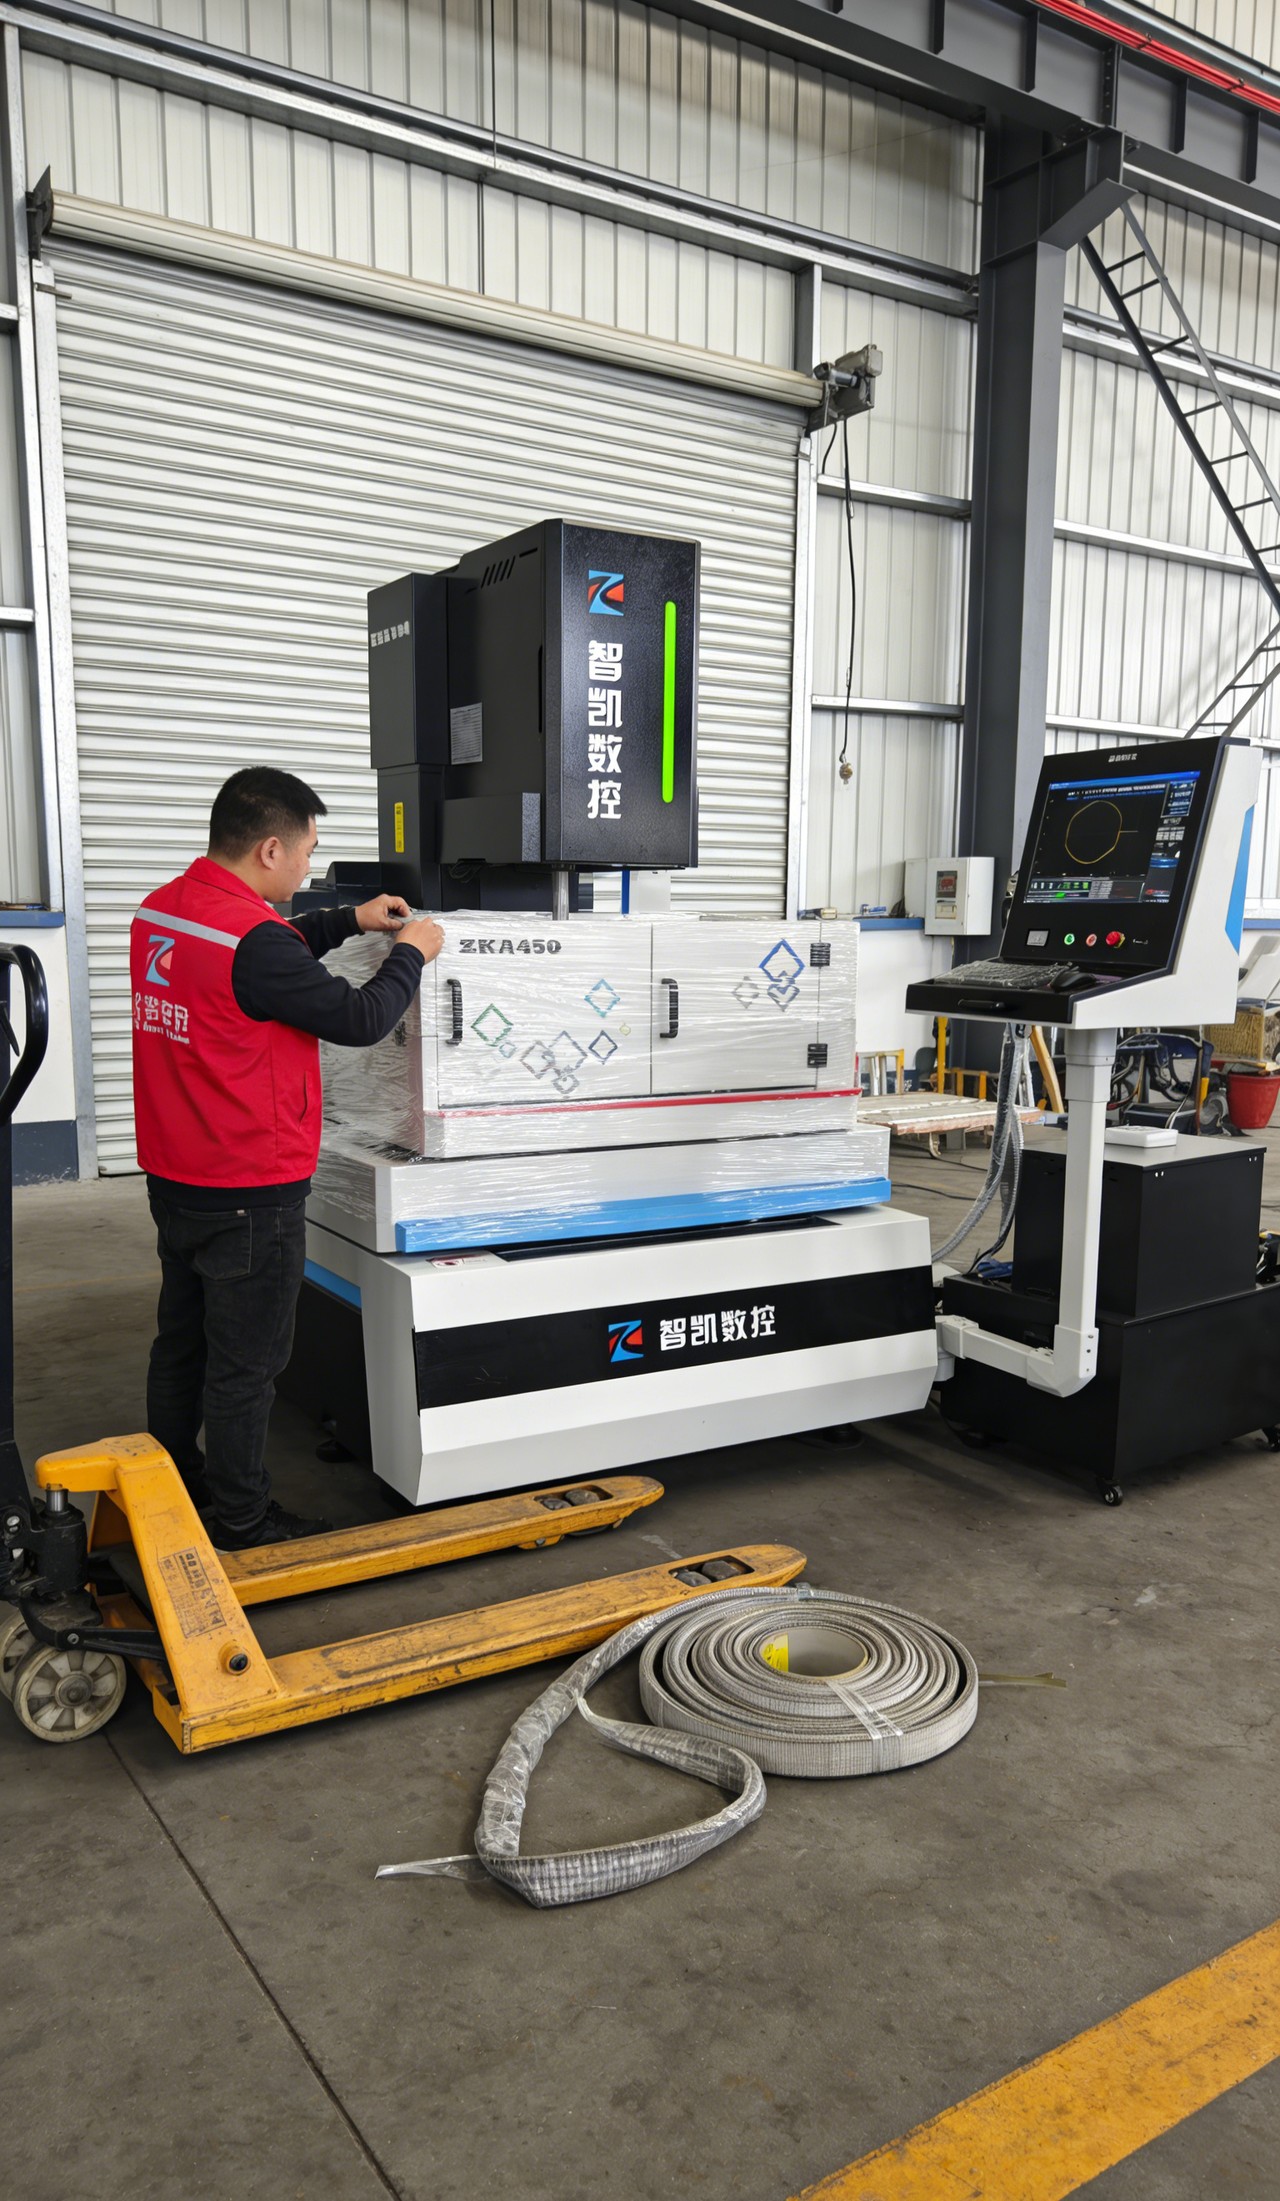
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。