模具穿孔机的四类孔:水路、顶针、镶件与斜孔
模具上的细孔大多。样一不还法打的类不是钻出来的,是穿孔机打出来的。硬料、深孔、斜孔,钻头一进去就断,穿孔机用电极加冲液一点点蚀掉,反而稳。模具穿孔机在模具厂里主要干四类孔,四类的打法还不一样。
一、水路孔:位置密、要求通
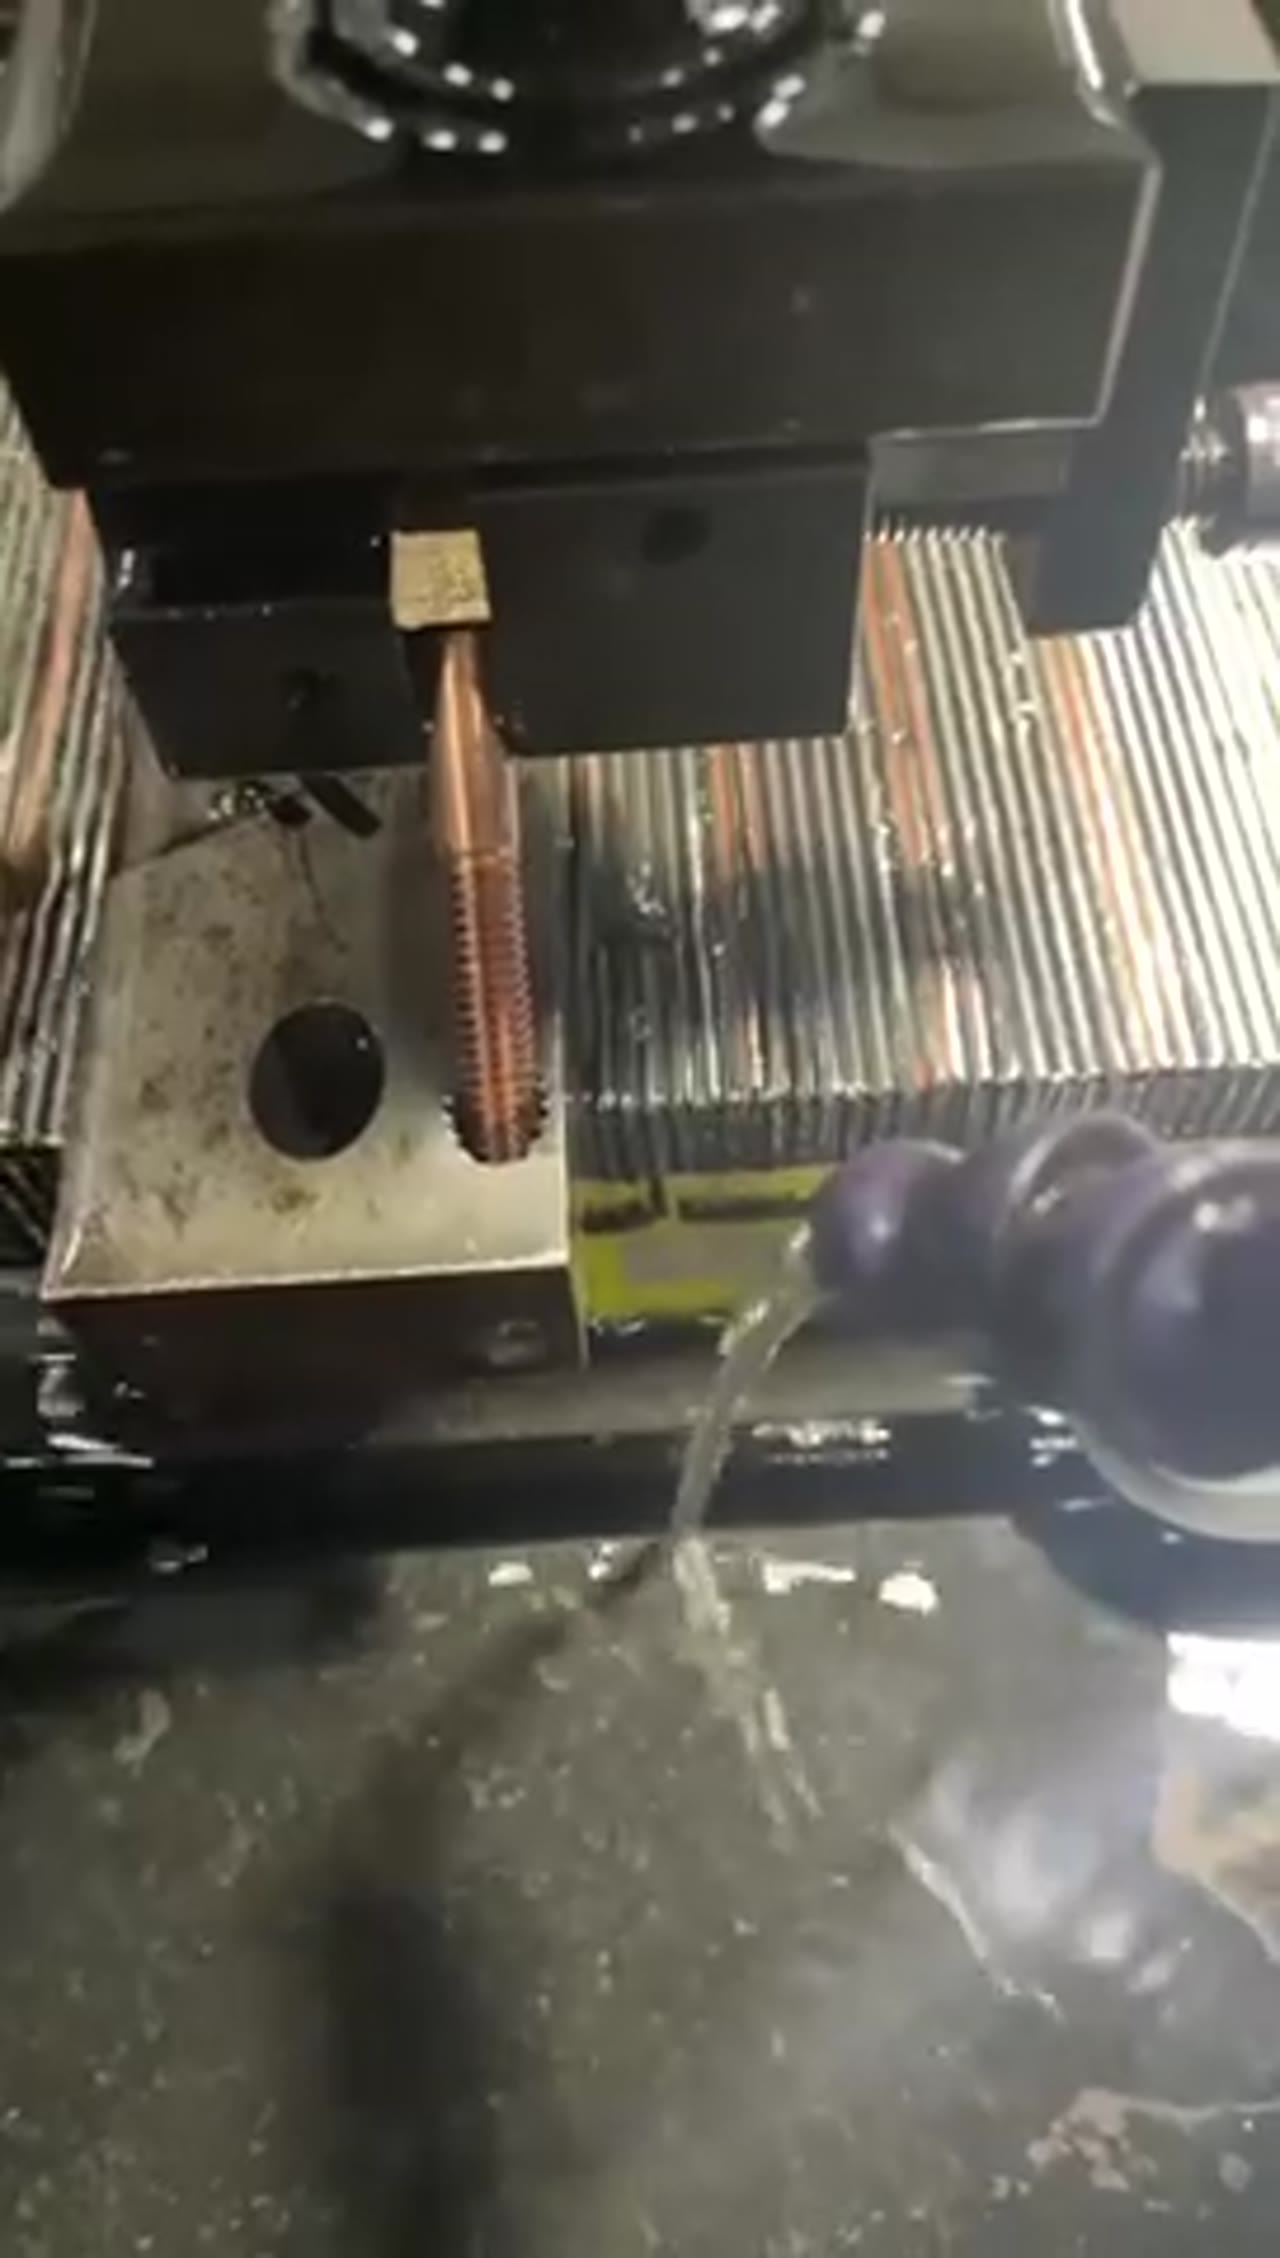
水路孔径。拆要都小、条数多、走向还常带拐弯,钻孔容易偏,穿孔机按电极走,入口位置准。模具上怕的是半通不通,冲液不足时孔底会积渣,后道试水才发现堵。所以水路孔打完要逐条通气试水,模具穿孔机这一项比打得多快更要紧,水路不通后面整套模都要拆。
二、顶针孔与镶件孔:位置精度优先
顶针孔的位置直接决定顶出是否顺畅,偏一点就顶白、顶裂。这类孔通常和型腔、镶件框有相对位置要求,装夹找正比打孔本身更花时间。模具穿孔机的电极直径小,孔壁比钻削干净,但入口的毛刺要清掉,不然合模时压出印子,抛光都救不回。
三、斜孔与深孔:靠导向器撑住
斜孔要先把工件垫成角度再打,角度靠工装保证,不能靠电极自己歪。深孔的难点在电极刚性,细电极打深了会偏,加长导向器把电极托住,孔才不会走斜。深径比大的孔要分段进给,一次打到底电极容易弯,弯了孔就不直,通规一过就知道。
四、穿出与后续:出口别崩
孔快穿的时候放电能量要降,不然出口会崩一块,模具面上留下凹坑。穿出后孔口要倒角或者修一下,避免热处理时开裂。打完的孔要量孔径、看直线度,深孔可以用通规过一遍,过不去的说明中途偏了,得重新定位再打,不能硬捅过去。
五、模具穿孔机怎么配电极
电极是穿孔机的耗材,也是决定孔径的关键。紫铜管通用,打硬料时壁厚要选厚一点,不然端面先烧圆。电极长度比孔深多留一截,太短了中途要接,接口处孔径会变大。按模具常用孔径备几档电极,管壁厚度也跟着孔径走,换活时不用现找,停机时间能压下来。
常见问题
问:穿孔机能打多小的孔?
答:跟电极直径和机床可用的放电能量下限有关,常规从零点几毫米起,具体下限按机型参数核。孔越小越要降能量、放慢进给,急不得,电极也更容易烧。
问:淬火钢、硬质合金能直接打吗?
答:能,因为不靠刀具切削。但能量要按硬度和厚度调,硬料进给慢,别拿软钢的参数硬顶,电极会先烧圆。
问:打孔和线切割怎么分工?
答:孔是给线切割做穿丝用的,先穿孔再割外形。孔位准,穿丝才顺;孔打偏了,外形割得再准也救不回来。
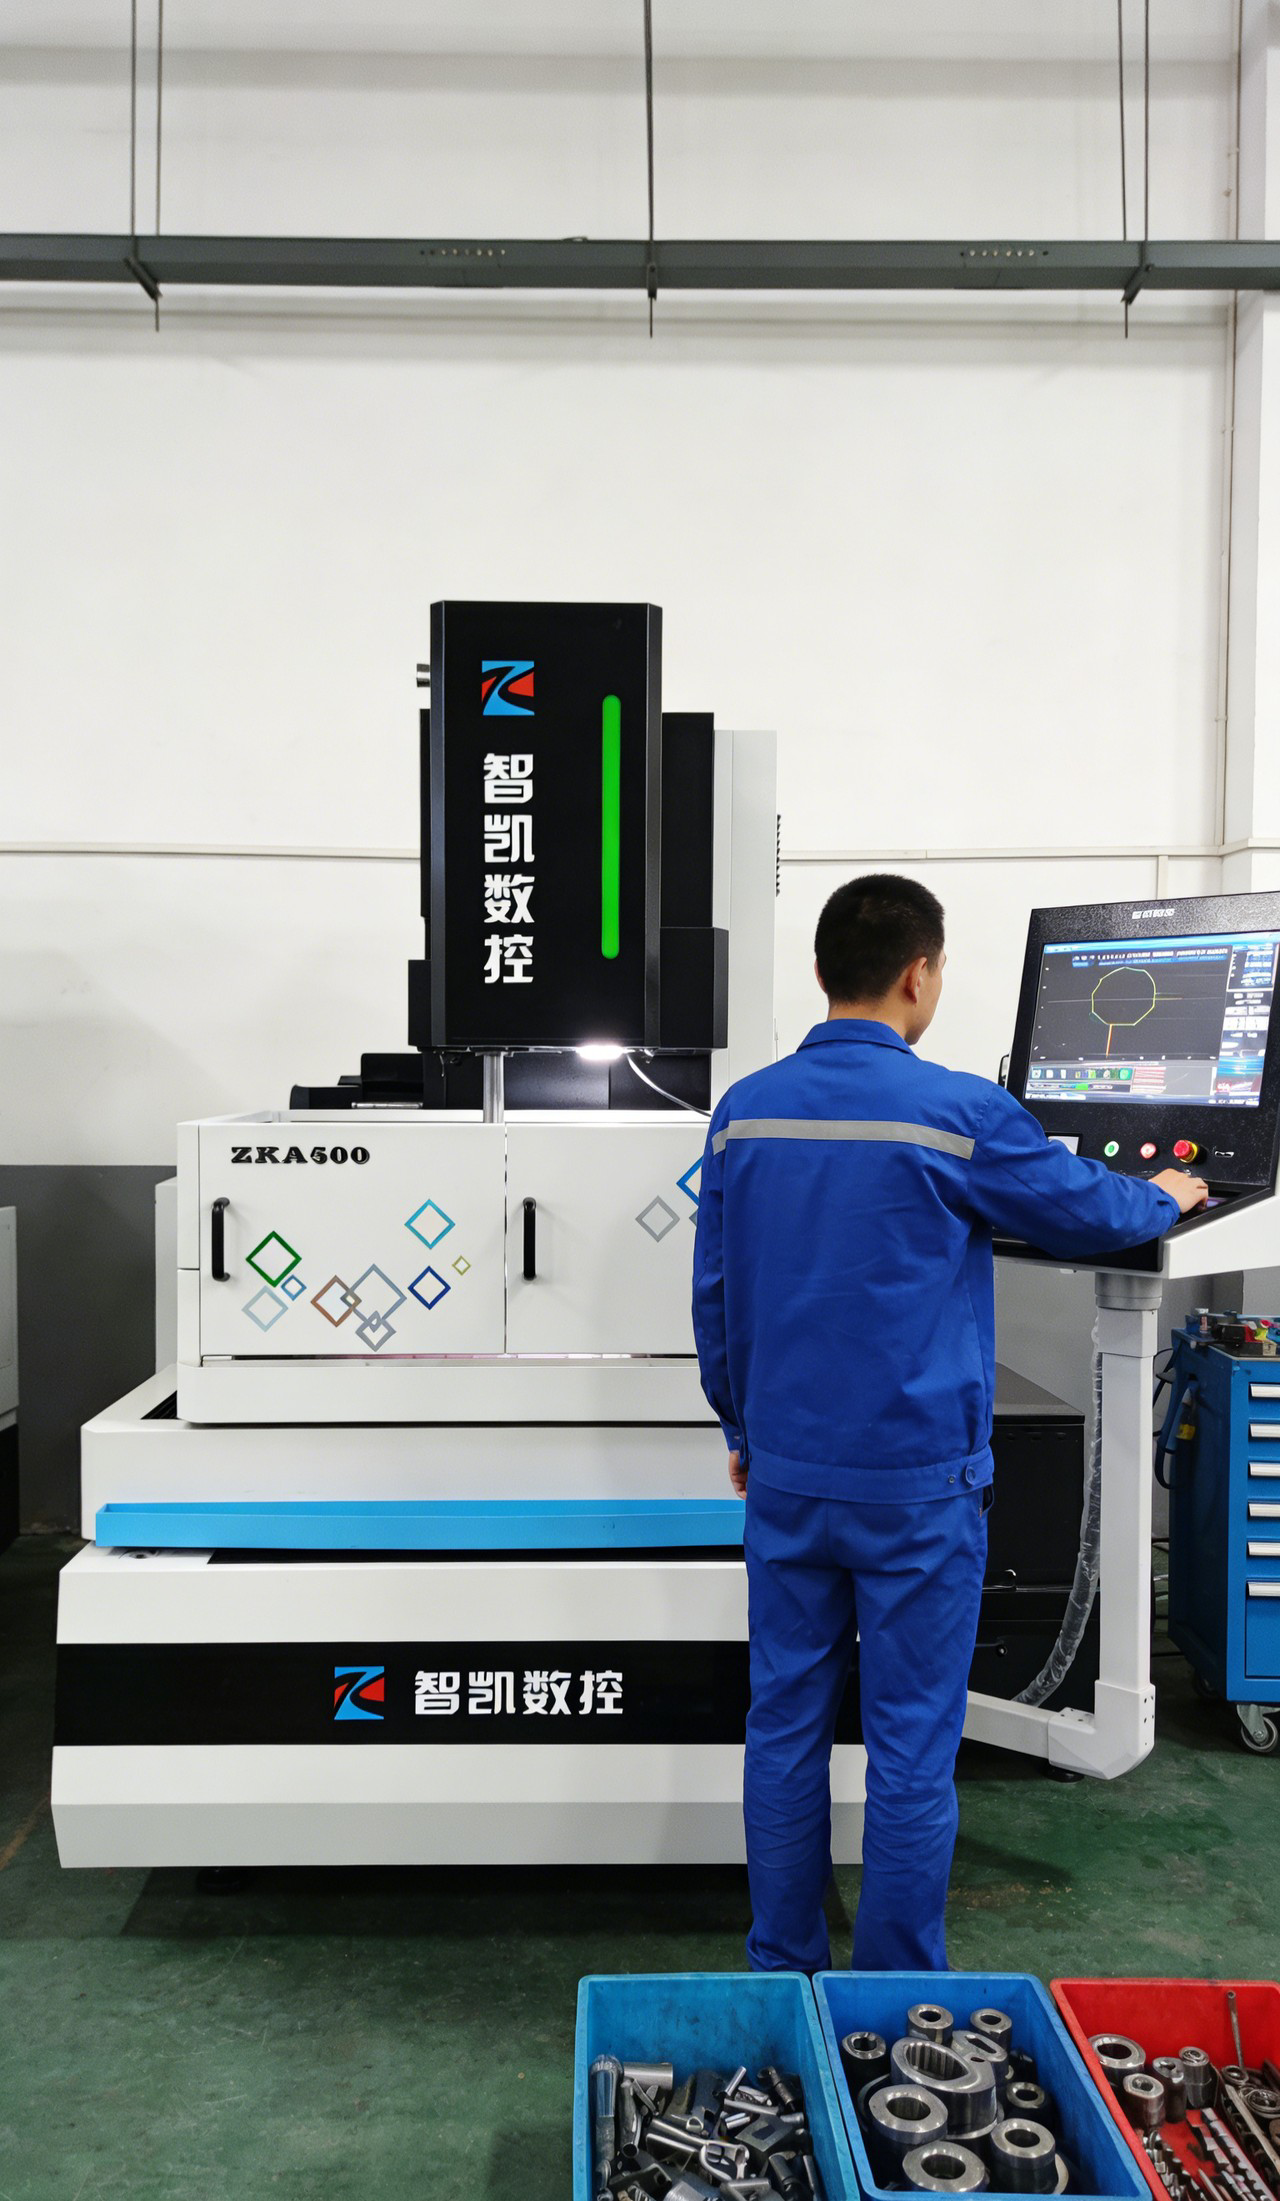
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。