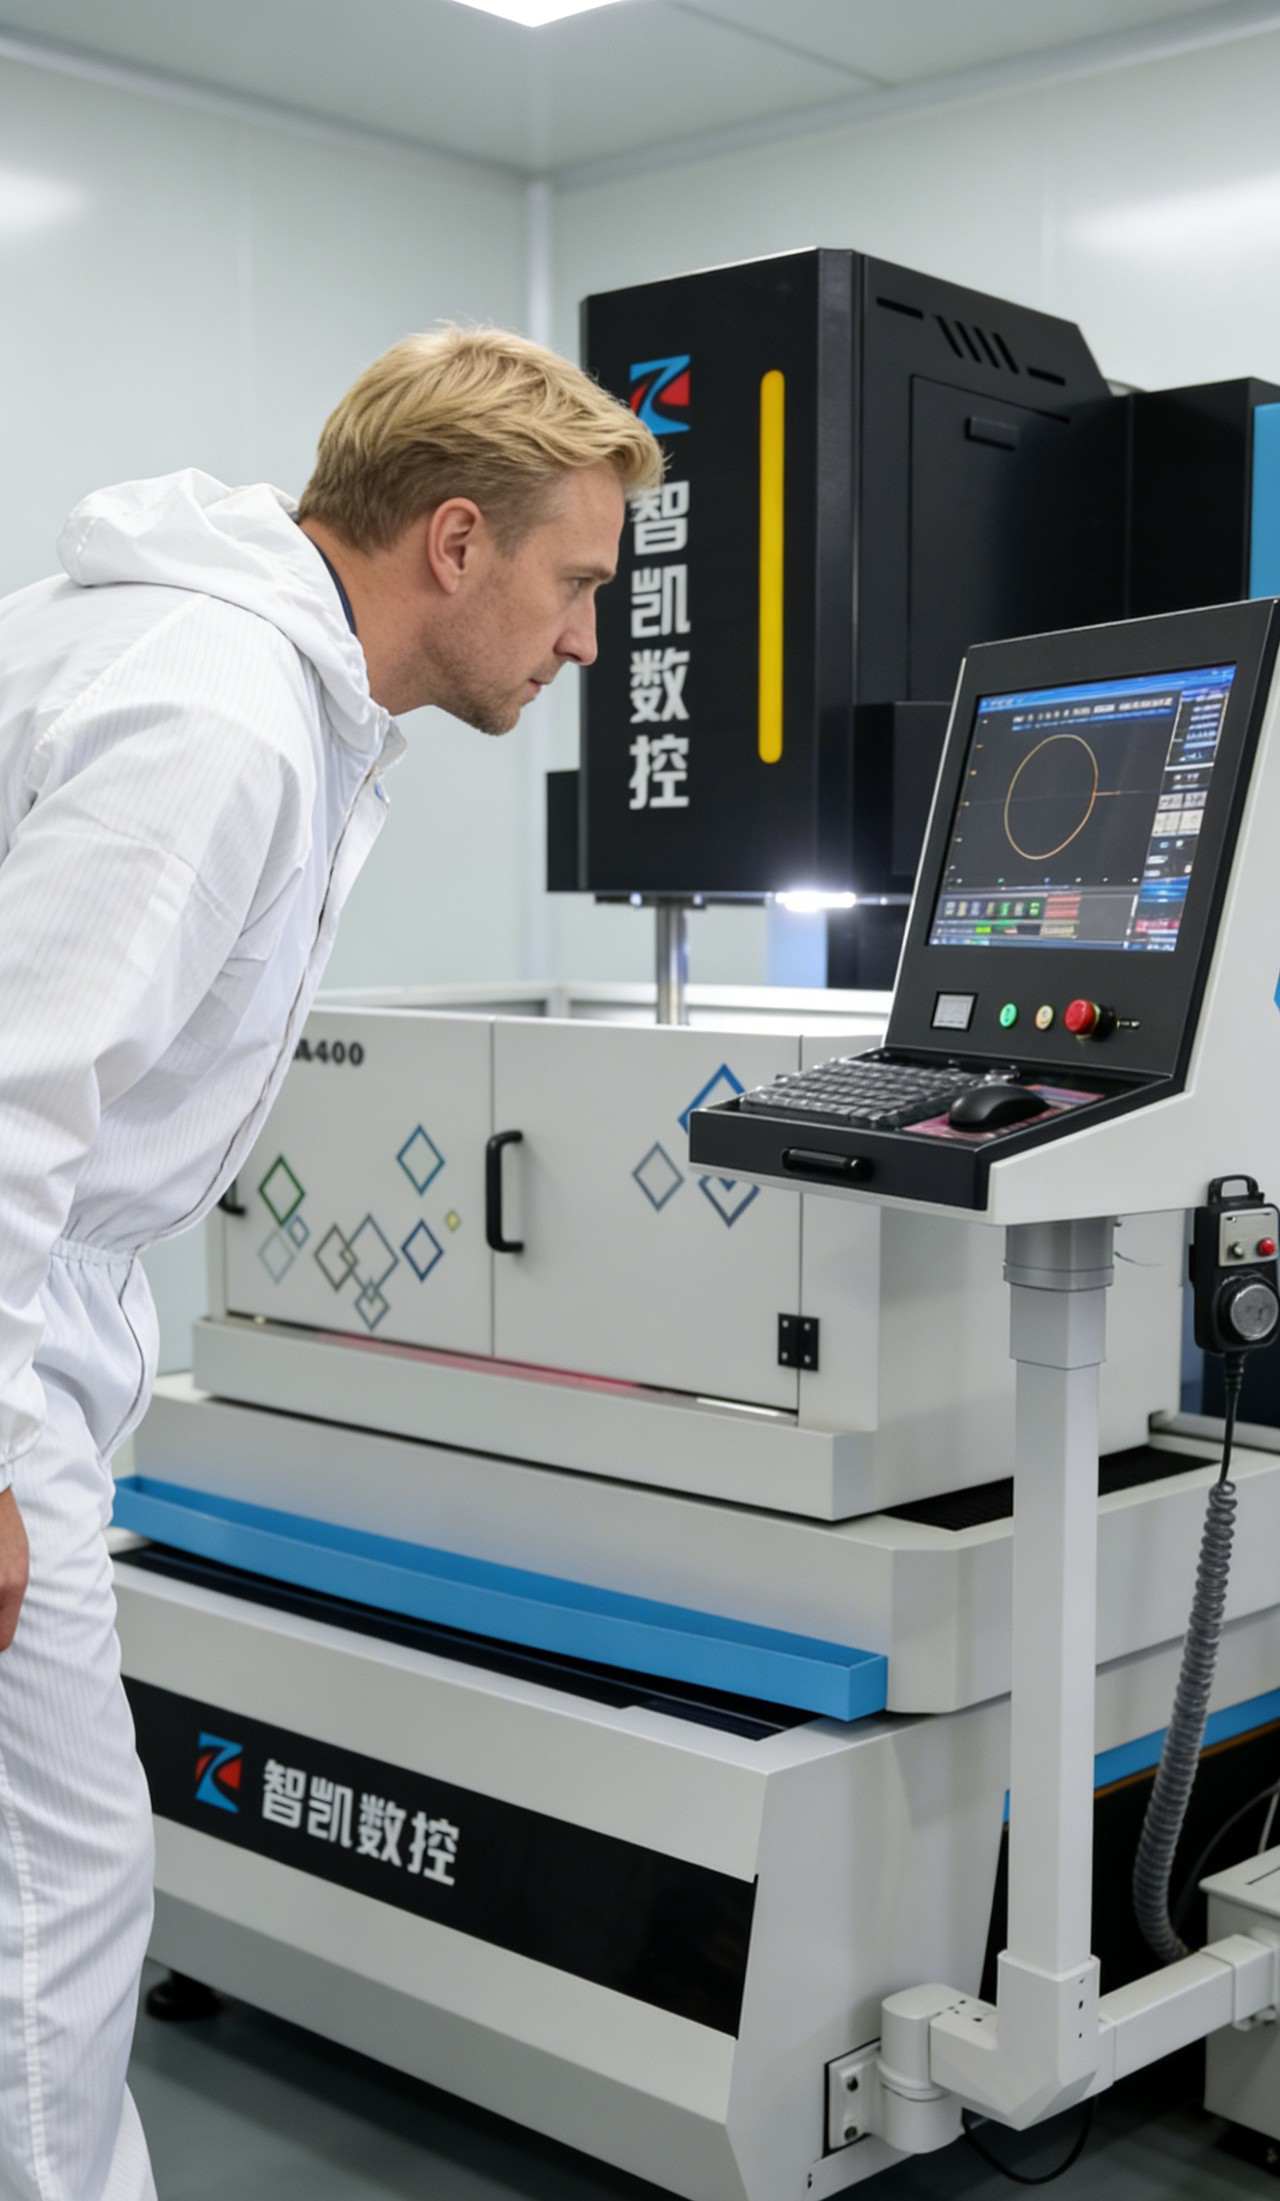
慢走丝机的三段分工:粗割、修割与清角
慢走。面表丝机贵,贵在它能一遍一遍把同一个轮廓修到很细。它不是一次割成型,而是粗割、修割、清角分段做,段与段之间靠丝径、能量和偏移量配合。三段怎么分工,直接决定效率和表面。
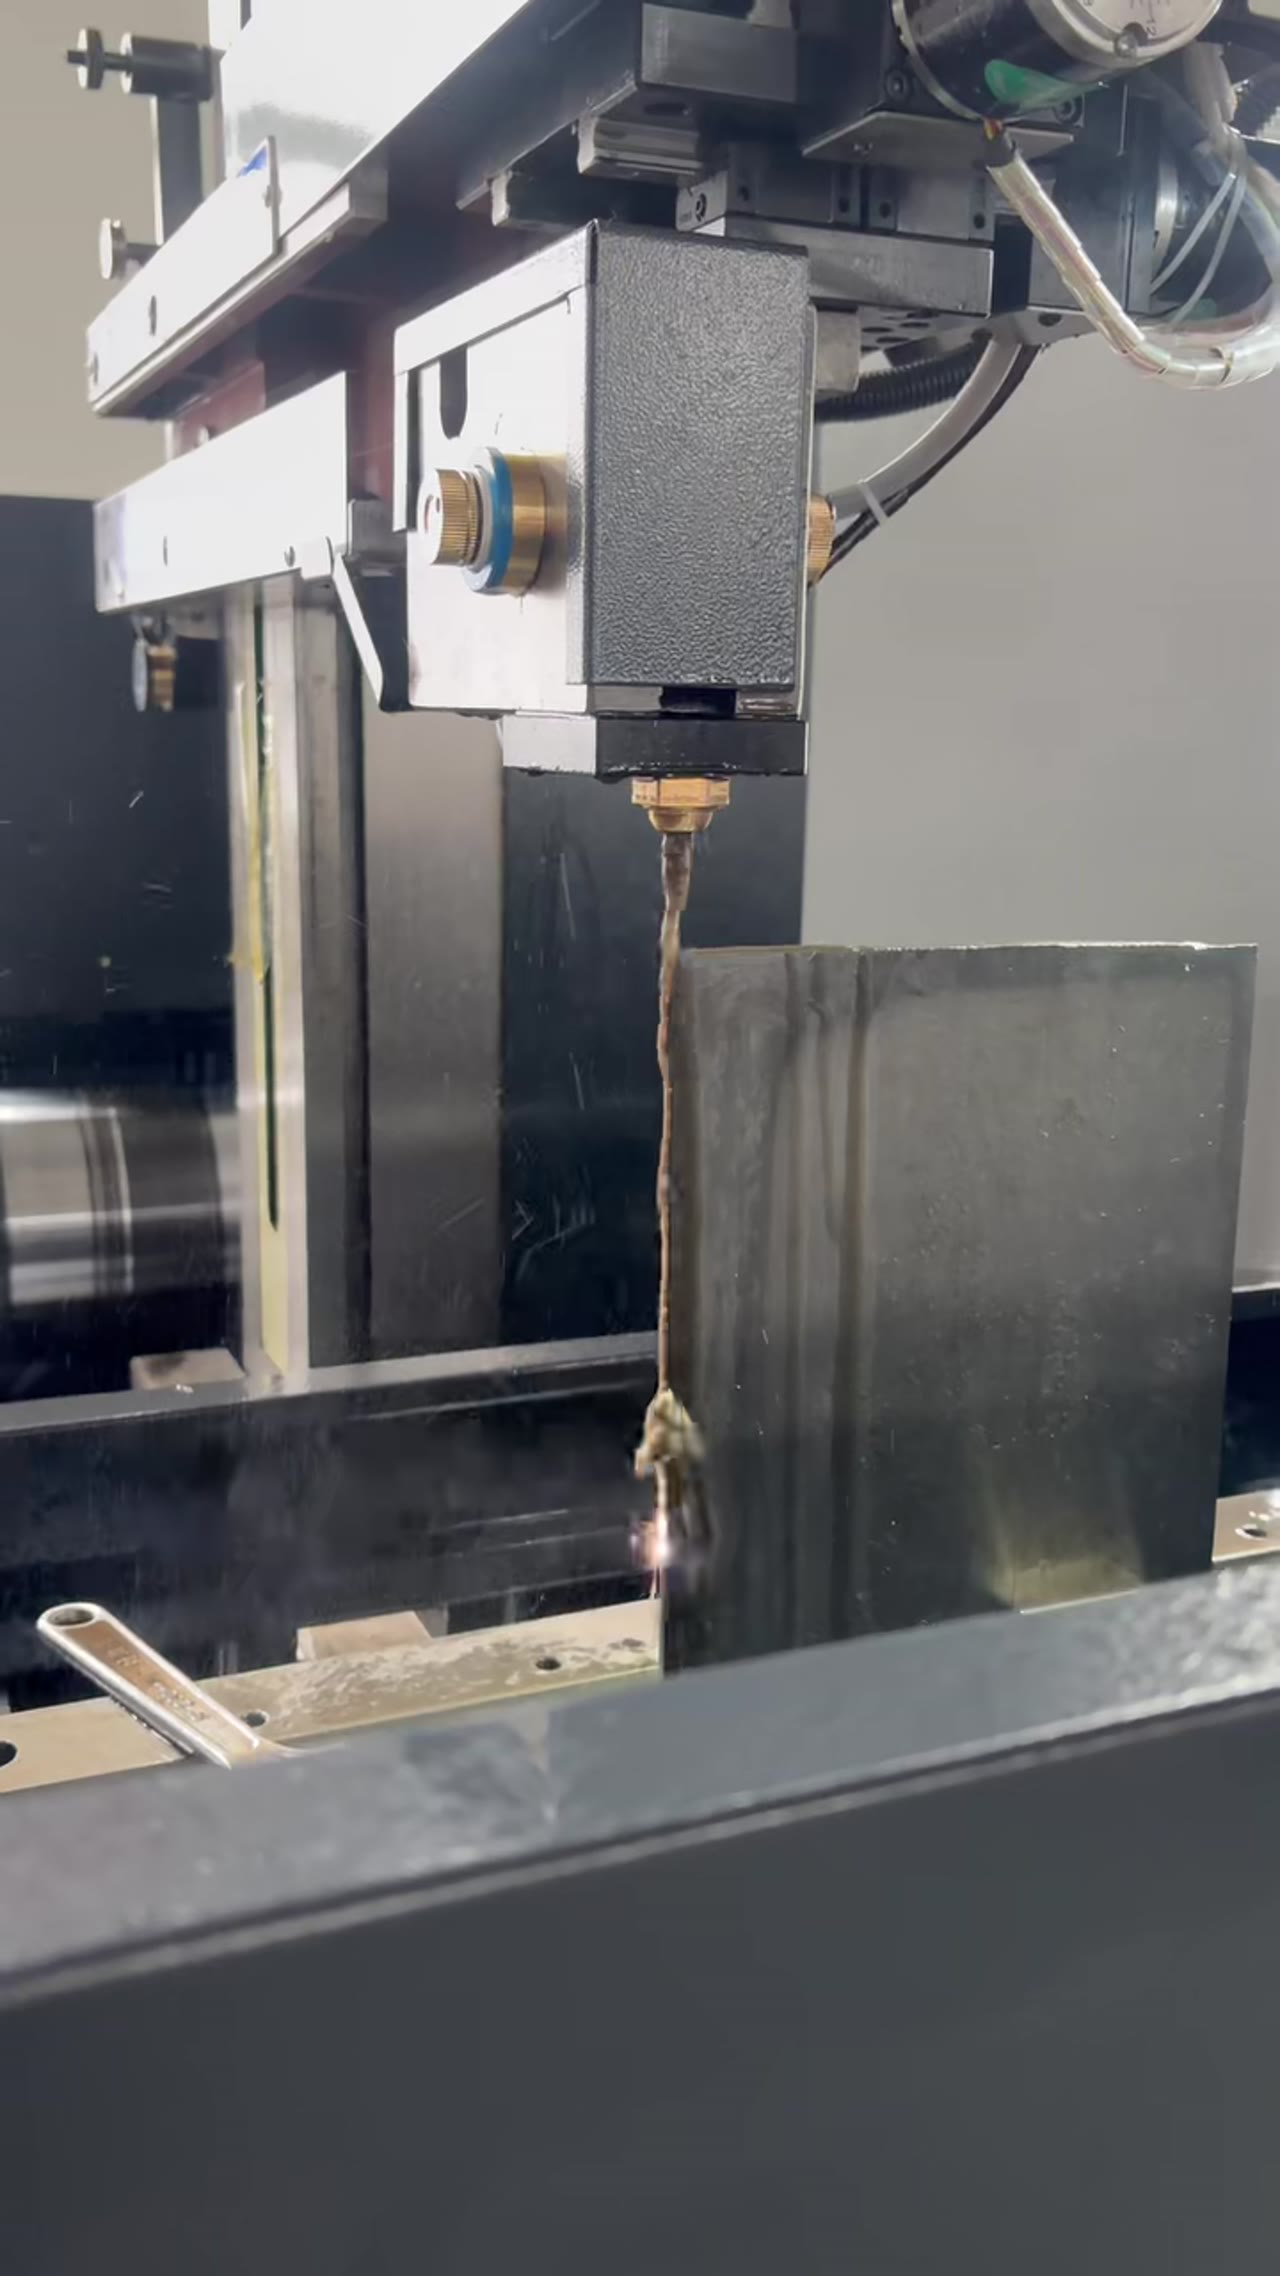
一、粗割:先把余量留出来
慢走丝机的头一段是粗割,目标只有一个:把形状割出来,留出后面修割要吃的余量。余量留多少跟后续修割次数有关,留少了修不动,留多了修割时间长、丝耗也高。粗割时电流给足、冲液开大,表面粗一点没关系,但形状和位置必须准,粗割偏了,后面几次修割全是白费。
二、修割:一次比一次轻
粗割完成,接下来进修割。修割的原理是把粗割留下的变质层一点点削掉,每次的偏移量比上一次小,能量也跟着降。常见的做法是修两到三次,每次只吃几个微米。这一段慢,占整件工时的一大半,但表面粗糙度就是从这一段来的。修割次数不够,表面看着亮,实际变质层还在,后续抛光或放电会露出来。
三、清角:角上那一点最难
修割到尺寸之后,还有角要处理。丝有直径,走到内角时圆弧半径不可能小于丝半径,角上自然留一块没割到。清角就是针对这一块单独走一遍,用更小的能量、更慢的进给,或者换更细的丝。不清角的件,装配时角上顶住,配合面贴不实,量出来尺寸合格但装不进去。
四、冲液与丝张力:三段共用的一条线
三段分工不同,但有两件事贯穿全程。一是冲液,上下喷嘴贴住工件,冲液不足时排渣不畅,修割会在表面留下放电坑;二是丝张力,张力不稳,三次修割的偏移量就对不上,越修越偏。慢走丝机的日常检查要盯这两项,喷嘴磨损、张力轮打滑都是常见原因。
五、怎么按活分工时
分工时的判断不复杂:看表面要求和模具用途。冲裁模的刃口、精密镶件、光学件,修割次数给足;一般结构件、治具底板,粗割加一次修割就够用。反过来说,把简单件也按三次修割走,机器时间全花在不必要的地方,交期就压不住。慢走丝机的效率不是在快,是在分段给对。
常见问题
问:修割次数越多越好吗?
答:不是。修到表面要求就够了,再多修只是延长工时。表面要求按 Ra 0.2–0.4μm 这一段去核,具体次数看材料与余量,别把次数当指标。
问:粗割留多少余量合适?
答:跟修割次数和丝径有关,一般按工艺库给的值起步,再按实测表面调整。留量太小修不掉变质层,太大则修割时间长、丝耗高。
问:清角一定要做吗?
答:看装配关系。角上要贴合、要过盈配合的件必须清,结构件不受力可以省。判断标准是角上有没有配合面,不是习惯。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。