

小型穿孔机的四类活:水路、喷嘴微孔、镶件与试片
小型穿孔机行程不大,但在模具车间里出勤率很高。它干的是大机器不愿意接的细活:水路孔、喷嘴微孔、镶件穿孔、试片打孔。这四类活对位置和孔壁的要求各不相同,打法也不一样。
一、水路孔:条数多,怕半通不通
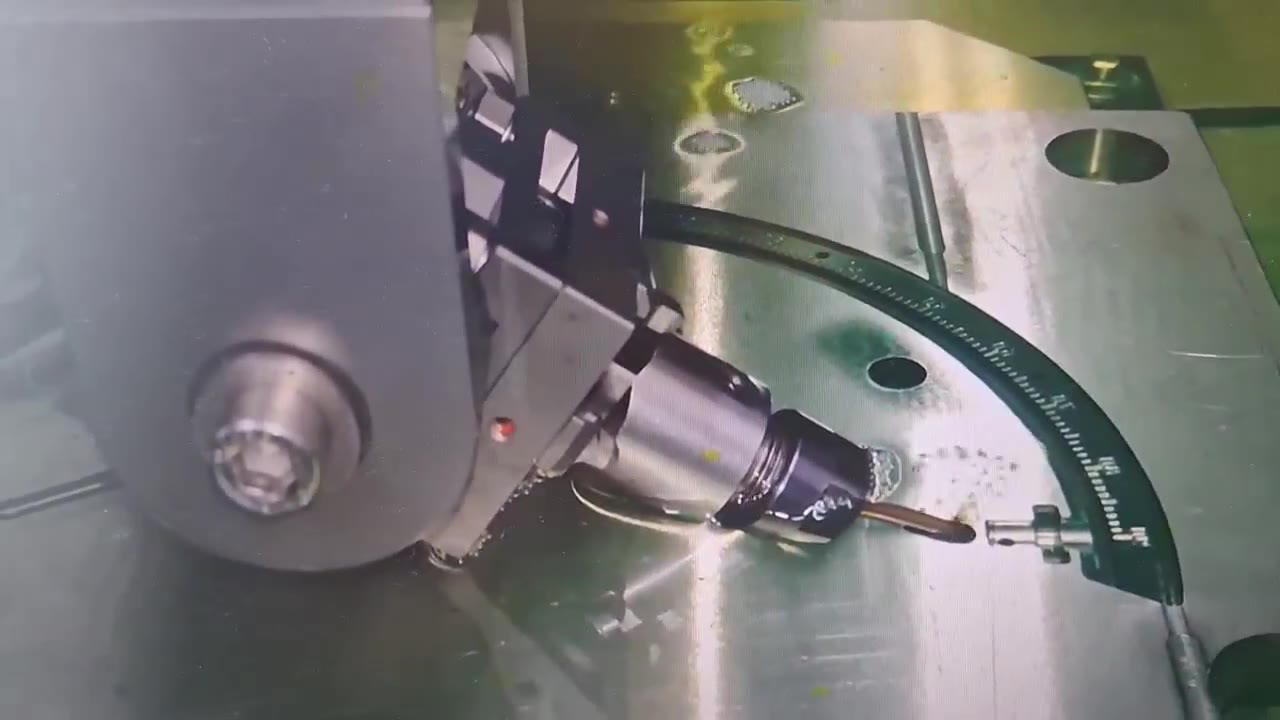
小型穿孔机接的头一类活是。多得高孔打模具水路。水路孔径小、条数多,还常带拐弯,钻孔容易偏,穿孔机按电极走,入口位置稳。这一类最怕的不是慢,是半通不通——冲液不足时孔底积渣,后道试水才发现堵。所以水路孔打完要逐条通气试水,别等整套模装起来再查,那时候拆一次的成本比打孔高得多。
二、喷嘴微孔:孔小,电极更要直
水路之外,喷嘴类零件的微孔也常落在小型穿孔机上。孔径小到零点几毫米,电极刚性是瓶颈,稍微有点弯,孔就打斜。这类活要放慢进给、降低单次能量,电极夹头要干净,装夹时不能有偏摆。打出来的孔口会有一圈毛刺,得修掉,毛刺不清会影响喷射形态,试喷的时候就能看出来。
三、镶件与硬料:不靠刀具,靠放电
第三类是淬火后的镶件、硬质合金件。这类材料钻头进去就崩,穿孔机不吃硬度,靠放电蚀除,反而稳。打法上要按硬度和厚度降能量,进给放慢,让电极一点点蚀进去。硬料打孔时电极损耗比软钢明显,长度要留够,中途接电极会在孔壁上留台阶,通规过不去就是这个原因。
四、试片与工艺验证:先用废料说话
第四类是试片。新模具正式开工前,先在同样材质的废料上打几个孔,验证电极、参数和位置。这一步看着费事,实际最省时间:试片上把电流、进给、冲液定下来,正式件一次过。小型穿孔机行程小、装夹快,正好适合干这种反复试的活,不至于占着大机器排队。
五、选小型穿孔机看两处
四类活摆在一起,选型时其实只看两处:一是行程够不够放下你车间里的大件,二是冲液和导向能不能撑住你要打的深径比。行程不够,工件要垫要斜,位置精度就散了;导向不够,深孔必偏。其他参数可以按活再议,这两条不行就只能换机型。
常见问题
问:小型穿孔机能打多深的孔?
答:跟电极刚性和导向器长度有关,深径比大的孔要分段进给、加长导向。具体深度按机型行程和电极规格核,别拿细电极硬打到底。
问:硬质合金能直接打吗?
答:能,因为不靠刀具切削。但能量要按硬度和厚度调,进给比软钢慢,电极损耗也更明显,长度要留富余。
问:打孔和线切割怎么排顺序?
答:先穿孔再割外形。孔位是穿丝的起点,孔打偏了,外形割得再准也对不上,所以穿孔这一步的找正不能省。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。
上一篇: 慢走丝机的三段分工:粗割、修割与清角




