

中走丝断丝的四个高发位置:从丝路到参数的排查顺序
中走丝断一次丝,损失的不只是一段钼丝,还有重新穿丝、重新对刀的时间和已经切到一半的工件。断丝看着突然,其实位置很有规律:丝路上的导轮、导电块、眼模,加上张力与参数的不匹配,四个位置覆盖了大部分情况。中走丝断丝按位置排查,比反复试参数快得多。
一、先看断在哪一段
排查的第一步不是改参数,是记住断点。断在丝筒附近,多半是排丝叠压或者张力轮卡滞;断在导轮前后,说明那一带的阻力已经超标;断在工件内部,则要往放电和排屑上想。连续几次断在同一段,这一段就是问题区。把断点位置写下来,比凭印象判断准得多。
二、丝路上的三处消耗
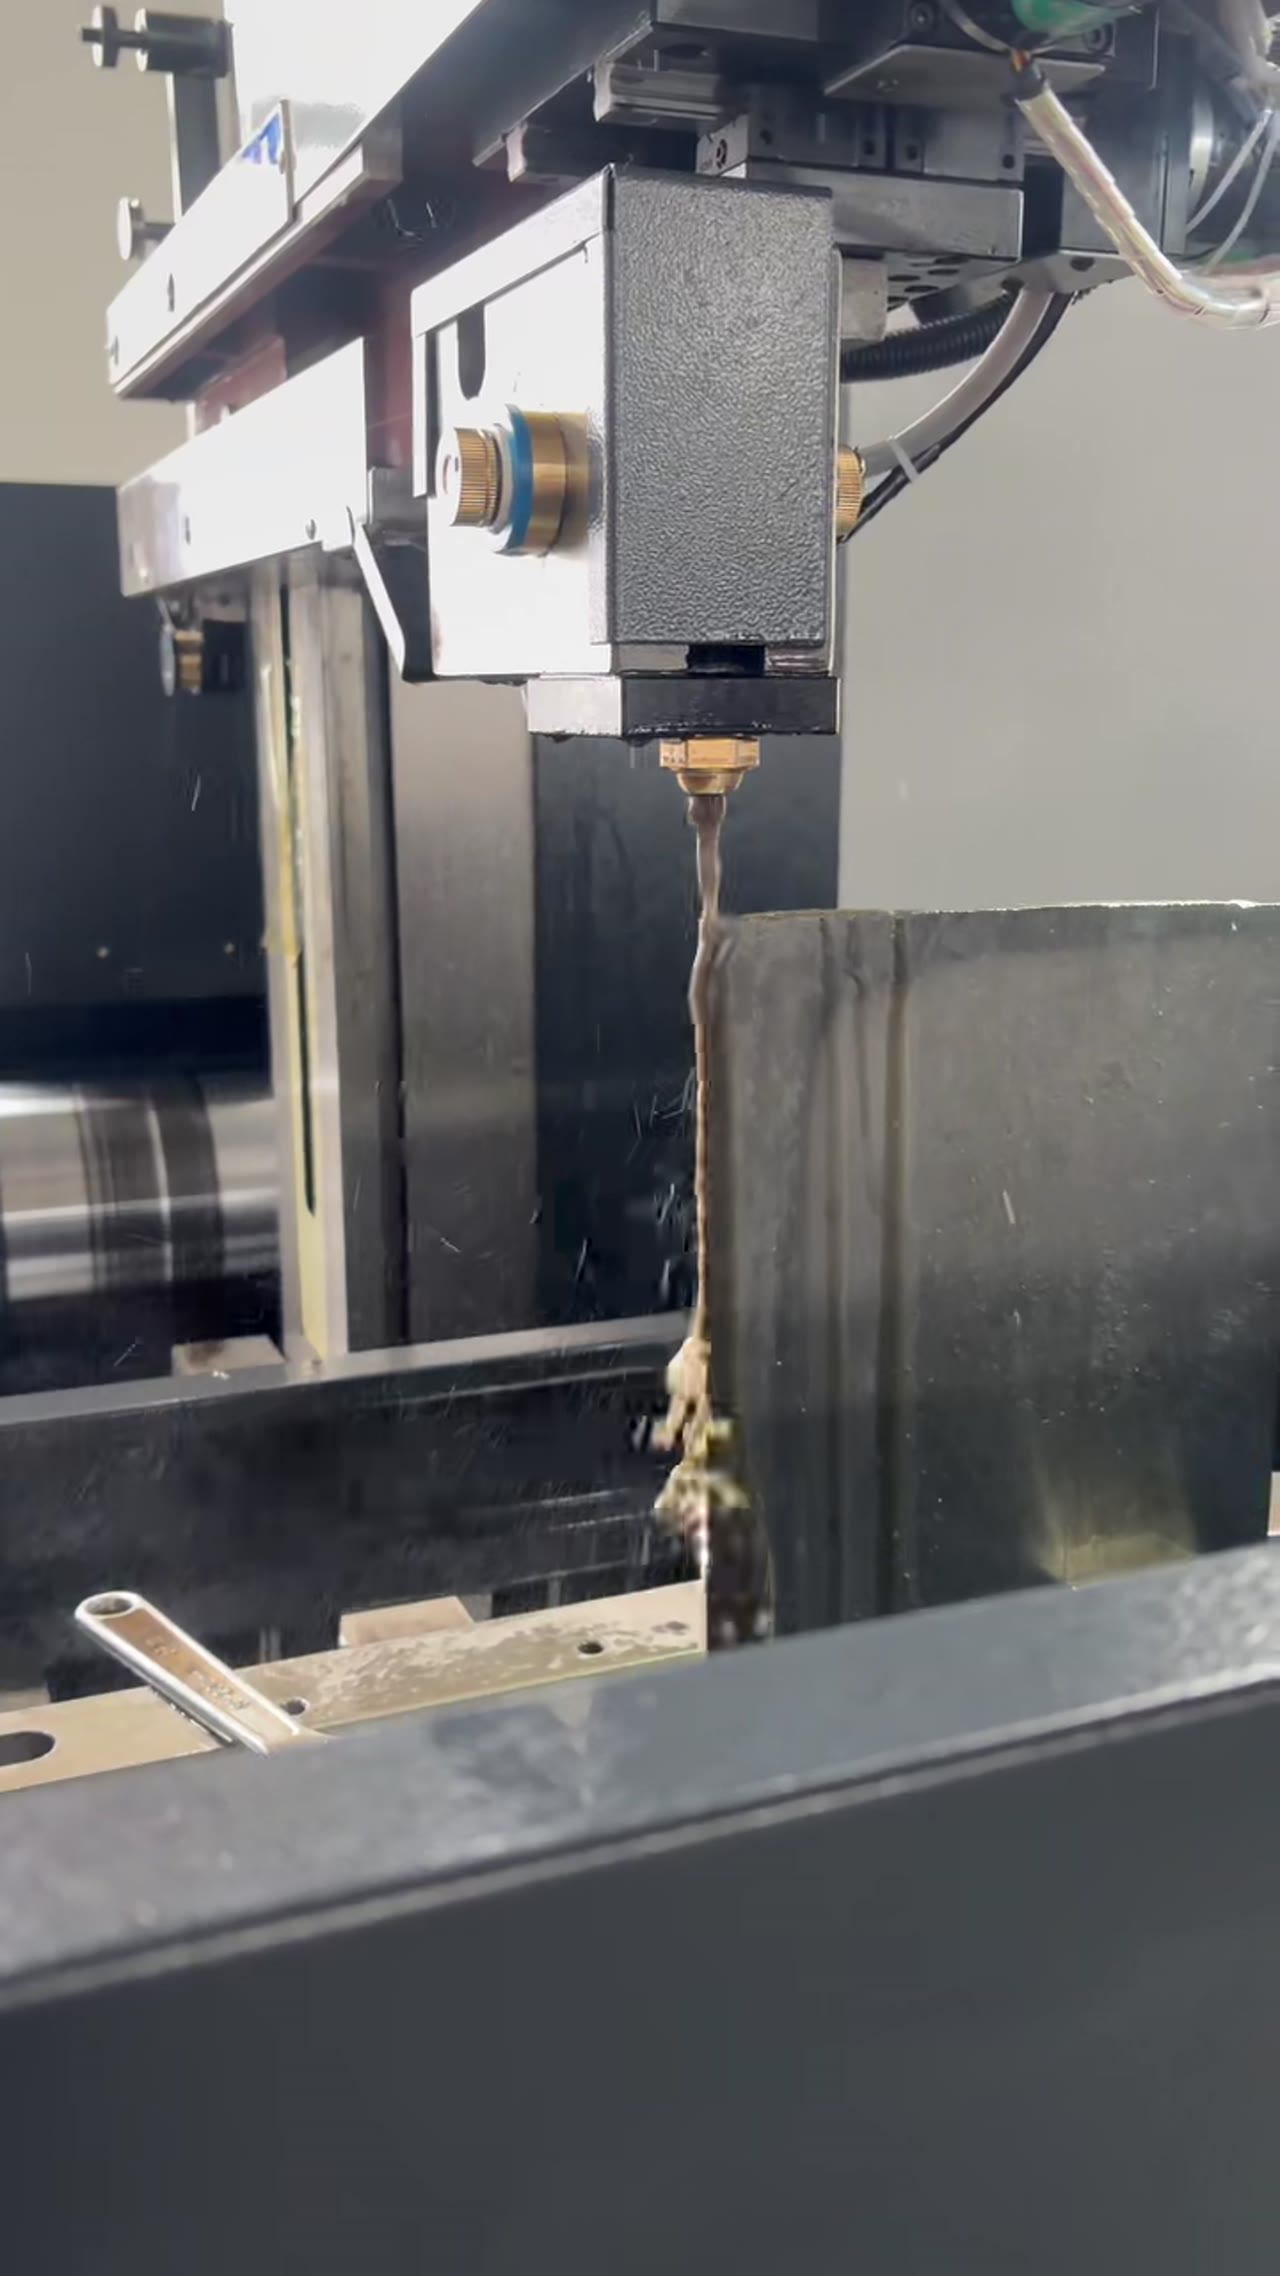
位置锁定在丝路,就逐个看消耗件。导轮轴承发涩、槽内积屑,丝过去就被拖住,局部张力骤增;导电块磨损出沟,丝在沟里跳动,接触电阻时大时小;眼模孔径被磨大或偏心,丝位偏移同时增加摩擦。这三处的更换周期按运转小时定,比等到断丝再换划算。
三、张力与丝速要配套
消耗件正常,再看张力。张力偏低时丝在切割区松弛,放电间隙忽大忽小,容易在拐角处被拉断;张力偏高则加快导轮与丝的磨损。丝速同样要配套,厚件走丝太快,丝在切缝里停留时间短,排屑跟不上,短路一多就断。两者按厚度调一档,比单项硬顶有效。
四、参数与工件状态
张力和丝速对了,就轮到放电参数和工件本体。峰值电流、脉宽超过丝的承受能力,丝会被烧细熔断;工件有夹渣、氧化皮、内部硬点,局部放电条件突变也会断。碰上总在同一高度断的活,先切一小段看断面有没有夹渣,再决定是不是改参数。中走丝断丝的线索,十次有八次就藏在断面上。

五、把断丝记成台账
四个位置都过一遍还没找到原因,就靠记录收口。每次断丝记四项:断点位置、已切长度、当时张力与丝速、工件材质厚度。攒够一个月回看,多数会集中到某一台机或某一种活上。中走丝断丝不难修,难的是每次都从头试,账记清了就从试变成查。
常见问题
问:新丝上机就断,是不是丝的质量问题?
先查丝路。新丝表面有拉丝残留,导轮和眼模若有毛刺,前几十米容易断。空走一段再切,能排除大半。
问:断丝后能直接接上继续切吗?
不建议。断口附近的丝已经受热受损,接上后张力状态也变了。剪掉一段、重新穿丝、重新对刀更稳。
问:同一台机总在拐角断丝,怎么处理?
先降拐角段的丝速、减小能量,再看补偿是否按直边设定。拐角多蚀一段,丝在那里受力也更大。
把顺序理一遍:先记断点定位,再查丝路三处消耗件,然后核张力与丝速,接着看参数和工件,最后把每次断丝记成台账。顺序固定下来,断丝就从偶发事件变成了可查的故障。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




