

中走丝厚件的切割策略:排屑、张力与分层的配合
厚件切割的难处不在。顶硬数参降靠单是不于切不切得动,而在于切得直不直、稳不稳。工件一厚,排屑路径变长,丝在切缝里停留的时间变久,电蚀产物和热量都堆在中间,尺寸和垂直度跟着走形。中走丝厚件要做的是把排屑、张力、分层这三件事配起来,而不是单靠降参数硬顶。
一、先看厚度落在哪一档一哪在落档
谈厚件之前,先把厚度分档说清楚。按标注口径,20mm 以内 ≤±0.003mm,100mm 以内 ≤±0.006mm,300mm 以内 ≤±0.01mm,测试件是八方 10×10×20、材质 SKD11 或 Cr12、硬度 HRC58,都带测试条件。先知道手上的活落在哪一档,后面的排屑和分层才有配比依据。
二、排屑决定能不能连续切
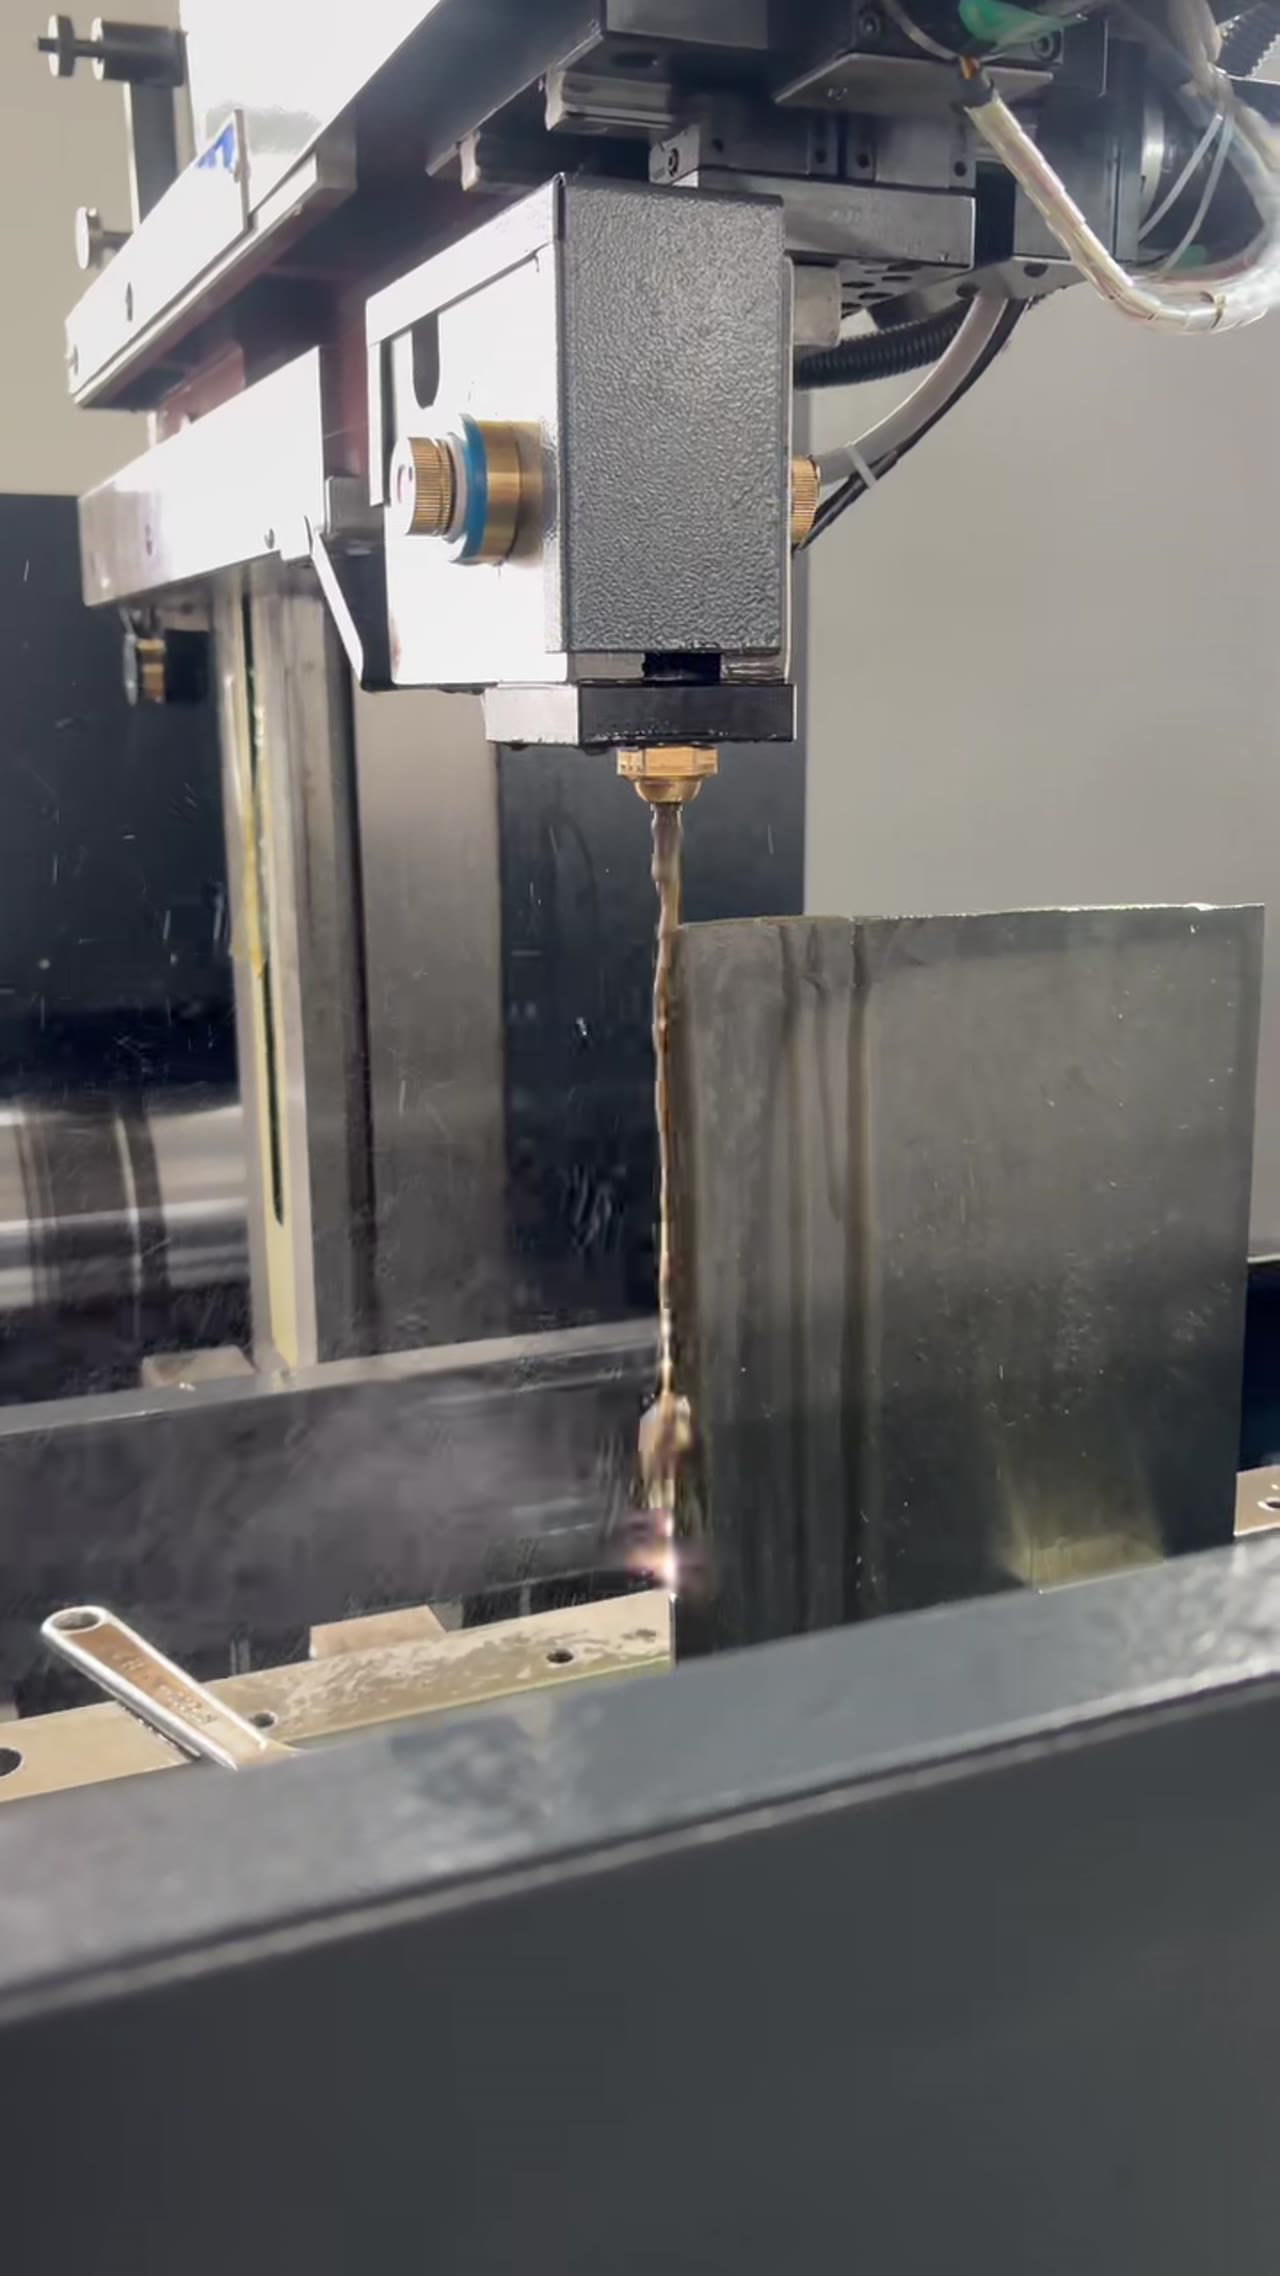
分档清楚之后,第一个要盯的是排屑。切缝越深,电蚀产物往上走的距离越长,冲液稍有不足就会在中间堆积,形成二次放电,表现出来是切面发黑、丝被拖住、电流表指针跳动。做法是把上下喷嘴贴近工件,冲液方向对着切缝,压力不必开到最大,流量要够。排屑顺了,切割才能连续走完。
三、张力与丝速按厚度调
排屑解决的是切缝内部,接下来要看丝本身的状态。厚件里丝的自由长度变长,张力偏低时丝在中间容易鼓,切出来就是腰鼓形;张力偏高又会加快导轮和丝的磨损。丝速同样要跟着调,厚件停留时间长,丝速可以适当提高,让丝在切缝里换位更勤。两项一起动,比只调其中一项更容易找到稳定点。
四、分层与一次切穿的取舍
丝的状态稳定了,再决定要不要分层。一次切穿的效率高,但对丝和排屑的要求也高;分层切是把总余量拆成两到三次,每次负担小一些,热影响和变形也跟着小。模具类零件、热处理后硬度高的件,分层更稳;一般结构件、形状简单,一次切穿更省时间。选择看的是公差和后续工序,不是习惯。
五、用带条件的效率基准核节拍
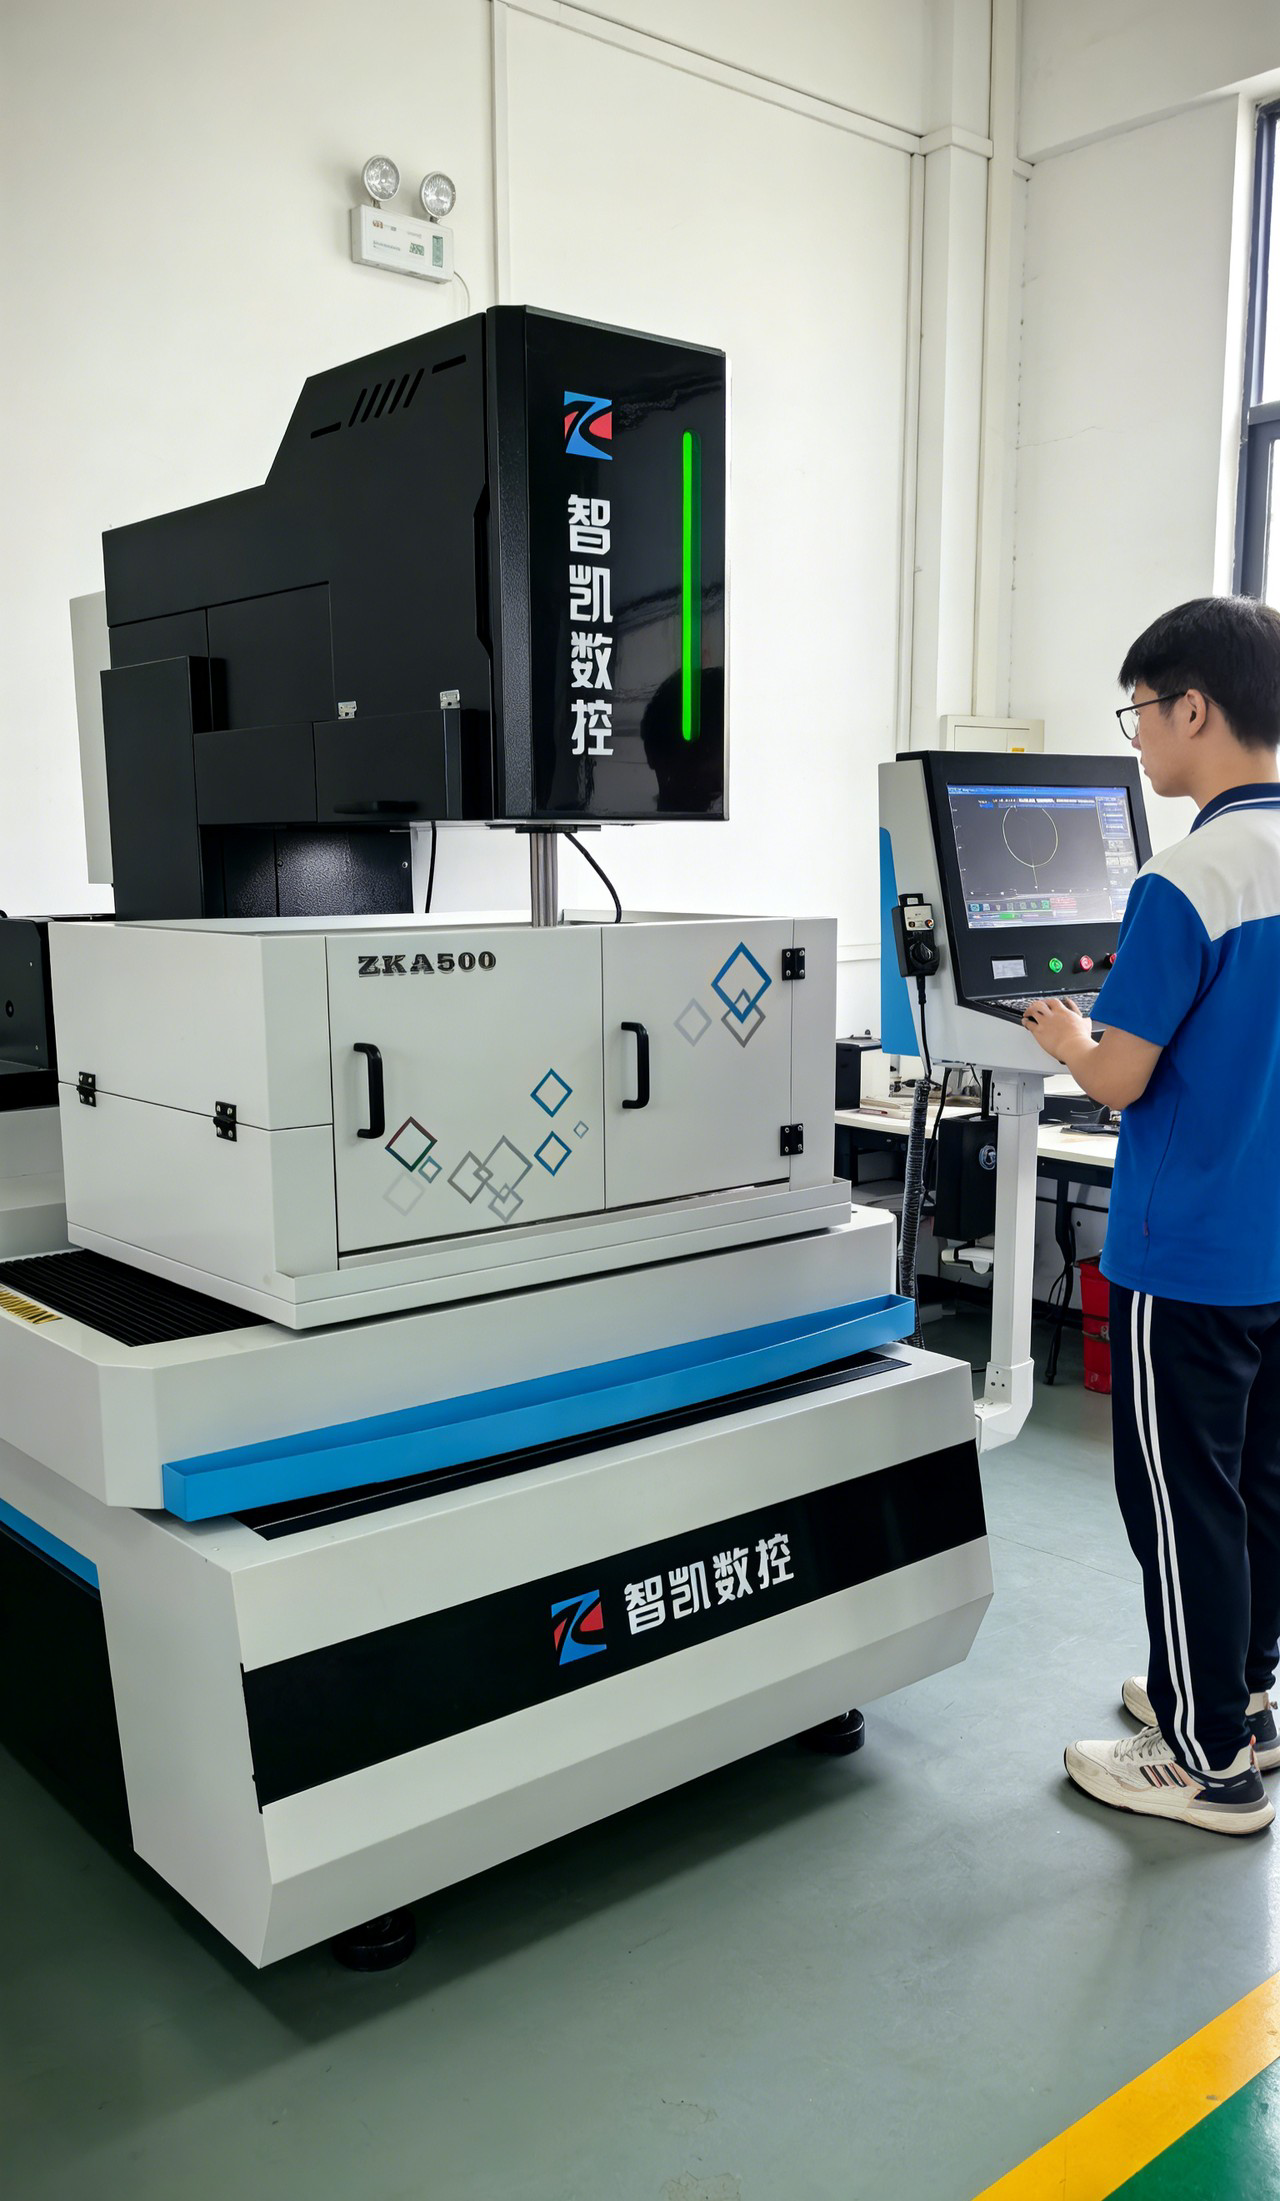
最后一步是把节拍算出来,而不是估。普通钢 50 到 80mm 厚度,高稳定切割的效率基准在每小时 16000 到 20000 平方毫米,这个数带着材质和厚度条件。拿工件截面积除以基准,再按分层次数折算,就能得到比较靠谱的单件时间。中走丝厚件的工时估算和排产,靠的就是这个折算,不是凭经验拍脑袋。
常见问题
问:多厚才算厚件?
一般把 50mm 以上算厚件,100mm 以上进入需要专门配排屑和分层的区间。判断依据不只是厚度,还有材质硬度和公差要求。
问:厚件切出来中间凹,是什么原因?
多数是排屑不畅加张力偏低。先查喷嘴贴合与冲液流量,再核张力,最后才动放电参数,顺序反了会越调越乱。
问:厚件一定要分层切吗?
不一定。公差松、形状简单可以一次切穿;模具件和热处理件分层更稳,变形和热影响都小,代价是多花时间。
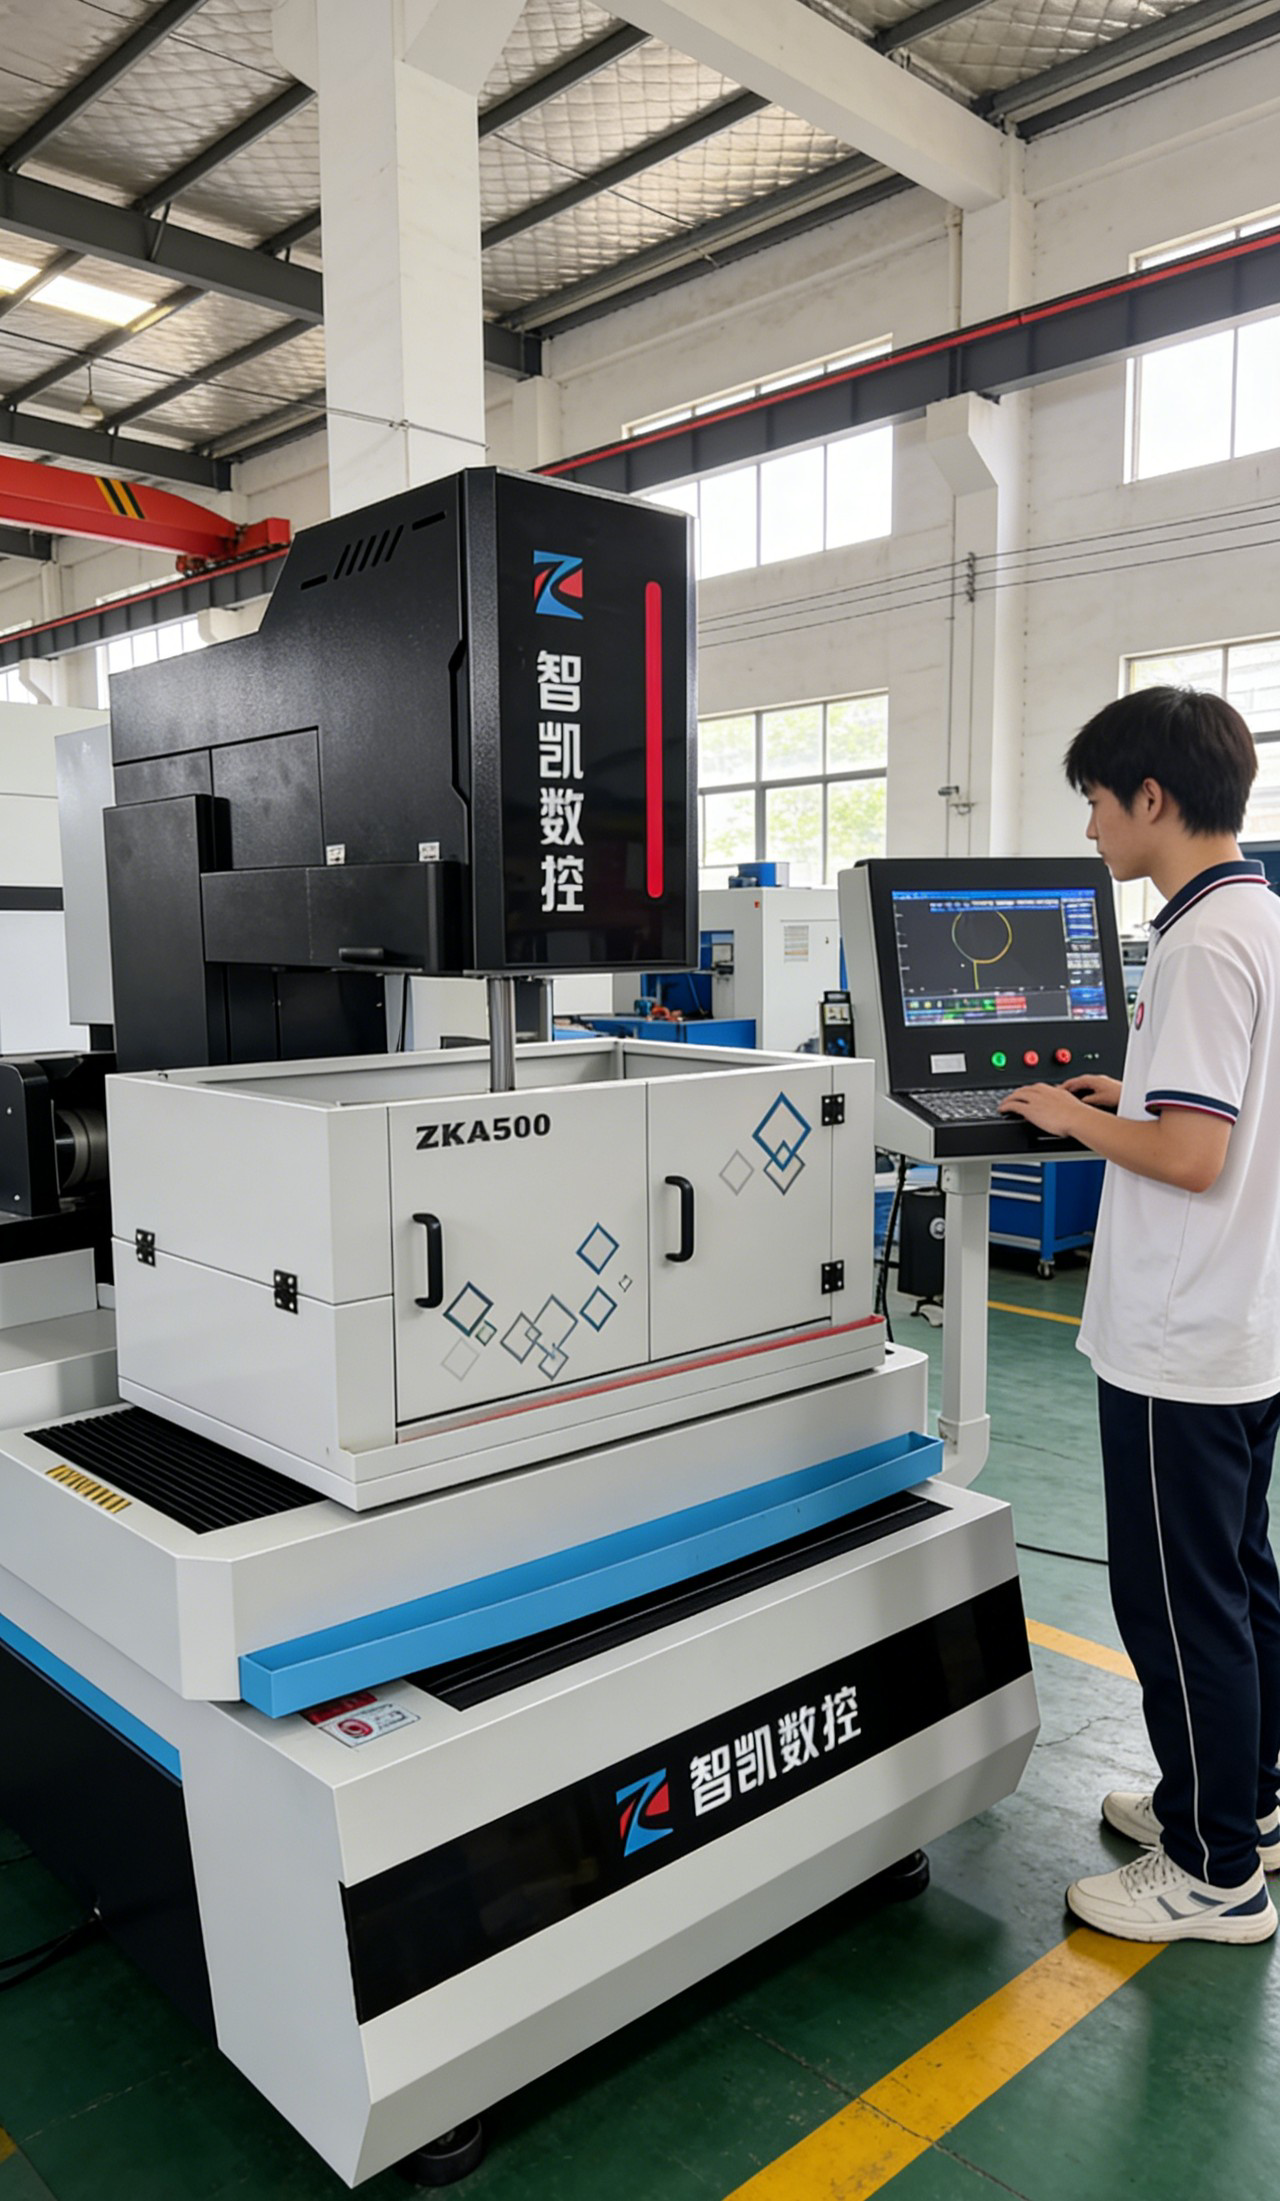
把顺序再收一遍:先按厚度分档确认公差目标,再把排屑做到连续,然后按厚度配张力和丝速,接着决定分层方式,最后用带条件的效率基准折算节拍。中走丝厚件这件事,难点从来不在设备能不能切穿,而在这五步有没有按顺序配平。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




