

穿孔机在模具工序里的位置:先穿孔后线切割的衔接
一副模具。过来新重的型腔,往往从穿一个孔开始。孔是为了给线切割的电极丝找一个下刀的位置,孔打得好不好,直接决定后面割出来的件正不正。这道工序看着简单,实际最容易在节拍上卡住:孔偏一点、孔口有毛刺,后面找正和穿丝都要重新来过。
一、穿孔是给后道找基准基找道后准
穿孔机的任务不是把孔打成成品,而是给线切割开一个入口。孔的位置、垂直度和孔口状态,决定了丝能不能顺利穿过去、起割点准不准。所以判断穿孔质量的标准不是孔多圆,而是孔位对不对、孔壁直不直。这个定位想清楚,参数和电极的选择才有依据,不然容易按成品的思路去打工艺孔。
二、电极管按孔径和深度选
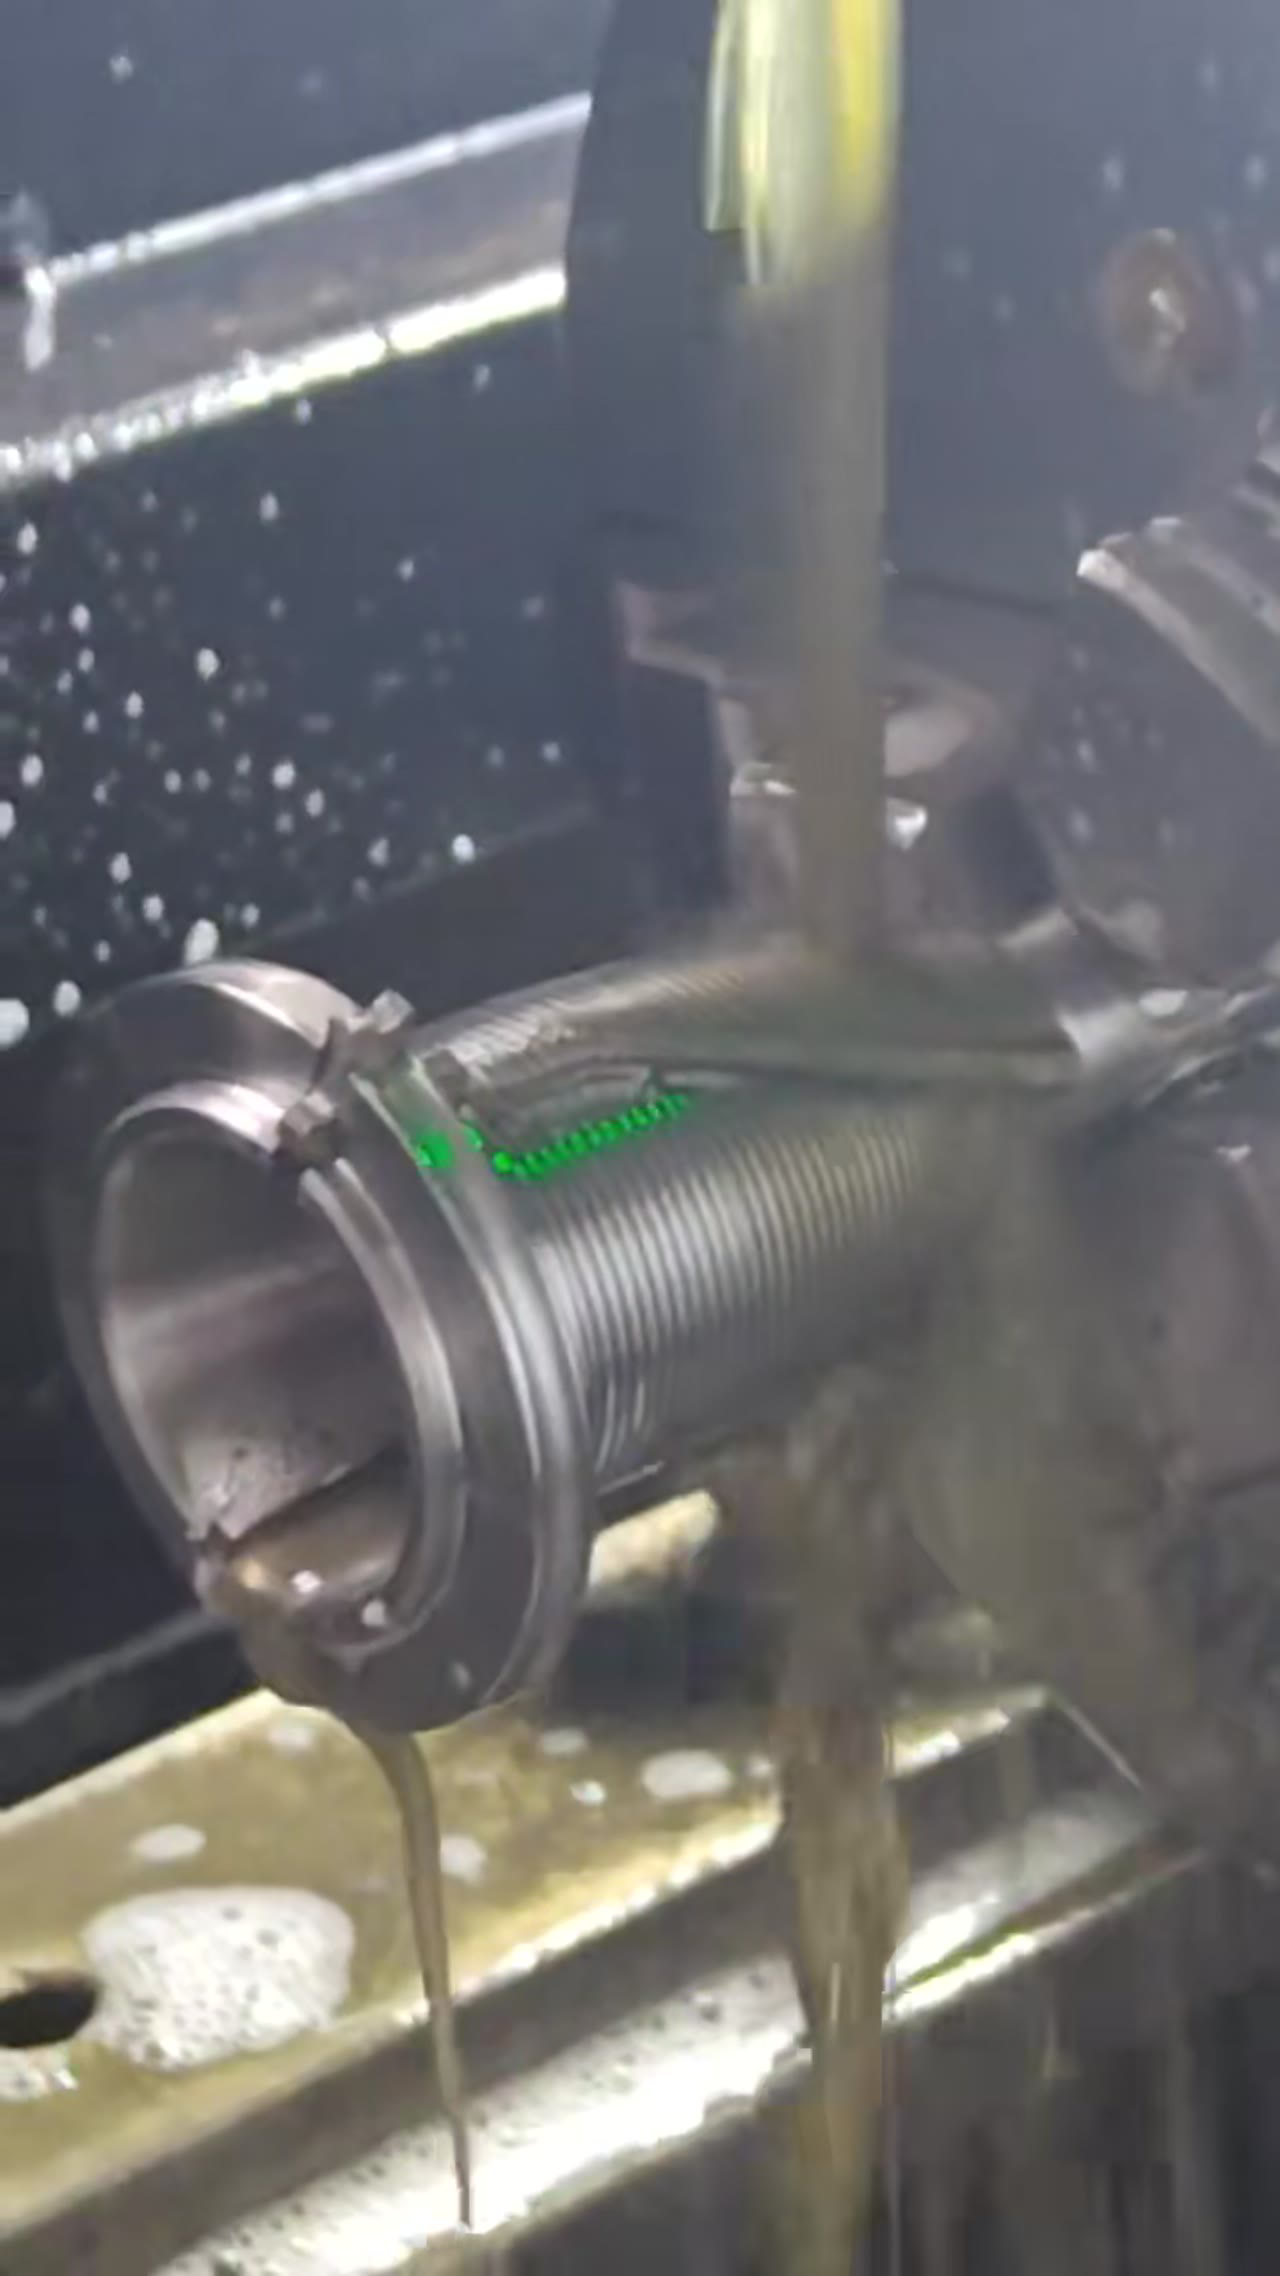
定位清楚了,接下来选电极。黄铜管最常用,孔径小、深度大的活要用更细的管和更高的冲液压力,否则排渣不畅、孔壁拉毛。电极长度要够,但也不能太长,刚性不足会在深孔里偏摆,打出来的孔上下不同心。加工中电极会损耗,长度变短后要及时补偿或更换,不然深度就对不上。
三、冲液方向决定排渣
电极选定,冲液是下一个关键。加工液从电极管内孔进去、从管壁与孔壁之间出来,把蚀除物带出孔外。压力不足,屑排不干净,电极容易粘料、短路,孔壁也会留下台阶。深孔加工时可以把工件浸在液里,或者用旋转头辅助排渣。这一项调好了,同样一根电极能打的孔数明显不同。
四、孔口质量影响后道
排渣顺了,再看孔口。入口处容易堆一圈毛刺和积屑,孔口不干净,线切割穿丝时会挂丝,自动穿丝尤其敏感。出口侧如果先打穿孔再割,要注意孔口崩边会带进切缝。批量件可以在穿孔后加一道去毛刺,成本很低,省下的却是后面反复穿丝和重新对刀的时间。
五、批量孔的节拍怎么排
单件说完,看批量。一副多型腔模具往往要打几十个孔,节拍卡在装夹和找正上。做一块带定位销的底板,一次装多件,按矩阵排孔位,比一件一装快得多,孔位精度靠底板保证,不靠每次找正。排产时把穿孔机这一道和线切割连着排,减少工件来回搬运,整体节拍会明显缩短。
常见问题
问:穿孔机能不能打斜孔?
答:可以,但要靠可倾斜的工作台或专用工装实现,角度精度受工装限制。斜孔排渣条件差,加工时要降进给、加大冲液,孔越深越难保证直线度。
问:孔越小越好打吗?
答:不是。孔径小,电极刚性差、排渣空间小,反而更难稳定。小孔要配更细的电极、更高的冲液压力和更低的单次能量,参数整体要往保守的方向走。
问:穿孔后还需要铰孔吗?
答:一般不需要。穿孔的孔是给线切割用的工艺孔,尺寸公差要求不严,保证孔位和孔壁直就够了;有配合要求的孔另走别的工序,别用工艺孔凑。
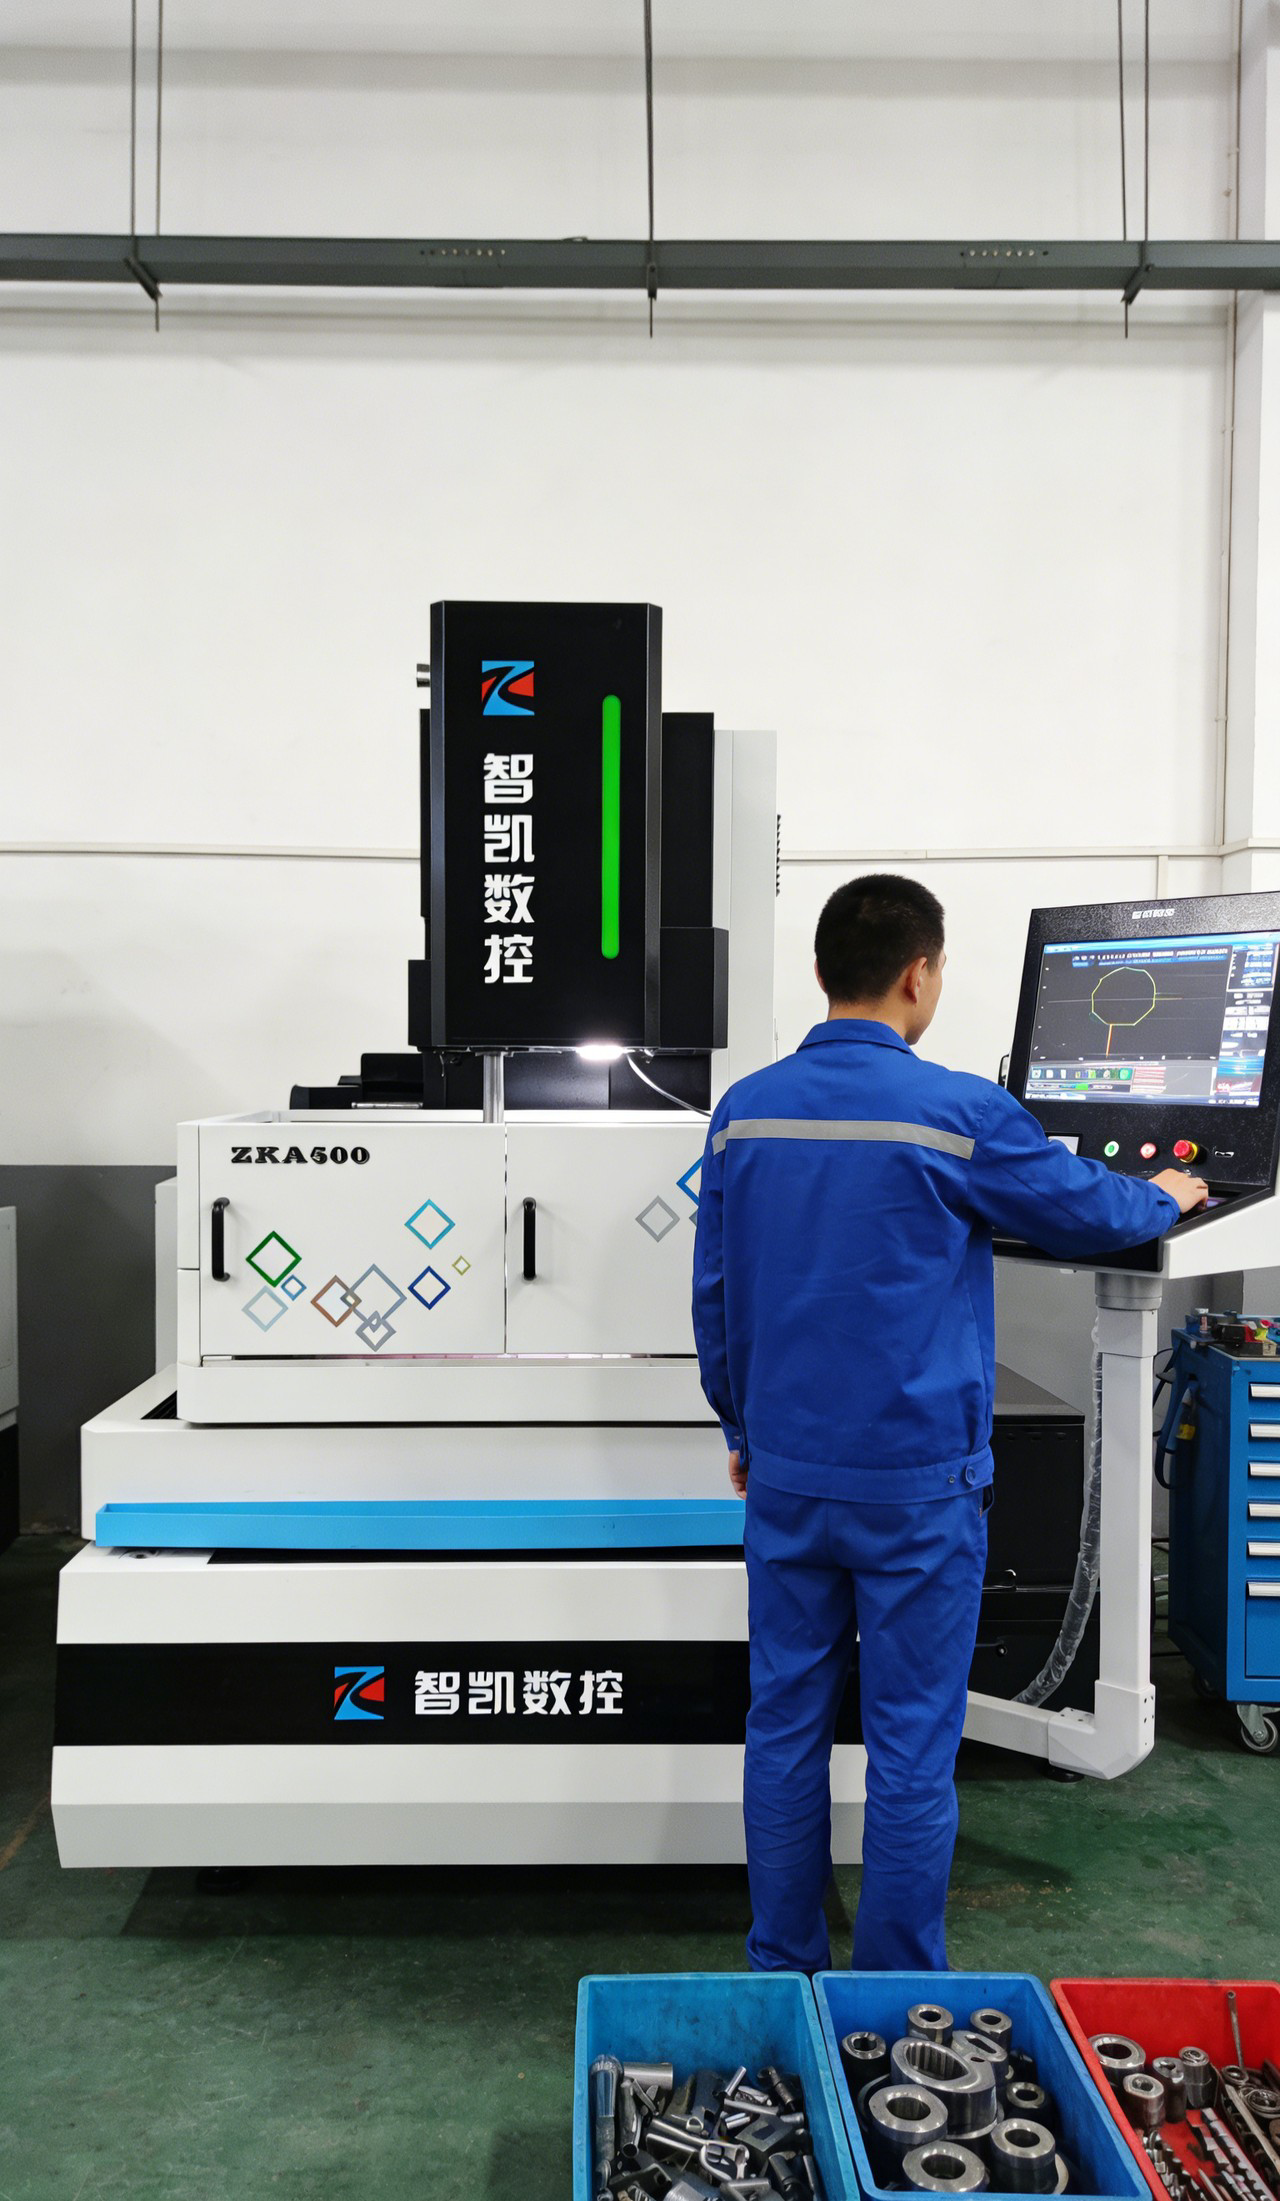
从定位、电极、冲液到孔口状态,再到批量排产,穿孔这道工序的价值在于给后道一个可靠的起点。起点稳了,线切割的节拍才不会被反复穿丝和返工拖住。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




