

慢走丝的单向走丝:电极丝、冲液与加工液循环
慢走丝的丝只走一次。通得讲都就法做多很,用完就进废丝桶。这个特点和往复走丝完全相反:参与放电的始终是新丝,丝径稳定、间隙稳定,所以它能把同一个轮廓修到很细。代价是丝耗按米算,成本跟着加工长度走。理解了单向这件事,慢走丝很多做法就都讲得通。
一、丝不重复用,间隙才稳
单向走丝意味着电极丝从放丝轮出来,穿过工件进废丝轮,全程只参与一次放电。丝径不变,放电间隙就不会随加工时间漂移,这是它能稳定修到微米级的前提。反过来说,丝的品质和张力就成了关键:丝径公差大、张力波动,间隙照样不稳,修割次数加再多也补不回来。
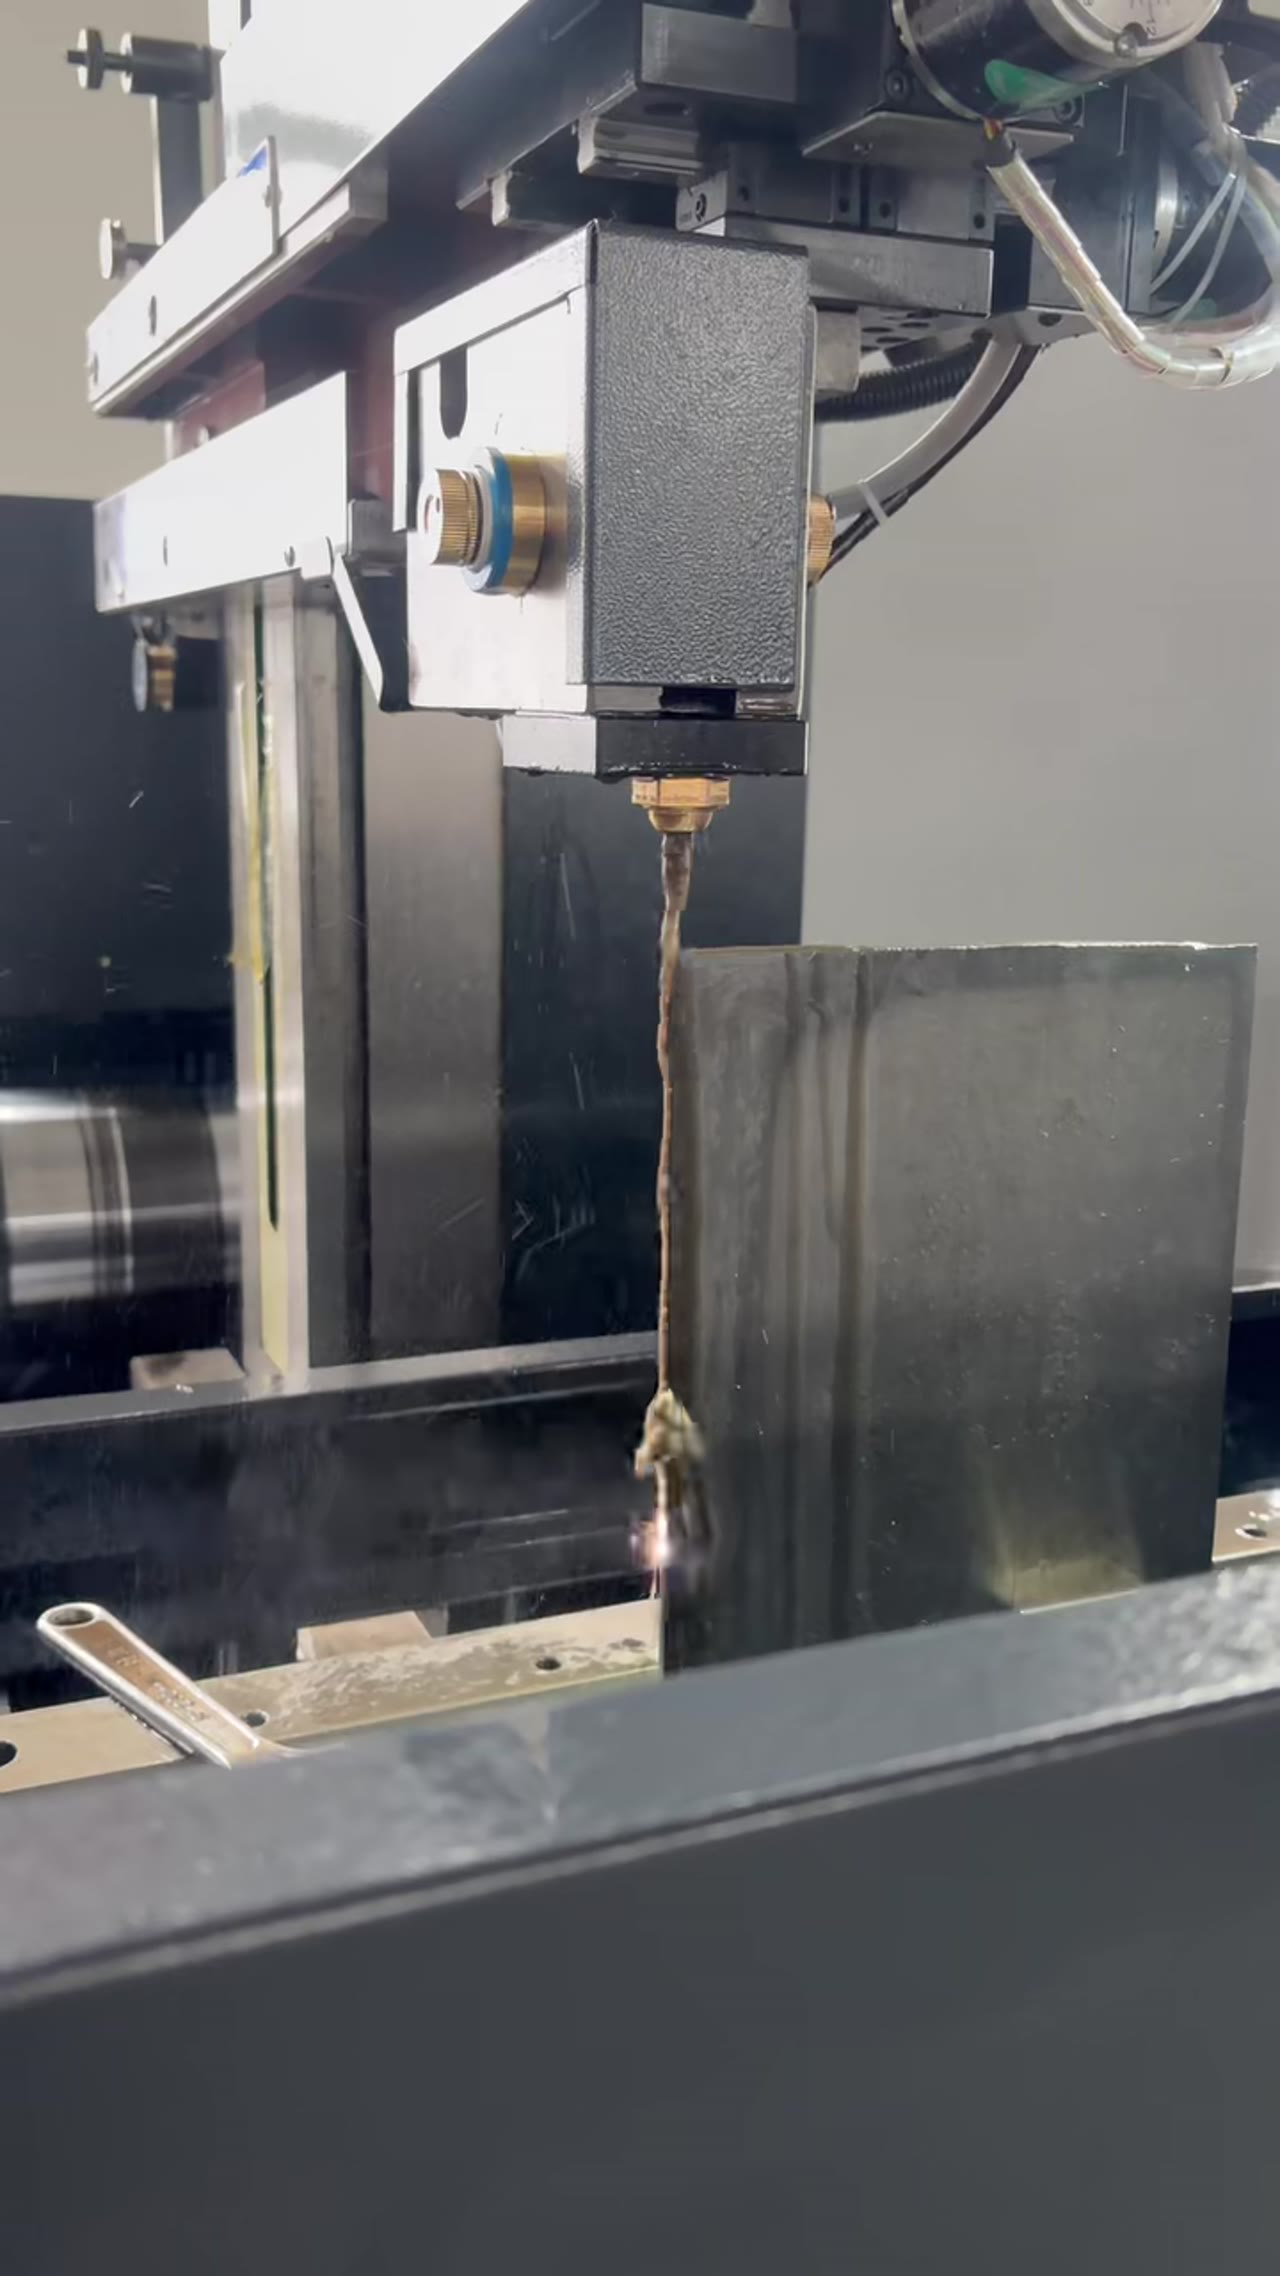
二、冲液是加工的一部分
丝稳了之后,第二个变量是冲液。上下喷嘴贴住工件,加工液从两侧灌进切缝,把蚀除物带走、把丝冷却。喷嘴离工件远了、密封圈老化、水压不足,排渣就跟不上,表面会留下放电坑,严重时直接断丝。日常点检要盯喷嘴端面和过滤器压差,这两处一退化,参数怎么调都别扭。
三、加工液要按水质管
冲液之外还有水质。慢走丝多用去离子水,电导率偏高会让放电不稳、工件生锈,偏低又影响蚀除效率。过滤器的作用就是把蚀除物和离子挡在外面,压差升高、流量下降就是该换的信号。换滤芯的周期不看日历,看加工量和材质,割铝、割硬质合金的脏得快,得提前换。
四、修割段决定表面
水路理顺之后,表面才由修割段决定。粗割留余量,修割一刀比一刀轻,把粗割留下的变质层逐层削掉,常见做法是修两到三次,表面能到 Ra 0.2–0.4μm 这个区间。修割慢、占工时长,但表面和尺寸稳定性就在这一段。次数给不给足看用途:刃口、镶件给足,结构件可以省一刀。
五、什么活该上慢走丝
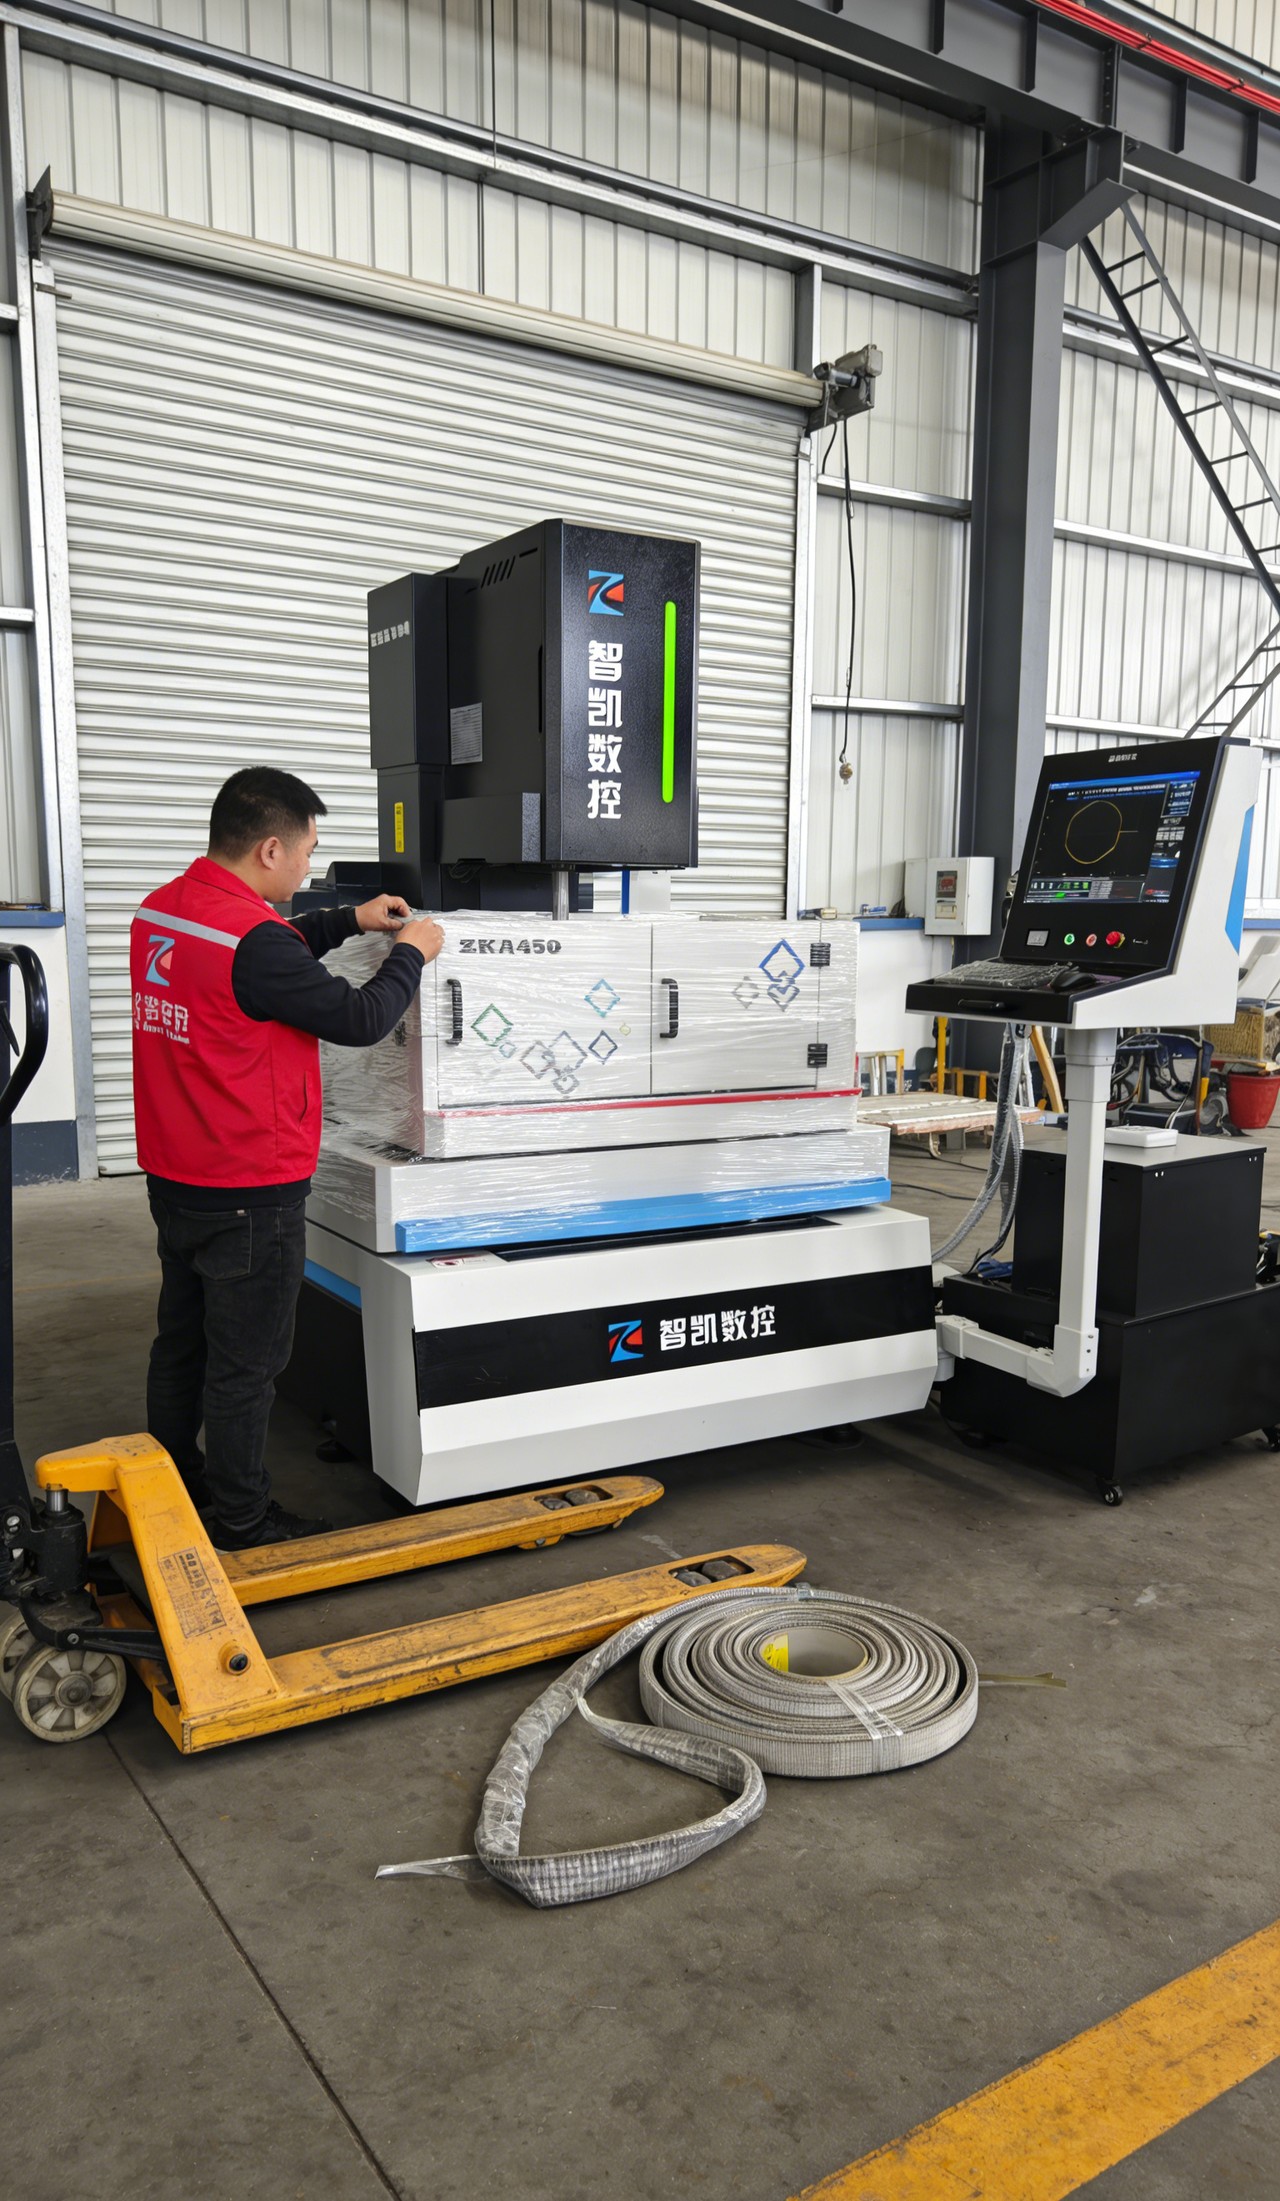
表面要求明确了,就能判断活该不该上慢走丝。硬质合金模具、精密镶件、清角要求高的冲裁模、薄壁易变形的件,这些用往复走丝反复修也难稳住,单向走丝更合适。反过来,一般结构件、厚板粗割,用慢走丝是拿贵丝做粗活,成本和节拍都不划算,选型时要分清。
常见问题
问:慢走丝一定要用去离子水吗?
答:常规做法是,靠水质控制放电稳定性和防锈。水质靠过滤和树脂维持,电导率超出范围就要处理,不能靠补自来水凑数,否则放电状态会一天一个样。
问:丝断了怎么处理?
答:慢走丝一般不接丝,断丝后重新穿丝,从断点附近重新起割。频繁断丝要先查冲液、张力和丝径是否匹配,别只怪丝的质量,机构状态往往更关键。
问:修割次数怎么定?
答:按表面要求和后续工序定。要抛光的件修到 Ra 0.4μm 以内,一般结构件粗割加一次修割就够。次数不是越多越好,多修只是延长工时,表面并不会一直变好。
归纳一下:单向走丝让间隙稳定,冲液和水质把它守住,修割段把表面做出来,最后按用途决定修几刀。四件事排对了,慢走丝的成本才花在必要的地方。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




