

中走丝线切割的加工逻辑:往复走丝、多次切割与丝径补偿
中走丝。了顺就这三个字说的是走丝方式,不是精度等级。电极丝在两个丝筒之间来回跑,同一段丝反复参与放电,直径越用越细,所以它靠多次切割和补偿把精度补回来,而不是靠一直换新丝。把这个逻辑理清楚,选型和验收的思路就顺了。
一、往复走丝决定了它的气脾的它了脾气
中走丝的电极丝走完。底到不用一个行程就换向,丝在加工区里是双向运动的。这跟单向走丝不同:丝会重复使用,直径在多次放电后逐渐变细,切割间隙也跟着变,同一轮廓必须分几刀走,用后面的刀次把前面的丝损和变形修掉。知道丝会变细这件事,就明白为什么一套参数用不到底。
二、多次切割的顺序不能颠倒
丝会变细,刀次顺序就成了精度的来源。常规做法是首刀粗割留余量,第二刀修光去掉变质层,第三刀清角修尺寸,每一刀的偏移量都比上一刀小。顺序颠倒,或者中间省掉一刀,切面看着能过,尺寸的稳定性却压不住。首刀留多少余量跟丝径和厚度有关,留少了后面修不动,留多了修割时间长。
三、补偿值要跟着丝径走
刀次排好之后,紧跟着要处理补偿。控制系统按丝径和放电间隙算偏移,丝越用越细,实际间隙就比设定值大,尺寸会往小的方向漂。实用做法是每班量一次首件,把偏差回填到补偿里,而不是等批量做完才发现整批偏。厚度变了也要重给,薄件间隙小、厚件排渣差,同一组值在两端都不合适。
四、精度要连着条件一起看
补偿核完,精度才有讨论的基础。定位精度 ≤±0.006mm、重复定位 ≤±0.003mm 都带测试条件;按厚度分档是 20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm,测试件八方 10×10×20mm、SKD11/Cr12、HRC58。脱离厚度谈一个数字没有意义。
五、适用件与不适用件要分清
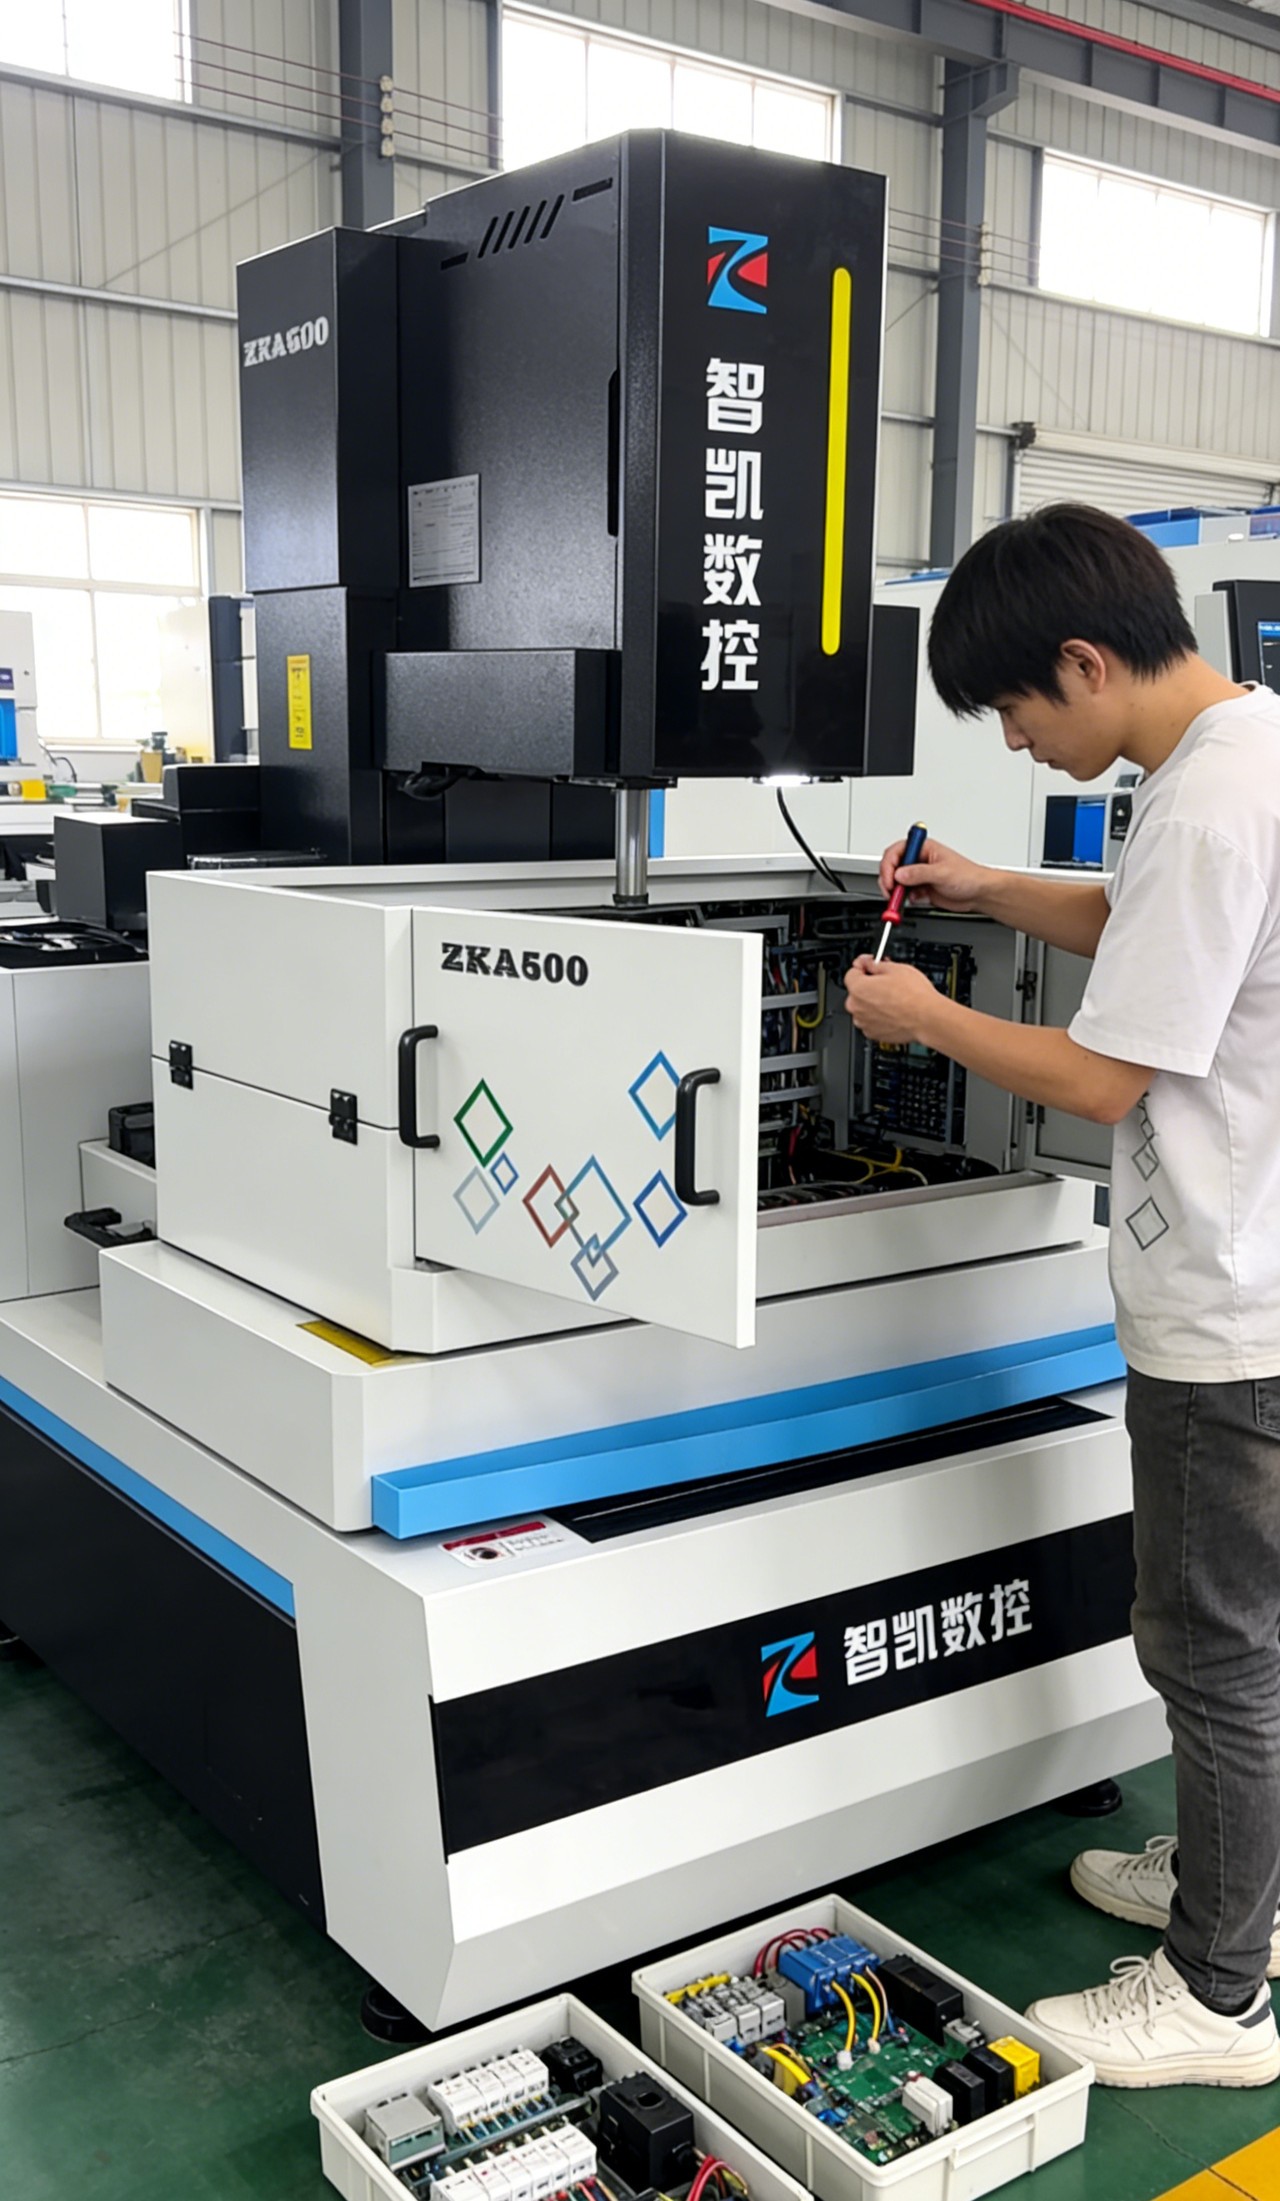
精度口径清楚了,再看它适合干什么。模具镶件、冲裁模、五金件、治具这类中小厚度、要求中等的活,中走丝更划算;普通钢 50–80mm 稳定切割时效率在 16000–20000 mm²/h。反过来,光学件、镜面模仁那种要 Ra 0.2μm 量级的活,得走单向走丝的路线,硬套只会反复修。
常见问题
问:中走丝和快走丝差在哪?
答:差在走丝速度和可控性。快走丝走丝快、单刀成型,适合粗活;中走丝走丝慢一些、能多次切割,修光和控尺寸都做得到,模具件和精度要求高一点的活更多落在中走丝上。
问:电极丝用多久要换?
答:看丝径磨损和切面状态,不看用了多少天。切面出现条纹、尺寸开始单向漂移,或者补偿已经加到明显偏大,就该换。换丝后头几件要重新核尺寸,别直接连着跑批量。
问:一台机能不能既做粗割又做精修?
答:可以,靠刀次和参数分档。同一台机先粗后修是常规做法,只是精修段要降能量、放慢进给,工时占比会比粗割高不少,排产时要把这段算进去。
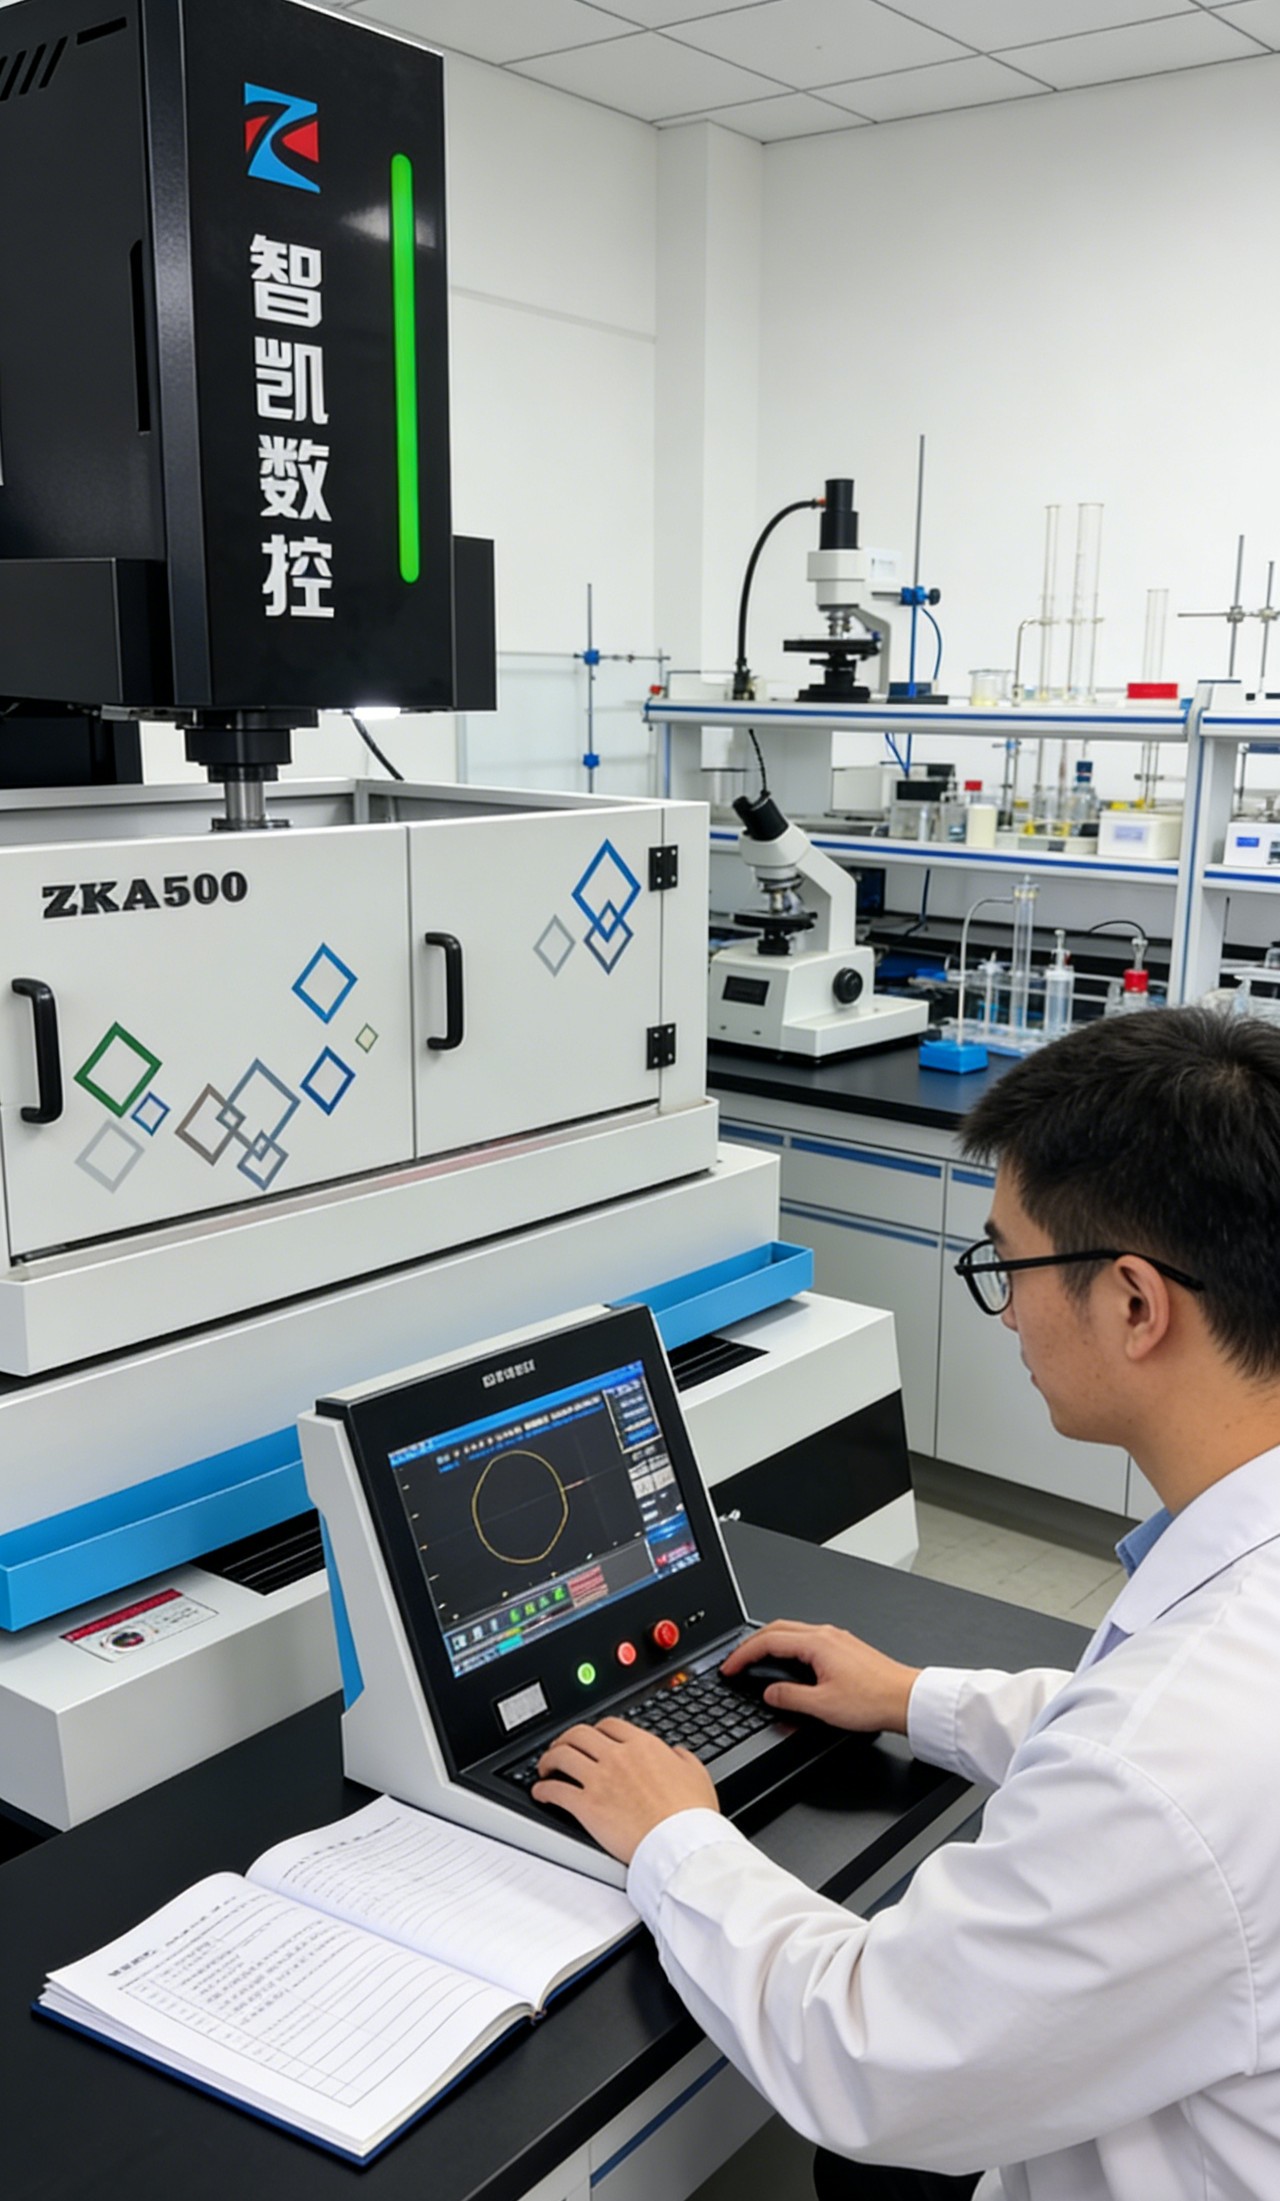
把这几步连起来:先认往复走丝会磨损电极丝,再按刀次把余量分掉,然后用补偿跟住丝径变化,最后按带条件的分档核精度。顺序理清了,同一台设备能跑出什么样的活,心里就有数。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




